


Planification de la capacité d’une machine CNC 3-en-1 pour jeux de barres dans les ateliers d’appareillage électrique
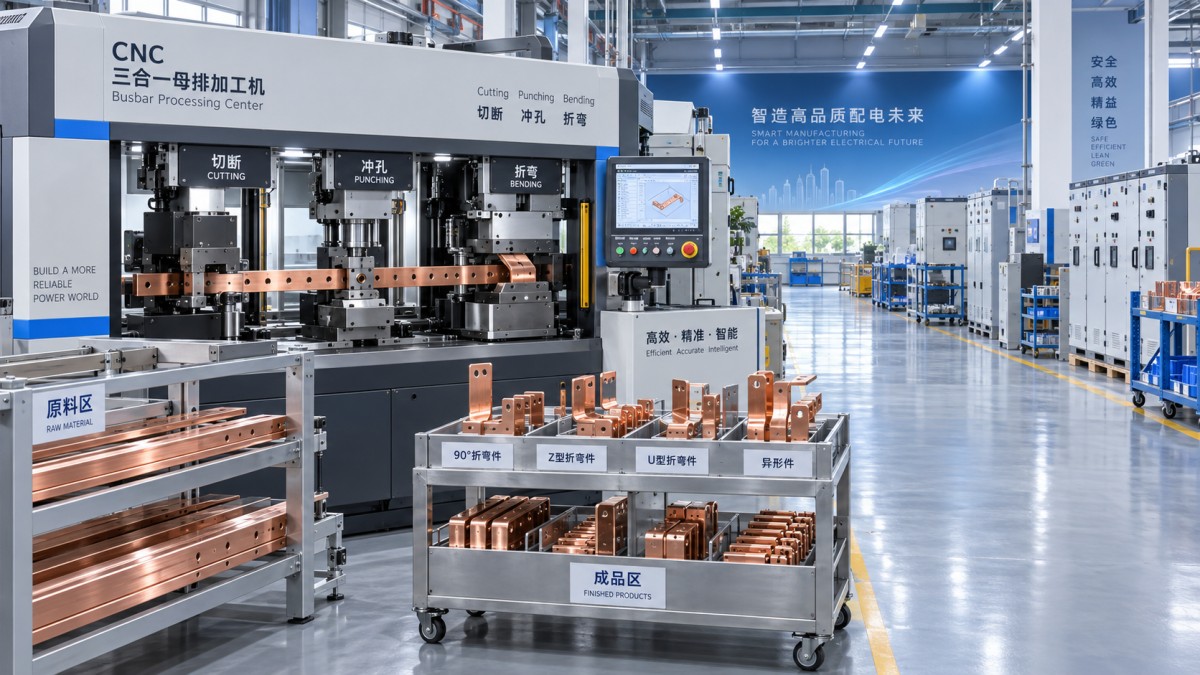
Un atelier d'appareillage électrique peut sembler très occupé sans être réellement limité par sa capacité. Des barres de cuivre peuvent attendre à côté de la station de poinçonnage, des pièces pliées peuvent s'accumuler avant l'assemblage, et les opérateurs peuvent passer plus de temps à déplacer les matériaux entre les processus qu'à les usiner. Dans cette situation, acheter la machine la plus grande disponible n'est pas automatiquement la bonne réponse. Le meilleur choix consiste à sélectionner une machine CNC 3 en 1 pour barres omnibus dimensionnée en fonction du véritable goulot d'étranglement de l'atelier, de la gamme de matériaux, de la variété des pièces et du rythme de livraison requis.
Pour la plupart des décisions d'achat, la planification de la capacité doit commencer par la semaine de production réaliste la plus chargée plutôt que par une moyenne annuelle. Estimez le nombre de pièces de barres omnibus qui doivent être coupées, poinçonnées et pliées pendant cette période, puis comparez cette demande au temps machine réellement disponible après la préparation, les changements d'outils, l'inspection, le chargement, le déchargement et la maintenance planifiée. Une machine qui semble suffisante sur le papier peut devenir restrictive lorsque des petits lots fréquents ou des configurations de trous complexes sont pris en compte.
Commencez par le flux de production, et non par les spécifications de la machine
Une machine à trois fonctions peut réduire les manipulations entre la coupe, le poinçonnage et le pliage, mais sa production réelle dépend toujours de la manière dont les travaux entrent dans la station et en sortent. Examinez le parcours d'une barre omnibus type, depuis le rack de stockage jusqu'au composant fini et étiqueté. Identifiez les endroits où les matériaux attendent, où les opérateurs remesurent les dimensions et où les pièces sont renvoyées pour correction. Ces observations révèlent souvent si le problème concerne la capacité de la machine, la programmation, la disponibilité des outils ou la préparation des matériaux.
Dans un atelier produisant des conceptions de tableaux répétitives, la machine peut fonctionner sur de longs lots avec peu de changements de série. La capacité est alors principalement déterminée par la vitesse d'usinage, l'épaisseur du matériau et le nombre de pièces par équipe. Un atelier qui traite de nombreuses commandes d'appareillages personnalisées se trouve dans une situation différente : les changements fréquents de largeur, de configuration de trous, d'angle de pliage et de révision des pièces peuvent occuper une part importante de la journée. Pour cette activité, la facilité de programmation, la rapidité de préparation et l'organisation des outils peuvent être aussi importantes que la vitesse nominale du cycle.
Avant de comparer les modèles, répartissez la charge de travail en trois groupes :
- Pièces standard à gros volume : liaisons répétitives, connecteurs, barres de montage et barres omnibus courantes pour tableaux.
- Pièces techniques variables : composants présentant différentes configurations de trous, différents décalages ou différentes séquences de pliage.
- Travaux lourds ou surdimensionnés occasionnels : pièces susceptibles de définir le tonnage requis, la profondeur de col de cygne ou la plage de pliage, même si elles ne sont pas produites quotidiennement.
La machine doit traiter efficacement les deux premiers groupes et prendre en charge le troisième sans imposer une solution de contournement peu pratique. Ne basez pas la sélection uniquement sur la petite pièce la plus fréquente si des conducteurs plus grands sont essentiels à la gamme de produits de l'atelier.
Convertissez la demande en heures machine réellement disponibles
Un calcul de planification fiable ne nécessite pas une précision artificielle. Il nécessite des hypothèses réalistes. Commencez par répertorier les quantités hebdomadaires ou mensuelles prévues pour chaque famille de pièces. Pour chaque famille, indiquez le nombre de coupes, de trous, de fentes, d'opérations de marquage en relief le cas échéant, ainsi que le nombre de pliages requis par pièce. Estimez ensuite le temps moyen d'usinage ainsi que le temps hors coupe : positionnement du matériau, sélection du programme, changement d'outil, contrôles qualité, évacuation des rebuts et manipulation des pièces finies.
Utilisez le temps de production disponible plutôt que le temps calendaire. Une équipe nominale peut comprendre des pauses, des réunions, des retards de matériaux, l'approbation de la première pièce et le nettoyage courant. Réservez également du temps libre pour les pièces de remplacement urgentes, les retouches ou les changements de priorité. Lorsqu'un plan de capacité suppose que chaque minute planifiée est productive, même une petite perturbation peut entraîner un retard des livraisons.
Une question d'achat utile n'est pas « Combien de pièces par heure peut-elle produire ? », mais plutôt « Combien de pièces de barres omnibus finies et acceptées l'atelier peut-il libérer par équipe dans des conditions normales de planification ? » La seconde question intègre les réalités qui déterminent si l'équipement réduit réellement la pression sur l'assemblage.
Adaptez la plage de la machine aux spécifications des barres omnibus
La capacité ne se résume pas au taux de production. La plage d'usinage doit couvrir les dimensions maximales et courantes des conducteurs de l'atelier. Vérifiez séparément la largeur et l'épaisseur admissibles des barres omnibus pour la coupe, le poinçonnage et le pliage. Une machine peut accepter une certaine dimension de matériau dans une station, mais avoir des limites différentes pour une autre opération. La capacité de pliage doit également être évaluée en fonction de l'orientation de pliage requise, du rayon intérieur minimal, de la longueur du retour et du dégagement autour des éléments déjà poinçonnés.
Le cuivre et l'aluminium ne doivent pas être considérés comme interchangeables simplement parce que leurs dimensions sont similaires. Le comportement du matériau influence la force de pliage, le risque de marquage de surface, le contrôle des bavures et le retour élastique. Les acheteurs doivent fournir des plans représentatifs et les détails des matériaux lors de l'évaluation, en particulier lorsque des profilés en aluminium, des surfaces plaquées ou des exigences strictes en matière de distances d'isolement électrique sont concernés.
Les exigences de poinçonnage méritent la même attention. Comptez non seulement les trous ronds, mais aussi les trous oblongs, les fentes spéciales et les configurations de montage répétitives. Les lacunes en matière d'outillage peuvent créer une contrainte cachée : un opérateur peut devoir repositionner le matériau, effectuer plusieurs frappes séparées ou utiliser une forme d'outil inadaptée. Cela ajoute du temps et peut compliquer le contrôle dimensionnel. Lorsqu'un remplacement ou un outillage supplémentaire est prévu, unematrice de poinçonnage compatible peut être envisagée pour l'approvisionnement en moules de barres omnibus requis, à condition que ses dimensions et son application soient adaptées à la machine et à la configuration de trous prévue.
Identifiez le véritable goulot d'étranglement avant d'augmenter la capacité
Lorsque la production prend du retard, la machine d'usinage est souvent la première mise en cause. Pourtant, la contrainte peut se situer en amont, au niveau de la préparation des matériaux, ou en aval, au niveau de la libération pour l'assemblage. Observez la file d'attente devant chaque activité pendant plusieurs journées normales de production. Une file qui s'allonge avant le poinçonnage peut indiquer un temps d'usinage insuffisant ou trop de changements d'outils. Une file après le pliage peut plutôt signaler des retards d'inspection, une identification peu claire des pièces ou l'absence d'un stockage organisé pour les composants terminés.
Il arrive également qu'une seule fonction soit à l'origine de la majeure partie du retard. Par exemple, la coupe peut être rapide tandis que le pliage complexe prend du temps parce que chaque pièce nécessite des vérifications manuelles d'orientation. Ou encore, la station de poinçonnage peut être occupée par de petites tâches urgentes qui interrompent les lots planifiés. Une configuration 3 en 1 est avantageuse lorsqu'elle s'intègre au flux global, mais il reste important de comprendre si une plateforme partagée deviendra une contrainte de planification lorsque le volume augmentera.
Posez les questions opérationnelles suivantes lors de l'évaluation :
- Les opérations de coupe, de poinçonnage et de pliage peuvent-elles être planifiées dans l'ordre requis par les travaux en cours ?
- À quelle fréquence les opérateurs devront-ils changer les matrices, les outils de pliage ou les configurations de programme au cours d'une semaine type ?
- Les racks de matériaux et les emplacements des pièces finies sont-ils suffisamment proches pour éviter les levages et les recherches répétées ?
- Une seule machine devra-t-elle prendre en charge à la fois les commandes de production et les pièces de service urgentes ?
- L'implantation prévue laisse-t-elle suffisamment d'accès pour le chargement des longues barres omnibus, la maintenance et le retrait sécurisé des chutes ?
Planifiez en fonction de la répétabilité, et pas uniquement de la vitesse maximale
Les barres omnibus d'appareillage électrique doivent s'adapter à leurs ensembles prévus sans nécessiter de réglages répétés. Un taux d'usinage nominal élevé a une valeur limitée si les positions des trous dérivent, si les angles de pliage doivent être corrigés ou si les bords coupés nécessitent une finition excessive. Lors de l'examen technique, concentrez-vous sur la manière dont la machine contrôle le positionnement, sur la façon dont les programmes sont enregistrés et rappelés, ainsi que sur la manière dont les opérateurs vérifient les premières pièces après un changement de série. La répétabilité devient particulièrement importante lorsque plusieurs tableaux utilisent des jeux de barres omnibus correspondants ou lorsque les pièces sont préparées avant l'assemblage.
L'état des outils fait partie de ce calcul. Des outils de poinçonnage usés peuvent augmenter les bavures, affecter la qualité des trous et créer des retouches évitables. Identifiez les matrices fréquemment utilisées par taille et par application, et tenez un registre simple de remplacement. Une matrice peu coûteuse n'est pas nécessairement économique en fonctionnement si sa durée de vie, son ajustement ou sa finition entraînent des interruptions répétées. Le prix indiqué d'unematrice de poinçonnage est de $66, mais l'acheteur doit tout de même confirmer la compatibilité et les spécifications correctes de l'outil avant de le considérer comme une pièce de rechange de production.
Déterminez la marge de croissance justifiée
Une certaine capacité de réserve est raisonnable, car les commandes d'appareillages électriques arrivent rarement avec des volumes parfaitement réguliers. Cependant, un surdimensionnement excessif peut immobiliser le budget, l'espace au sol, la capacité électrique et l'attention des opérateurs sans résoudre le véritable problème de l'atelier. Une marge pratique doit refléter les évolutions prévues de la quantité des commandes, de la taille des conducteurs et de la complexité des travaux, plutôt qu'une hypothèse vague selon laquelle une capacité supérieure est toujours plus sûre.
Choisissez une plage d'usinage plus importante si les travaux à venir sont susceptibles d'inclure des barres omnibus plus épaisses ou plus larges, une géométrie de pliage plus exigeante ou une augmentation significative du volume de pièces. Choisissez une configuration axée sur une préparation rapide et une gestion fiable des programmes lorsque la demande est mixte, personnalisée et soumise à des délais serrés. Lorsque la demande de production est stable mais que les dates de livraison sont strictes, consacrez autant d'efforts au flux des matériaux, à l'organisation des outils et aux procédures d'inspection ; ces facteurs déterminent souvent si la capacité nominale de la machine est réellement disponible.
Le meilleur plan de capacité laisse à l'atelier suffisamment de temps d'usinage pour les commandes planifiées, suffisamment de flexibilité pour les variations normales et des limites claires pour les travaux qui dépassent la plage de la machine sélectionnée. Il donne ainsi aux équipes d'achat une base pour comparer les équipements en fonction de leur adéquation opérationnelle, plutôt que de leurs seules spécifications mises en avant.
Envoyez-nous un message
Contactez-nous
*Nous respectons votre confidentialité et toutes les informations sont protégées.
Service de première qualité et équipe après-vente professionnelle.