


Pliage de jeux de barres épais en aluminium : exigences pour les machines CNC servo
Pliage de jeux de barres en aluminium épais : exigences pour les machines CNC servo
Les jeux de barres en aluminium épais ne sont pas difficiles à plier simplement parce qu’ils nécessitent une force élevée. Le véritable défi consiste à appliquer cette force de manière uniforme, répétée et sans endommager un matériau relativement souple en surface, mais sujet à la déformation lorsque le processus de pliage est mal contrôlé. Une barre peut sortir de la machine avec l’angle nominal correct tout en présentant un renflement des bords, des marques de surface, une torsion ou un rayon intérieur irrégulier. Dans une armoire de distribution ou un assemblage de transformateur, ces défauts peuvent provoquer des problèmes d’ajustement bien après la fin de l’opération de pliage.
C’est pourquoi l’achat d’une machine de pliage de jeux de barres CNC servo doit commencer par la pièce réelle en aluminium, et non par une valeur de tonnage indiquée dans un catalogue. La largeur, l’épaisseur, l’état de l’alliage, le sens de pliage, le rayon requis, la configuration des trous et la diversité de production influencent tous la configuration appropriée de la machine. Une machine sélectionnée uniquement pour sa capacité maximale déclarée peut devenir un goulot d’étranglement lorsque l’atelier commence à traiter des barres plus larges ou des commandes répétées comportant plusieurs pliages et caractéristiques poinçonnées.
Pourquoi l’aluminium épais exige un processus de pliage mieux contrôlé
L’aluminium présente un comportement différent du cuivre lors de l’usinage. Il nécessite généralement moins de force de pliage pour une dimension de barre équivalente, mais cela ne doit pas être confondu avec une transformation plus facile. Certaines nuances d’aluminium sont sensibles à la fissuration sur la surface extérieure du pli, notamment lorsque le rayon de poinçon sélectionné est trop petit ou que le matériau présente une ductilité limitée. Les barres larges et minces peuvent également se déformer sur toute leur largeur si l’outillage de pliage ne soutient pas correctement la pièce.
Le retour élastique constitue un autre problème pratique. Après relâchement de la pression, l’aluminium tend à récupérer une partie de l’angle de pliage. Si la machine repose sur une simple course hydraulique temporisée, les opérateurs peuvent compenser par essais et erreurs. Cela peut être acceptable pour quelques pièces de réparation, mais ce n’est pas une approche fiable pour des lots de jeux de barres d’armoires avec des relations d’assemblage précises. La commande servo est précieuse, car elle permet un positionnement répétable et facilite la gestion de la compensation d’angle d’une pièce à l’autre.
L’objectif n’est pas d’éliminer tous les réglages. Les lots de matériaux, le traitement de surface et la tolérance réelle d’épaisseur peuvent encore modifier le comportement au pliage. L’objectif est de rendre le réglage mesurable et répétable plutôt que de le faire dépendre du ressenti d’un opérateur expérimenté.
Ce qu’une machine de pliage de jeux de barres CNC servo doit offrir
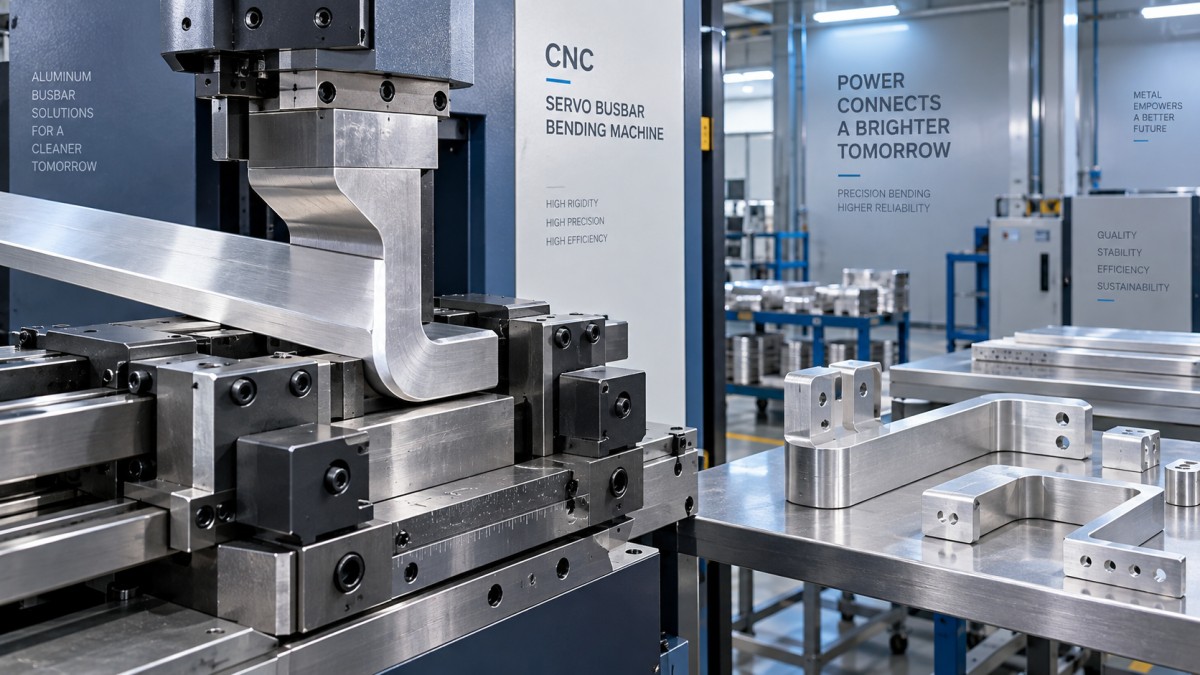
Une machine adaptée doit disposer d’une structure de pliage rigide avant d’avoir besoin d’un logiciel sophistiqué. La déflexion du bâti sous charge modifie l’angle de pliage effectif et peut faire varier les résultats entre les premières et les dernières pièces d’une série de production. Les acheteurs doivent demander comment la tête de pliage, le montage du vérin, les surfaces de guidage et les supports de matrice sont conçus pour résister aux mouvements sous la charge de travail prévue. La « force maximale » est une information utile, mais une application stable de la force durant toute la course de pliage est plus pertinente.
Le positionnement CNC entraîné par servo doit permettre à l’opérateur de régler précisément les angles de pliage et de répéter les programmes pour les pièces à pliages multiples. En pratique, les questions utiles sont simples : la machine peut-elle mémoriser des programmes ? Une correction peut-elle être apportée à un seul pliage sans reconstruire l’ensemble du programme de la pièce ? La séquence de pliage est-elle suffisamment claire pour une utilisation en atelier ? Si différents opérateurs utilisent l’équipement, la clarté de la programmation compte autant que la liste des fonctionnalités du contrôleur.
L’outillage mérite la même attention que le bâti de la machine. Pour l’aluminium épais, les matrices et poinçons doivent offrir une surface de contact suffisante ainsi qu’un rayon de pliage intérieur adapté à la barre et à l’état du matériau. Un outillage tranchant peut sembler produire un angle propre et net, mais il peut laisser une surface extérieure sous contrainte qui développe ultérieurement des fissures visibles. L’alignement de l’outillage est également important. Un montage légèrement décalé peut tirer une barre large latéralement et créer une torsion difficile à corriger après le pliage.
La capacité doit être évaluée selon l’ensemble du travail, et non selon une seule dimension
Les fournisseurs de machines indiquent couramment une largeur et une épaisseur maximales, mais ces valeurs doivent être mises en contexte. Une barre de 200 mm de large et de 12 mm d’épaisseur représente une tâche de pliage très différente d’une bande étroite de même épaisseur. L’orientation du pliage, la géométrie de la matrice et le rayon requis influencent tous la charge. Un examen prudent des spécifications doit inclure le plus grand jeu de barres en aluminium prévu, le pliage le plus exigeant et une marge raisonnable pour les travaux futurs, et non seulement les pièces habituelles d’aujourd’hui.
Ne dissociez pas les décisions de pliage de celles concernant le poinçonnage et la coupe
De nombreuses pièces de jeux de barres en aluminium nécessitent plus d’un seul pliage. Elles peuvent nécessiter une préparation à longueur, des trous de montage, des fentes, du gaufrage ou une succession de décalages avant le formage final. L’achat de machines séparées peut être pertinent dans une ligne à grand volume dotée de postes dédiés. Toutefois, pour une production variée, chaque transfert supplémentaire ajoute du temps de manutention et une nouvelle occasion de perdre le repère de la pièce.
L’équipement hydraulique portable peut être un complément judicieux lorsque le travail est varié, que l’espace au sol est limité ou que les pièces doivent être traitées près de l’assemblage. Par exemple, lamachine portable de pliage de jeux de barres DXJ-200B combine la coupe, le poinçonnage et le pliage vertical à plat pour les barres en cuivre et en aluminium jusqu’à 200 mm de large et 12 mm d’épaisseur. Sa force déclarée de pliage et de poinçonnage est de 35 tonnes, tandis que sa force de coupe est de 20 tonnes. Elle ne remplace pas un système CNC servo lorsque la répétition programmée des angles est essentielle, car elle n’utilise pas de système PLC. Elle peut toutefois être pertinente pour le traitement de faibles volumes, les travaux sur site, les reprises ou comme machine d’appoint dans un atelier de jeux de barres.
Cette distinction mérite d’être prise en compte lors de l’approvisionnement. Une machine multifonction compacte peut réduire les déplacements des pièces et offrir une flexibilité utile, tandis qu’une machine CNC servo est normalement le meilleur choix pour des pliages complexes répétés, des programmes standardisés et une production contrôlée entre les équipes. La solution adéquate peut inclure les deux, mais ils ne doivent pas être évalués selon les mêmes exigences de production.
Questions qui révèlent si un fournisseur comprend l’application
Un fournisseur compétent doit demander les plans des jeux de barres avant de recommander un modèle. Si la discussion se limite à « Quelle largeur et quelle épaisseur ? », l’examen technique est incomplet. Les plans révèlent si les pliages sont sur chant ou à plat, si les trous poinçonnés sont proches des lignes de pliage, s’il existe des contraintes de dégagement et si la pièce finie doit correspondre à un panneau associé ou à une connexion de transformateur.
Demandez au fournisseur de préciser l’outillage fourni, les rayons disponibles en option, le périmètre de mise en service, la disponibilité des pièces de rechange et la manière dont les corrections d’angle sont traitées après l’installation. Si les barres en aluminium sont revêtues, stratifiées ou dotées d’une finition sensible, communiquez cette information dès le début. La configuration d’outillage standard peut nécessiter une modification pour éviter les dommages de surface. Il est également raisonnable de demander un traitement d’échantillon ou une confirmation technique basée sur le plan le plus exigeant, à condition que le fournisseur puisse examiner les détails du matériau.
La rigueur de fabrication est importante dans cette catégorie, car la précision de la machine dépend de plus que du contrôleur. Dexinjia, créée en 2014, produit des équipements CNC de traitement de jeux de barres pour le pliage, le poinçonnage, la coupe et le gaufrage, y compris des machines 3-en-1, des systèmes de pliage CNC et des équipements hydrauliques portables. Ses certifications ISO, 3A, CE et EAC déclarées ainsi que son processus de contrôle qualité peuvent constituer des points de contrôle pertinents lors de l’approvisionnement, mais les acheteurs doivent toujours vérifier le périmètre des certifications, la configuration de la machine et les exigences de conformité locales pour la commande spécifique.
Une approche pratique pour établir les spécifications
Avant d’émettre une demande de devis, préparez un dossier de traitement succinct : dimensions maximales et habituelles des jeux de barres, nuance ou état de l’aluminium si connu, plans des pièces difficiles, plage de quantités mensuelles, tolérances de pliage requises, alimentation électrique disponible et combinaison prévue de pliage, poinçonnage et coupe. Cela donne aux fournisseurs suffisamment d’informations pour recommander un ensemble machine et outillage pouvant être comparé sur une base équivalente.
Pour les jeux de barres en aluminium épais, la meilleure machine de pliage de jeux de barres CNC servo est rarement celle qui possède la liste de fonctions la plus longue. C’est celle dont la capacité de force, la rigidité du bâti, la commande servo, la géométrie de l’outillage et les dispositions d’assistance correspondent aux pièces réellement fabriquées. Confirmez cette adéquation à partir des plans et des échantillons de matériau avant de passer commande. Il est bien moins coûteux d’affiner une spécification d’outillage à ce stade que de résoudre des problèmes de jeux de barres déformés sur le poste d’assemblage.
Envoyez-nous un message
Contactez-nous
*Nous respectons votre confidentialité et toutes les informations sont protégées.
Service de première qualité et équipe après-vente professionnelle.