


Choisir une machine de découpe de barres omnibus selon le matériau, la largeur et l’épaisseur
Le choix d’une machine de coupe de barres omnibus doit partir de la pièce à produire, et non des caractéristiques du catalogue de la machine. Les critères déterminants sont le matériau du conducteur, la largeur et l’épaisseur finales, l’état de bord requis et le profil de production. Une machine disposant d’un tonnage nominal suffisant peut tout de même produire des bavures, des déformations, des résultats peu reproductibles et imposer des opérations de finition inutiles si son col de cygne, la disposition de ses lames ou son système de maintien de la pièce ne sont pas adaptés.
Pour la plupart des travaux sur des tableaux électriques, des appareillages de commutation, des transformateurs et des équipements de distribution d’énergie, les barres omnibus en cuivre et en aluminium sont fournies dans des sections rectangulaires relativement standard. Cela ne signifie pas que les exigences de coupe le soient également. Une barre de cuivre de 120 mm × 10 mm et une barre d’aluminium de 120 mm × 10 mm occupent le même volume, mais ne sollicitent pas le système de coupe de la même manière et ne présentent pas le même comportement au niveau du bord coupé. Le choix doit donc se baser sur toute la gamme de matériaux et de sections prévue pendant la durée de vie de l’équipement, plutôt que sur les dimensions de la commande la plus courante à l’heure actuelle.
Le matériau détermine l’effort de coupe, le comportement du bord et les exigences liées à l’outillage
Dans de nombreuses applications de coupe de barres omnibus, le cuivre est le matériau le plus exigeant en raison de sa résistance supérieure et de sa tendance à s’écrouir sous l’effet de la déformation. Il nécessite une structure de coupe rigide, un jeu de lames correctement adapté et un serrage stable. Si l’effort de coupe est insuffisant, les défauts visibles peuvent être un bord irrégulier, des bavures excessives, un repli local du bord supérieur ou une légère torsion des sections les plus étroites. Ces défauts sont importants, car les extrémités des barres omnibus sont souvent utilisées dans des assemblages électriques boulonnés, plaqués, isolés ou rapprochés.
À largeur et épaisseur identiques, l’aluminium nécessite généralement moins d’effort de coupe que le cuivre, mais ne doit pas être considéré comme une option à faible risque lors du choix d’une machine. L’aluminium est davantage sujet aux marques de surface et peut présenter des bavures ou un arrachement de matière si les lames sont émoussées, si le jeu est excessif ou si la pièce n’est pas suffisamment soutenue. Sa couche d’oxyde et sa surface plus tendre rendent également importante la préparation des surfaces en aval. Une coupe qui paraît acceptable à l’œil peut tout de même nécessiter un ébavurage ou un traitement de surface avant l’assemblage d’une connexion électrique fiable.
La capacité annoncée par un fournisseur pour le « cuivre et l’aluminium » n’est qu’un point de départ. Lors de l’examen de l’achat, il convient de vérifier si cette capacité s’applique à la même section maximale pour les deux matériaux, si elle correspond à une coupe unique ou à un fonctionnement continu, et si la machine utilise le même jeu de lames et le même réglage du jeu pour chaque matériau. Certains systèmes de coupe ne permettent de traiter efficacement une gamme de sections qu’en ajustant la géométrie ou les réglages des lames. Cela ne constitue pas nécessairement un défaut, mais doit être pris en compte dans le temps de réglage, les consignes destinées aux opérateurs et la planification des outils de rechange.
La largeur ne se résume pas à une valeur de capacité
La largeur maximale de la barre omnibus ne détermine pas seulement si le matériau peut physiquement passer sous la tête de coupe. Les barres plates larges doivent être soutenues des deux côtés de la ligne de coupe pour éviter que leur propre poids ne provoque un fléchissement ou une coupe inclinée. Ce point est particulièrement important lors du traitement de longues barres ou lorsque les opérateurs coupent près d’une extrémité non soutenue. Une machine offrant une capacité nominale de 200 mm en largeur ne garantit pas nécessairement la même qualité de coupe sur toute cette largeur, à moins que la table d’entrée, la butée arrière, le guide latéral et le support de sortie soient conçus à cet effet.
La question pratique est donc la suivante : quelles largeurs seront coupées de façon répétée, à quelles longueurs et avec quelle tolérance de longueur ? Pour des pièces courtes produites en série, une butée mécanique précise ou une butée arrière programmable peut avoir une plus grande incidence sur la régularité de la production qu’une capacité de largeur supplémentaire inutilisée. Pour des travaux variés, les guides doivent être faciles à régler sans entraîner de défaut d’équerrage. Un guide mal référencé peut transformer une cisaille performante en source de coupes en biais, défaut qui n’apparaît parfois qu’au moment de l’assemblage.
La largeur influe également sur le dégagement nécessaire autour de l’outillage. Les acheteurs doivent vérifier la largeur utile plutôt que de se fier aux dimensions extérieures de la machine ou à une catégorie générale du catalogue. Les éléments tels que les protecteurs, les dispositifs de serrage, la course de la lame et la position de la butée peuvent limiter la largeur réellement exploitable. Si les barres omnibus comportent des trous prépoinçonnés, des marques d’identification en relief ou des extrémités formées avant la coupe, il faut vérifier que ces éléments peuvent passer dans la machine sans interférence.
C’est pour l’épaisseur que la capacité nominale peut être la plus trompeuse
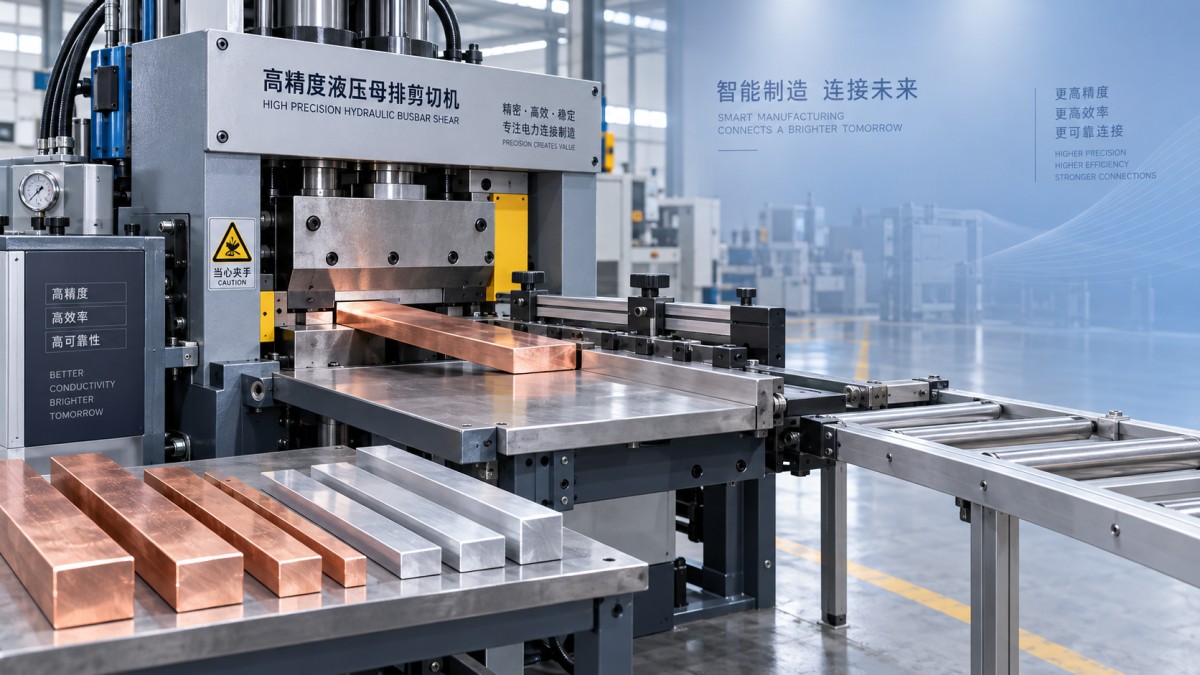
L’épaisseur influe fortement sur l’effort de cisaillement. De manière simplifiée, la charge de coupe augmente avec la section transversale cisaillée ; une augmentation modérée de l’épaisseur peut donc faire passer un travail d’une opération courante à la limite supérieure des capacités de la machine. La section à prendre en compte correspond à la largeur multipliée par l’épaisseur, mais l’état du matériau, celui des lames et l’angle de cisaillement influent également sur l’effort réel et le résultat de coupe.
C’est pourquoi une machine donnée pour une épaisseur maximale ne doit pas être automatiquement spécifiée pour une production continue à largeur et épaisseur maximales. Une limite annoncée peut correspondre à la plus grande section admissible dans des conditions contrôlées, plutôt qu’au point de fonctionnement idéal pour une production fréquente. Si le mélange de commandes comprend régulièrement des coupes proches de la limite de capacité, il est prudent de demander au fournisseur la combinaison nominale de largeur, d’épaisseur et de matériau, ainsi que le cycle de service prévu pour la machine.
Les variations d’épaisseur au sein d’un lot constituent un autre point à prendre en compte lors de l’achat. Les barres laminées peuvent être fournies avec une tolérance dimensionnelle, et leur section réelle peut différer de la dimension nominale. Une machine disposant de très peu de marge risque de produire des bords irréguliers lorsque le matériau approche de la tolérance supérieure. La capacité doit être évaluée par rapport à la dimension maximale réaliste du matériau, et pas seulement à la valeur inscrite sur le bon de commande.
Les barres omnibus fines présentent un autre problème : elles peuvent fléchir, se courber ou présenter un repli prononcé si le serrage est faible ou si le jeu des lames est inadapté. L’équipement approprié doit couvrir toute la plage de fonctionnement. Une machine à forte puissance n’est pas automatiquement meilleure pour les matériaux fins si elle ne permet pas de contrôler la pression de maintien et ne dispose pas d’une géométrie d’outillage adaptée.
La qualité de coupe doit être définie avant de comparer les prix des machines
L’expression « coupe nette » est trop vague pour une spécification d’achat technique. L’état de bord acceptable dépend des opérations effectuées après le cisaillement. Une barre omnibus destinée à être poinçonnée, pliée et enfermée peut tolérer un état de surface différent de celui d’un conducteur raccordé directement à une plage de connexion ou fourni comme composant fini visible.
La spécification doit préciser les limites acceptables concernant le sens et la hauteur des bavures, l’équerrage de la face d’extrémité, la tolérance de longueur et les déformations à proximité de la coupe. Elle doit également indiquer si l’ébavurage manuel est autorisé. Ce point a une incidence directe sur les coûts. Une machine moins chère qui produit des bavures régulières mais inacceptables reporte les coûts sur la main-d’œuvre, la manutention, l’inspection et, éventuellement, les retouches au montage. À l’inverse, exiger un bord exceptionnellement fin lorsqu’un simple ébavurage suffit peut entraîner des dépenses d’investissement inutiles.
L’ordre des opérations est également important. La coupe avant le poinçonnage et le pliage est courante, car elle simplifie la manutention et l’identification des pièces, mais certaines configurations peuvent nécessiter des trous ou des marquages avant la détermination de la longueur finale. Lors du choix d’une machine de coupe de barres omnibus autonome ou d’un poste intégré à une ligne de traitement combinée, il faut vérifier que le repère de positionnement reste cohérent d’une opération à l’autre. Des postes précis pris individuellement ne garantissent pas la précision des pièces finies si chaque opération se réfère à un bord ou à une butée différente.
L’architecture de la machine doit correspondre au profil de production
Les outils hydrauliques portatifs peuvent convenir aux travaux réalisés sur les sites d’installation, aux petites quantités ou aux applications où les dimensions des barres omnibus varient fréquemment. Leurs principales limites sont l’effort de manutention, le positionnement manuel et un niveau d’automatisation plus faible. Il faut évaluer leur portabilité sans négliger la nécessité d’une surface de travail stable, d’un soutien sûr du matériau et d’une mesure reproductible des longueurs.
Les cisailles hydrauliques fixes et les machines intégrées de traitement des barres omnibus sont plus adaptées lorsque la répétabilité et le débit sont essentiels. Leur intérêt ne tient pas seulement à la rapidité des courses, mais aussi à un meilleur guidage, à un serrage contrôlé, à des butées reproductibles et à la possibilité de coordonner la coupe avec le poinçonnage et le pliage. La configuration appropriée dépend de la prédominance de lots de production répétitifs ou d’assemblages électriques à faible volume et très variés.
Ne comparez pas les temps de cycle isolément. Une évaluation réaliste de la productivité tient compte du chargement de longues barres, de la mesure et du réglage des butées, des coupes d’essai après un changement de format, du retrait sûr des pièces et de la gestion des chutes. Dans un environnement à forte diversité de produits, la simplicité des réglages et la répétabilité de la butée peuvent compter davantage qu’une course de coupe théoriquement plus rapide.
La planéité du stock entrant peut influer sur la précision de coupe
Une unité de coupe ne peut pas compenser entièrement une barre omnibus qui présente une courbure résiduelle de bobinage, une flèche longitudinale ou une planéité irrégulière à la livraison. Une barre courbée peut reposer de manière inégale contre le guide et la butée, entraînant des variations de longueur ou un défaut d’équerrage entre la coupe et les bords de la barre. Elle peut aussi compliquer les opérations ultérieures de poinçonnage et de pliage, pour lesquelles un positionnement stable est essentiel.
Lorsque les problèmes de rectitude sont récurrents, le prétraitement doit être pris en compte dans le choix de l’équipement, plutôt que considéré comme une contrainte distincte. Pour les barres de cuivre et d’aluminium jusqu’à 160 mm de largeur et 12 mm d’épaisseur, une unité de planage à rouleaux, telle que laDXJ-160 Copper Busbar Straightening & Leveling Machine, peut être installée en amont des opérations de poinçonnage, de cisaillement et de pliage. Son rôle n’est pas d’augmenter la capacité de coupe, mais d’améliorer la régularité du matériau alimentant ces opérations. Cette distinction est importante pour évaluer la qualité globale de production d’une ligne.
Points à vérifier dans le devis du fournisseur
Un devis exploitable doit préciser séparément la section maximale pour le cuivre et pour l’aluminium, la méthode de coupe, la largeur utile, la plage d’épaisseur, le système de butée de longueur, l’outillage fourni, les exigences électriques et les consommables prévus. Il doit également indiquer si l’installation, la mise en service, la formation des opérateurs ainsi que le service à distance ou sur site sont inclus.
La durée de vie des lames doit être abordée en termes opérationnels, et non acceptée sur la base d’une promesse générale. Demandez comment les lames sont contrôlées, si elles peuvent être retournées ou réaffûtées, comment le jeu de remplacement est réglé et si les pièces de rechange sont disponibles avec des délais documentés. Pour un achat à l’étranger, ces éléments peuvent avoir plus d’importance qu’une légère différence de prix initial de la machine.
La certification doit être adaptée au marché de destination et à la configuration fournie. Le marquage CE, par exemple, ne constitue pas une preuve générique qu’une machine peut être utilisée dans n’importe quelle application sans examen préalable ; la machine livrée, les protecteurs, le système électrique, la documentation et les exigences du marché visé doivent tous être conformes. Demandez les documents applicables suffisamment tôt, notamment lorsque le dédouanement, l’approbation interne en matière de sécurité ou les audits clients sont en jeu.
Le meilleur choix est rarement le modèle affichant le tonnage nominal le plus élevé. C’est la machine dont la plage de matériaux vérifiée, l’enveloppe de travail utile, la qualité de coupe, le système de soutien et la facilité de maintenance correspondent au programme réel de traitement des barres omnibus. Définir ces conditions avant de demander des devis transforme l’achat d’une machine de coupe de barres omnibus, qui pourrait se limiter à une comparaison des limites de catalogue, en une décision de production maîtrisée.
Envoyez-nous un message
Contactez-nous
*Nous respectons votre confidentialité et toutes les informations sont protégées.
Service de première qualité et équipe après-vente professionnelle.