


Calcul du ROI du pliage de jeux de barres CNC servo pour les usines de tableaux électriques
Calcul du ROI du pliage de barres omnibus CNC servo pour les usines de tableaux électriques
Pour les usines de tableaux électriques, investir dans une cintreuse de barres omnibus CNC servo n’est pas seulement une modernisation de la production : c’est une décision commerciale mesurable. En réduisant le travail manuel, en améliorant la précision du pliage, en minimisant les pertes de matière et en accélérant le débit de production, la machine adéquate peut offrir un solide retour sur investissement. L’essentiel est que le ROI ne doit pas être évalué uniquement sur le prix d’achat de la machine. Dans la fabrication de barres omnibus, le coût réel se trouve souvent dans les reprises, les retards d’ajustement, la dépendance aux opérateurs, le cuivre endommagé et les travaux qui restent inachevés alors que la ligne d’assemblage attend.
Un calcul pratique du ROI commence par la manière dont une usine fabrique réellement des tableaux électriques. Un atelier réalisant des séries répétitives de panneaux de distribution présente un profil de coûts différent de celui d’une usine traitant des assemblages moyenne tension à faible volume conçus sur commande. Les deux peuvent bénéficier de l’automatisation, mais le mécanisme de retour sur investissement n’est pas identique. Les usines à grand volume récupèrent généralement leur investissement grâce à la réduction des temps de cycle ; les usines à production mixte tirent souvent davantage profit d’une qualité reproductible, d’un rappel plus facile des programmes et de moins de corrections coûteuses lors de l’assemblage final.
Commencez par le coût du processus de pliage existant
Avant d’estimer les économies, documentez honnêtement le processus actuel. De nombreuses usines comparent un nouveau système CNC uniquement au salaire d’un opérateur de pliage. C’est une vision trop limitée. Le pliage manuel ou semi-manuel implique généralement la mesure, le marquage, le réglage des butées, le contrôle des angles, le déplacement des pièces entre les postes et la correction des pièces qui ne s’adaptent pas au coffret ou au point de raccordement prévu. Ces minutes sont faciles à négliger, car elles sont réparties entre la fabrication, l’inspection et l’assemblage.
La référence de départ doit inclure la main-d’œuvre directe, la supervision, les heures supplémentaires, la valeur des rebuts, le temps de reprise, le changement d’outillage et le coût des interruptions de production. Le cuivre et l’aluminium ne sont pas des matériaux indulgents du point de vue des achats : un pli incorrect près d’un trou poinçonné peut rendre une pièce impropre au dessin d’origine, même si elle peut être conservée pour un futur travail plus petit. Les usines doivent enregistrer cela comme matière résiduelle récupérable, sans supposer qu’elle conserve toute sa valeur.
Une méthode utile consiste à échantillonner plusieurs commandes représentatives sur une période de deux à quatre semaines. Suivez le nombre de pièces de barres omnibus, le nombre total de plis, les minutes opérateur, les pièces rejetées et le temps passé à attendre les corrections. Incluez à la fois les plis simples à 90 degrés et les profils plus difficiles qui exigent un espacement et une orientation précis. Le résultat est bien plus fiable que l’utilisation d’un seul chiffre de « minutes moyennes par pièce ».
La formule du ROI est simple ; les données d’entrée ne le sont pas
Le calcul standard est simple :
ROI annuel (%) = (Bénéfice financier annuel − Coût d’exploitation annuel) ÷ Investissement total × 100
Pour la planification des investissements, de nombreux responsables utilisent également la période de retour sur investissement :
Période de retour sur investissement (années) = Investissement total ÷ Bénéfice financier annuel net
L’investissement total doit couvrir davantage que le devis de l’équipement. Ajoutez le transport, les coûts liés à l’importation le cas échéant, l’installation, la préparation électrique, la formation des opérateurs, l’outillage initial et une provision réaliste pour le temps de mise en service. Si la machine exige des modifications des flux de matières ou des dispositifs de sécurité, ces coûts doivent également faire partie du projet. Les omettre rend la proposition plus attrayante sur le papier, mais plus fragile lorsque le service financier examine les chiffres définitifs.
Le bénéfice financier annuel provient généralement de quatre sources : la capacité de main-d’œuvre libérée pour d’autres travaux, la réduction des rebuts et des reprises, l’augmentation de la production utile et la diminution des perturbations d’assemblage. Chaque minute économisée ne devient pas nécessairement une économie de trésorerie. Si un opérateur reste employé et que le volume de production ne change pas, le gain peut être une capacité accrue plutôt qu’une réduction de la masse salariale. Cela conserve une valeur, en particulier lorsque les heures supplémentaires sont fréquentes ou qu’il est difficile de recruter des fabricants qualifiés, mais cela doit être décrit avec précision dans le dossier d’investissement.
Là où le pliage CNC servo transforme l’économie
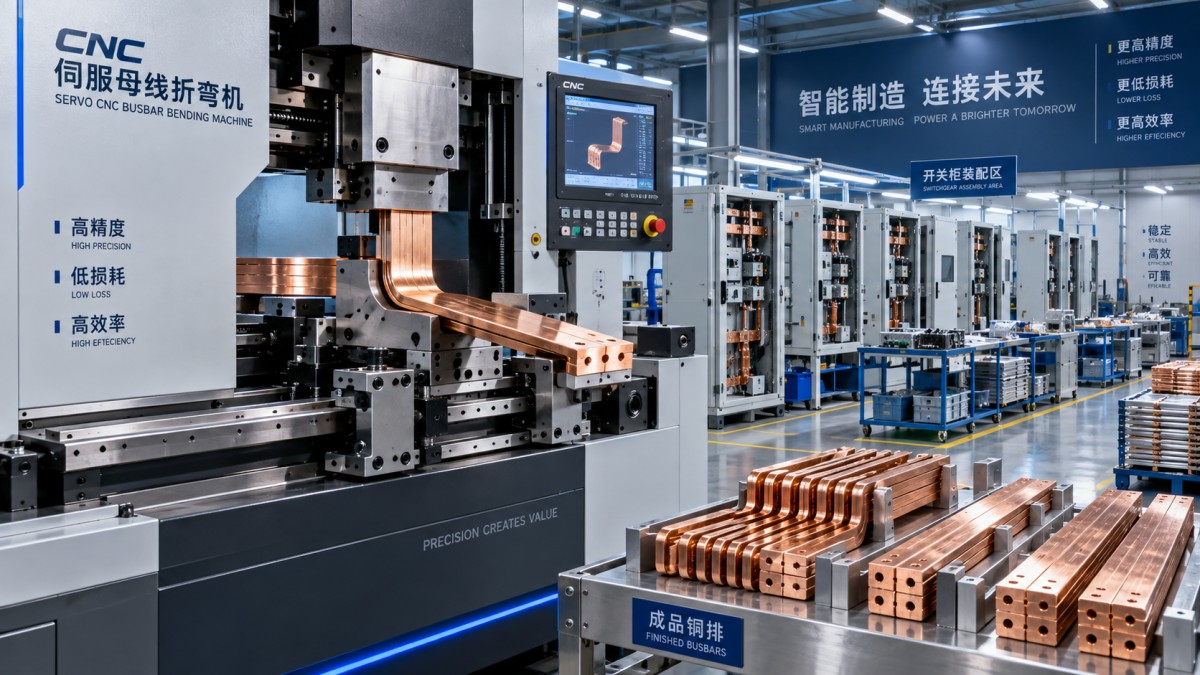
Une cintreuse de barres omnibus CNC servo trouve sa place lorsque la programmation et la répétabilité remplacent les réglages manuels répétés. Au lieu de dépendre d’un opérateur pour interpréter chaque angle, décalage et séquence de pliage à partir d’un dessin, l’usine peut enregistrer des programmes éprouvés et les reproduire pour les commandes futures. Cela compte lorsque les conceptions de tableaux électriques se répètent avec de petites variations, lorsque plusieurs équipes utilisent les mêmes dessins ou lorsque les opérateurs expérimentés ne sont pas toujours disponibles.
La précision a un effet direct sur les coûts. Une barre omnibus dont l’angle s’écarte même légèrement de l’angle prévu peut entraîner des problèmes de pression de contact, un mauvais alignement au niveau des isolateurs, des interférences avec les cloisons du panneau ou des calages supplémentaires pendant l’assemblage. Le service fabrication peut y voir un ajustement mineur ; l’équipe d’assemblage y voit un retard avec une armoire occupant un espace précieux au sol. Les modèles de ROI les plus solides attribuent au moins un coût interne à ces interruptions au lieu de les considérer comme des aléas inévitables de l’atelier.
Le débit doit également être évalué au niveau du goulot d’étranglement, et pas seulement au poste de pliage. Si le poinçonnage, la coupe et le pliage sont traités comme des files d’attente distinctes, une cintreuse plus rapide à elle seule peut ne pas améliorer sensiblement la production de panneaux terminés. Dans certaines usines, une configuration combinée de traitement des barres omnibus est plus économique, car elle réduit la manipulation des pièces entre les opérations. Dans d’autres, un équipement dédié se justifie parce que le volume est suffisamment élevé pour maintenir chaque poste occupé. Il n’existe pas de réponse universelle ; c’est le mix de production qui en décide.
Adaptez les capacités au travail que vous réalisez réellement
Une erreur d’approvisionnement courante consiste à sélectionner une machine uniquement selon sa capacité maximale. Une usine peut occasionnellement traiter une grande barre de cuivre, mais passer la majeure partie de l’année à plier des conducteurs plus petits et répétitifs. La meilleure question est de savoir si la machine traite efficacement la plage de travail habituelle, avec un outillage adapté et un système de commande que les opérateurs peuvent utiliser de manière constante.
Par exemple, la gamme DXJ-80CN Copper Busbar Machine comprend des configurations destinées aux barres omnibus jusqu’à 300 mm de large et 20 mm d’épaisseur, avec une capacité nominale de 800 KN. La configuration DXJ-803CN combine le poinçonnage, la coupe et le pliage grâce à des postes hydrauliques indépendants, tandis que sa commande de pliage Siemens PLC prend en charge la saisie directe des angles et la mémoire de programmes. Sa précision de pliage annoncée est de ±0.5°, une spécification à prendre en compte lorsque la régularité de l’ajustement constitue un problème récurrent. Ces chiffres ne sont utiles que s’ils correspondent aux dimensions des matériaux, aux types de plis et à la charge de travail quotidienne de l’usine ; acheter des capacités excédentaires rarement utilisées peut allonger le délai de retour sur investissement.
La durabilité des outils mérite une attention similaire. Les poinçons et les matrices de pliage sont des consommables d’un point de vue économique, même lorsqu’ils durent longtemps. Les acheteurs doivent demander quelles nuances sont utilisées, quels outils courants de perçage et de pliage sont inclus, à quelle vitesse les remplacements peuvent être fournis et si une assistance technique locale ou à distance peut aider à diagnostiquer les problèmes de réglage. Un faible prix initial perd de son attrait si un outil usé ou endommagé maintient une ligne de production à l’arrêt.
Élaborez trois scénarios de ROI, et non une seule prévision optimiste
Une demande d’investissement raisonnable utilise des scénarios prudent, attendu et à forte utilisation. Le scénario prudent doit supposer le volume de commandes actuel, des économies de main-d’œuvre modestes et aucune réduction immédiate des effectifs. Le scénario attendu peut inclure une réduction réaliste des rebuts et l’évitement des heures supplémentaires sur la base des relevés de production mesurés. Le scénario à forte utilisation peut refléter la croissance de capacité prévue, mais il ne doit pas constituer la seule justification de l’achat.
Regardez au-delà de la fiche technique de la machine
La machine elle-même n’est qu’une partie de l’investissement. Demandez au fournisseur comment les programmes sont créés et sauvegardés, si l’interface prend en charge les langues utilisées dans l’atelier, ce que couvre l’assistance à distance et comment les pièces de rechange sont gérées dans votre région. Pour les usines qui traitent à la fois le cuivre et l’aluminium, confirmez les recommandations d’outillage et de procédé pour chaque matériau au lieu de supposer que des réglages identiques produiront des résultats identiques.
Dexinjia, fondée en 2014, fabrique des équipements de traitement de barres omnibus CNC, notamment des machines 3-en-1, des systèmes de pliage CNC et des équipements hydrauliques portables. L’entreprise indique qu’elle applique un contrôle qualité tout au long de la production et détient les certifications ISO, 3A, CE et EAC. Pour un acheteur, l’étape suivante pertinente reste une vérification pratique : examinez la configuration exacte du modèle, l’étendue de la fourniture, les conditions de garantie, la compatibilité électrique et les modalités de réponse du service avant de transformer ces affirmations en hypothèses d’approvisionnement.
La meilleure décision d’investissement provient généralement d’un court calcul d’essai fondé sur des dessins réels et des relevés de production récents. Si la période de retour prévue dépend entièrement de réductions spectaculaires de main-d’œuvre ou d’une hausse non prouvée des commandes, faites une pause. Si elle reste crédible après avoir inclus la formation, l’outillage, une utilisation prudente et une provision réaliste pour la maintenance, alors une cintreuse de barres omnibus CNC servo n’est pas simplement un nouvel actif dans l’atelier : c’est une manière maîtrisée de réduire le coût caché de la fabrication de barres omnibus.
Envoyez-nous un message
Contactez-nous
*Nous respectons votre confidentialité et toutes les informations sont protégées.
Service de première qualité et équipe après-vente professionnelle.