


Une machine CNC 3-en-1 pour barres omnibus peut-elle réduire le temps de réglage des tableaux sur mesure ?
Une machine CNC de traitement de barres omnibus 3-en-1 peut-elle réduire le temps de préparation des panneaux sur mesure ?
Pour les fabricants de panneaux sur mesure, le temps de préparation ne se perd que rarement lors d’un retard spectaculaire. Il s’égrène au fil de petites interruptions répétées : déplacer une barre de cuivre de la station de coupe à la presse de poinçonnage, vérifier son orientation avant le pliage, changer d’outil, contrôler les dimensions après chaque opération et corriger la position d’un trou qui a bougé pendant la manutention. Pour une armoire standard, ces minutes peuvent rester gérables. Mais pour une série mixte de tableaux électriques, d’armoires de distribution ou de panneaux de commande électrique fabriqués à la demande, elles deviennent rapidement un facteur limitant la production.
Une machine CNC de traitement de barres omnibus 3-en-1 peut réduire ces contraintes en réunissant la coupe, le poinçonnage et le pliage dans un processus coordonné. L’avantage pratique ne tient pas simplement au fait que trois fonctions sont réunies dans un même bâti. Le gain réel vient de la réduction du nombre de fois où l’opérateur doit repositionner la pièce par rapport à un repère, déplacer le matériau et vérifier que la caractéristique suivante correspond toujours au plan. Pour les entreprises qui gèrent des modifications fréquentes de conception et des volumes de production faibles à moyens, cette différence peut compter davantage que la vitesse de cycle annoncée.
Où se perd réellement le temps de préparation pour les barres omnibus sur mesure
La fabrication de panneaux sur mesure crée un environnement de production très différent de celui des séries répétitives de barres omnibus. Les dimensions varient, l’emplacement des bornes change, des trous peuvent être ajoutés pour un agencement spécifique de disjoncteurs ou de compteurs, et la géométrie des pliages peut évoluer en fonction de la disposition de l’armoire. L’atelier ne fait pas que travailler le métal : il traduit les exigences de conception électrique en un conducteur physique qui doit s’adapter correctement dès la première installation.
Dans un processus faisant appel à des machines séparées, chaque opération ajoute un nouveau point de réglage. L’opérateur peut couper la barre à longueur, la transporter jusqu’à la station de poinçonnage, définir à nouveau le repère, puis la déplacer vers une presse plieuse et l’aligner une fois de plus. Même si chaque machine est performante et bien entretenue, la manutention et le choix des repères peuvent introduire des variations. Ce phénomène est particulièrement visible avec les barres étroites, les longues pièces en cuivre et les composants comportant plusieurs pliages à proximité des trous poinçonnés.
Cela ne signifie pas que les machines autonomes n’ont pas leur place. Elles sont souvent adaptées aux sites spécialisés dans la production en grande série de familles de pièces stables. Mais lorsque le programme de production comprend un assortiment changeant de barres omnibus en cuivre et en aluminium, une approche CNC intégrée peut éliminer plusieurs transferts qui n’ajoutent aucune valeur au panneau fini.
Comment une machine intégrée transforme le flux de travail
Avec une machine CNC de traitement de barres omnibus 3-en-1 correctement configurée, l’opérateur peut préparer un programme et réaliser plusieurs opérations à partir d’un même repère. La coupe permet d’obtenir la longueur de brut requise, le poinçonnage crée les trous de raccordement et de montage, et le pliage suit la géométrie programmée. Au lieu de traiter chaque étape comme une tâche distincte, l’équipe peut gérer la barre omnibus comme une séquence unique de fabrication contrôlée.
Cette approche améliore la préparation de plusieurs façons :
- La réduction des transferts physiques diminue les temps d’attente, les marques de manutention et le risque de mélanger des pièces similaires.
- Un repère commun facilite le maintien de la position des trous et des pliages par rapport au même bord ou à la même extrémité.
- Les séquences programmées sont plus faciles à reproduire lorsqu’une commande de panneaux est modifiée ou qu’une barre de remplacement est nécessaire ultérieurement.
- Les opérateurs consacrent moins de temps au repositionnement des butées et à la mesure répétée d’une même caractéristique sur des postes distincts.
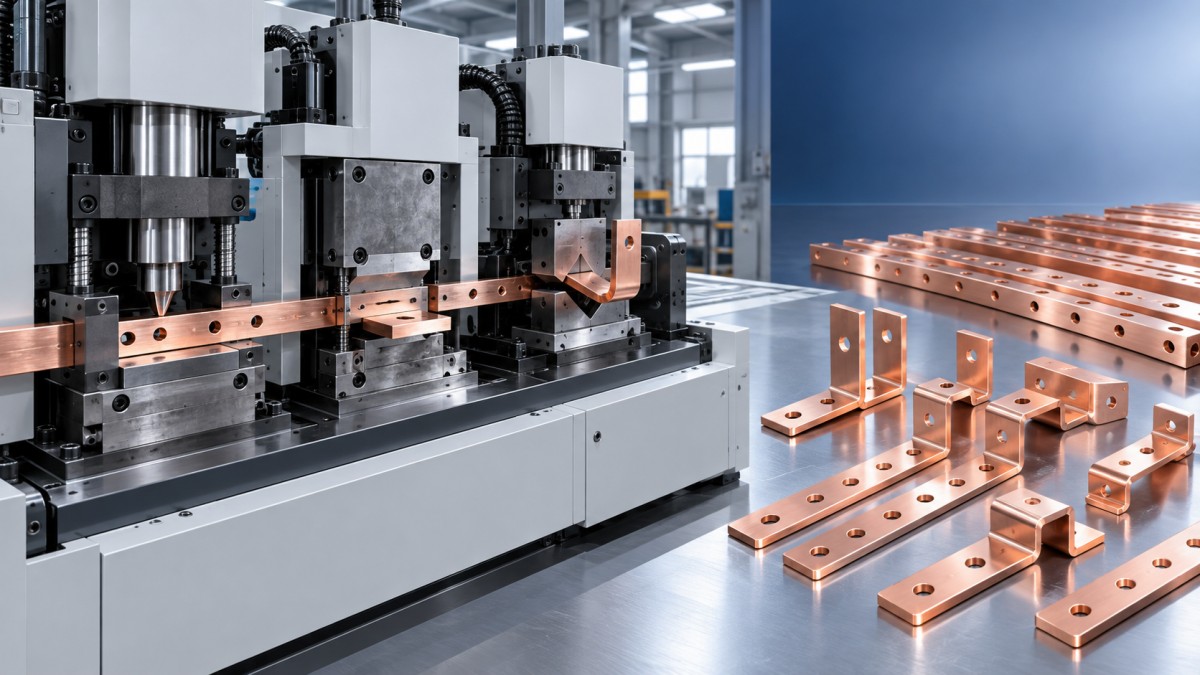
Il convient toutefois d’apporter une précision importante : l’intégration ne supprime pas automatiquement les réglages. Un système CNC nécessite toujours des données matière correctes, un plan de pièce précis, un outillage adapté et une vérification rigoureuse du programme. Il élimine surtout une grande partie des réglages inutiles dus à un processus fragmenté. Il est important de garder cette distinction à l’esprit lorsqu’on évalue les retours attendus.
La précision constitue souvent le principal avantage opérationnel
De nombreux décideurs s’intéressent d’abord au nombre de pièces produites par heure. Dans la fabrication de panneaux sur mesure, éviter une barre omnibus incorrecte peut toutefois avoir plus de valeur que gagner quelques secondes sur une opération courante. Un trou mal positionné ou un angle de pliage incorrect peut n’être découvert qu’au montage, alors que les équipes d’installation attendent déjà et que le remplacement devient urgent.
Une séquence intégrée contribue à limiter l’accumulation des erreurs, car la pièce n’est pas repositionnée à plusieurs reprises entre des machines indépendantes. Elle favorise également une pratique plus cohérente des opérateurs. Au lieu de s’appuyer sur le jugement individuel à chaque poste, le processus peut être fondé sur des plans approuvés, des programmes vérifiés, des réglages adaptés au matériau et une inspection de la première pièce.
Le cuivre et l’aluminium ne doivent pas être considérés comme interchangeables à cet égard. Leur comportement au pliage, l’état de leur surface, leur épaisseur et la largeur de la barre influencent tous le résultat. Un programme qui fonctionne bien pour un matériau ou une section doit être réexaminé avant d’être appliqué à un autre. En pratique, les équipes expérimentées consignent les réglages éprouvés et inspectent tout de même la première pièce terminée lorsque la géométrie, la provenance du matériau ou l’outillage change.
L’outillage détermine si la machine tient ses promesses
La machine n’est qu’un élément de l’équation du temps de préparation. Les poinçons, les matrices, les moules de pliage et leur état déterminent la fluidité du passage du plan à la barre finie. Un atelier qui doit régulièrement interrompre le travail pour chercher la bonne matrice, adapter un outil inapproprié ou composer avec des arêtes usées ne profitera pas pleinement de l’intégration CNC.
C’est particulièrement important pour les pliages non standard. Les espaces restreints à l’intérieur des panneaux modernes peuvent nécessiter des profils spéciaux, des déports ou des configurations de pliage que l’outillage standard ne permet pas de réaliser aisément. Pour les besoins en moules de traitement de barres omnibus impliquant des formes de pliage inhabituelles, une option dédiée telle que Other-Special-Dies-bending peut être plus appropriée que de forcer la pièce à passer dans une matrice polyvalente. Le choix adéquat dépend des dimensions du conducteur, du rayon de pliage, de la géométrie requise et du risque d’endommagement ou de déformation de la surface.
Avant d’acheter une machine intégrée, demandez au fournisseur de préciser quels outils standard sont inclus, comment sont définies les matrices sur mesure, comment les changements d’outillage sont effectués et quel support technique est disponible lorsqu’un plan comporte une caractéristique inhabituelle. Ces questions sont plus utiles qu’une simple comparaison des fonctions des machines sur une brochure.
Quand une machine CNC de traitement de barres omnibus 3-en-1 est-elle pertinente sur le plan commercial ?
Elle convient généralement le mieux aux fabricants de panneaux confrontés à des variations techniques fréquentes, à des délais de livraison courts et à des retouches récurrentes dues aux réglages manuels ou aux transferts multiples. Elle peut également constituer un choix judicieux pour une entreprise en croissance qui souhaite standardiser la fabrication de barres omnibus avant d’ajouter du personnel ou des postes de travail isolés supplémentaires.
Elle peut être moins intéressante lorsque chaque tâche ne comporte qu’une seule opération, lorsque les barres omnibus sont sous-traitées en petites quantités ou lorsque des volumes exceptionnellement élevés d’une pièce stable justifient des lignes automatisées dédiées. La bonne décision n’est donc pas de choisir abstraitement entre « intégré » et « traditionnel ». Il s’agit de déterminer où le temps se perd actuellement : programmation, déplacement des matériaux, changements d’outils, inspection ou retouches.
Un examen interne utile consiste à suivre une commande de barres omnibus sur mesure, depuis la validation du plan jusqu’au montage final. Notez combien de fois la barre est manipulée, où elle attend, à quel moment les mesures sont répétées et pourquoi les premières pièces sont rejetées. Cet exercice permet souvent de mieux faire apparaître le goulot d’étranglement.
Choisir un partenaire CNC spécialisé dans les barres omnibus
La fiabilité de la machine est importante, car les calendriers de fabrication de panneaux sur mesure laissent peu de marge pour les arrêts imprévus. Depuis 2014, Dexinjia (DXJ™) se spécialise dans les équipements CNC de traitement de barres omnibus pour le pliage, le poinçonnage, la coupe et le gaufrage du cuivre et de l’aluminium. Sa gamme comprend des machines 3-en-1, des équipements de pliage CNC et des solutions portables de traitement hydraulique des barres omnibus. L’entreprise indique utiliser des moules de précision, des matériaux de haute qualité et des moteurs en cuivre pur, et proposer des solutions standard et personnalisées ainsi qu’un support technique et un service après-vente.
Les équipements DXJ sont proposés avec les certifications ISO, 3A, CE et EAC, mais les acheteurs doivent tout de même vérifier la documentation exacte et la configuration applicables à la machine, au marché de destination et à l’usage prévu. La certification n’est qu’un aspect de l’approvisionnement ; la réactivité du service, la planification des pièces de rechange, la formation, la disponibilité de l’outillage et la capacité à traiter les plans de barres omnibus concernés sont tout aussi importants.
Une machine CNC de traitement de barres omnibus 3-en-1 peut réellement réduire le temps de préparation des panneaux sur mesure, mais seulement si elle est mise en œuvre comme un système de production maîtrisé, et non comme un simple achat de machine. Commencez par les familles de pièces qui génèrent le plus de manutention et de retouches. Validez l’outillage à partir de plans réels. Formez les opérateurs à préserver le système de référence, du chargement du matériau jusqu’à l’inspection finale. C’est ainsi que les gains de temps deviennent reproductibles plutôt que théoriques.
Envoyez-nous un message
Contactez-nous
*Nous respectons votre confidentialité et toutes les informations sont protégées.
Service de première qualité et équipe après-vente professionnelle.