


Estimation des économies de main-d’œuvre grâce à l’investissement dans une machine CNC pour jeux de barres 3-en-1
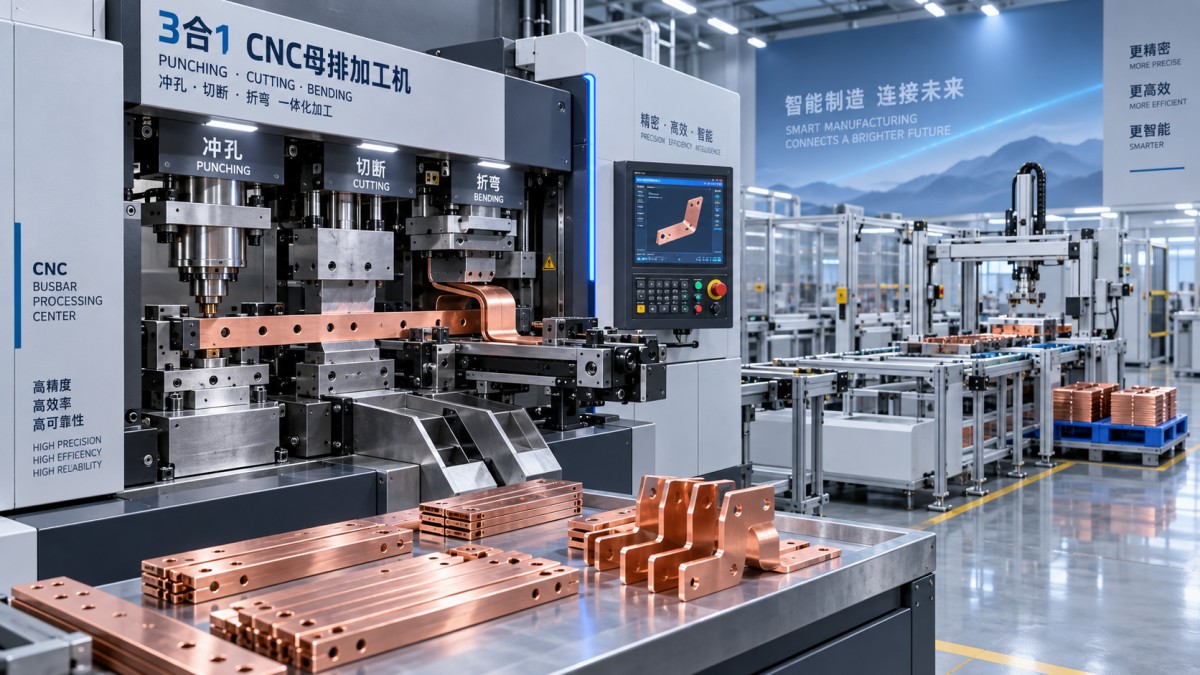
Un cas d'utilisation visant à réduire la main-d'œuvre grâce à une machine CNC de traitement de barres omnibus 3-en-1 doit être établi à partir du travail qu'elle permet de supprimer, et non d'une promesse générale d'automatisation. La comparaison pertinente porte sur l'ensemble du processus nécessaire pour transformer une barre de cuivre ou d'aluminium en pièce validée : mesurer, tracer, déplacer le matériau entre les postes, poinçonner, couper, plier, contrôler et corriger les erreurs. Si ces étapes sont actuellement réparties entre des outils manuels ou plusieurs machines distinctes, un système intégré peut réduire considérablement le temps de manipulation directe. En revanche, si le processus existant est déjà bien équilibré et fortement automatisé, le potentiel de réduction de la main-d'œuvre peut être beaucoup plus limité.
Pour la plupart des acheteurs, l'investissement est pertinent lorsque le traitement des barres omnibus implique des changements fréquents, des familles de pièces répétitives ou un volume suffisant pour que la manutention et la préparation consomment plus de temps que l'opération de formage proprement dite. Une machine CNC de traitement de barres omnibus 3-en-1 peut regrouper le poinçonnage, la coupe et le pliage dans un processus mieux maîtrisé, mais sa valeur en matière de main-d'œuvre dépend de la combinaison de pièces, du flux des matériaux, de la rigueur de la programmation et du nombre de personnes effectivement réaffectées après l'installation.
Commencer par le contenu en main-d'œuvre par pièce finie
Ne commencez pas l'estimation par le seul temps de cycle de la machine. Un cycle rapide sur un poste n'a que peu d'effet sur la masse salariale si l'opérateur doit encore consacrer plusieurs minutes à transporter les barres, rechercher le plan suivant, mesurer la position des trous ou attendre qu'une autre opération soit disponible.
Cartographiez le parcours actuel pour un groupe représentatif de pièces. Le meilleur échantillon n'est généralement pas constitué d'une seule barre simple produite en grand volume. Incluez les pièces qui consomment une part importante du temps d'atelier : plusieurs trous, différentes orientations de pliage, des exigences dimensionnelles strictes et de petites séries nécessitant des préparations fréquentes.
Pour chaque famille de pièces, relevez les minutes de main-d'œuvre consacrées aux opérations suivantes :
- Lecture des plans, mesure, traçage et identification du matériau.
- Chargement, positionnement, bridage et transfert des pièces entre les opérations.
- Poinçonnage, coupe, pliage et changements d'outils.
- Contrôle en cours de processus et travaux de correction.
- Tri, étiquetage et transfert des pièces terminées vers l'opération suivante.
Séparez les minutes de main-d'œuvre des minutes écoulées. Un opérateur peut n'être occupé que pendant une partie du cycle de la machine, tandis qu'une pièce peut encore attendre longtemps dans une file. Les économies de main-d'œuvre influencent l'effectif nécessaire ; la réduction du temps écoulé influence le débit, la fiabilité des délais de livraison et les travaux en cours. Les deux éléments sont importants, mais les regrouper en un seul chiffre conduit souvent à surestimer le retour financier.
Une base de référence pratique utilise le calcul suivant :
Coût annuel de main-d'œuvre directe pour une famille de pièces = production annuelle x minutes de main-d'œuvre par pièce / 60 x coût horaire complet de la main-d'œuvre.
Le taux horaire complet doit prendre en compte davantage que le seul salaire. Selon la méthode comptable de l'entreprise, il peut inclure les charges sociales, les avantages sociaux, les majorations pour heures supplémentaires, les différentiels de travail posté ainsi que les coûts de supervision ou de main-d'œuvre temporaire utilisés pour absorber les goulets d'étranglement. Le taux doit être cohérent pour les deux côtés de la comparaison.
Dans quels domaines une machine intégrée peut réduire la main-d'œuvre
La réduction de main-d'œuvre la plus importante provient souvent de la diminution du nombre de transferts. Dans un processus fragmenté, une barre omnibus peut être mesurée sur un établi, poinçonnée sur un autre poste, coupée séparément, puis déplacée vers un poste de pliage. Chaque transfert génère du temps de manutention et une nouvelle possibilité de mélanger les pièces, d'inverser leur orientation ou d'utiliser une instruction obsolète.
La programmation d'une séquence coordonnée peut réduire les mesures répétées et le travail de traçage manuel, en particulier pour les pièces comportant plusieurs trous et pliages. L'opérateur doit toujours charger le matériau, confirmer le programme, surveiller le traitement et effectuer le contrôle, mais il n'a plus besoin de recréer manuellement chaque position. Pour les commandes répétitives, les programmes enregistrés peuvent également réduire le temps de préparation, à condition que la gestion des révisions soit fiable.
L'outillage doit être pris en compte dans l'estimation. La capacité de poinçonnage ne se résume pas à une spécification de machine ; il s'agit d'une contrainte de production déterminée par l'état de la matrice, la géométrie des trous, l'épaisseur du matériau et le temps nécessaire au changement d'outils. Une matrice usée ou mal adaptée peut provoquer des bavures, des déformations et des reprises qui réduisent les économies de main-d'œuvre attendues. Lors de la budgétisation de l'outillage de remplacement, les acheteurs doivent comparer la disponibilité, la compatibilité et le délai d'approvisionnement, en plus du prix d'achat. Par exemple, le prix indiqué d'unematrice de poinçonnage peut être utile pour estimer une réserve d'outils de rechange, mais ne doit pas être considéré comme le coût total de maintenance d'une opération de poinçonnage.
Établir une estimation prudente de l'état futur
Pour le processus proposé, estimez les minutes opérateur consacrées au chargement, à la sélection du programme, à la préparation, aux changements d'outils, au contrôle, au déchargement et aux déplacements courants des matériaux. Ajoutez ensuite des marges réalistes pour les contrôles de première pièce, les arrêts mineurs et le temps nécessaire au traitement des exceptions. Un modèle de main-d'œuvre reposant sur une production continue sans surveillance correspondra rarement à un atelier de barres omnibus traitant des références variées.
Les économies annuelles de main-d'œuvre peuvent alors être exprimées comme la différence entre le coût actuel et le coût futur de la main-d'œuvre directe. Utilisez plusieurs scénarios plutôt qu'une seule prévision optimiste. Le scénario de base peut supposer une utilisation normale et les modes d'affectation actuels du personnel. Le scénario bas peut prendre en compte une adoption plus lente, des changements plus fréquents et le maintien des exigences de contrôle. Le scénario haut ne doit être retenu que lorsqu'il existe un plan crédible pour utiliser la capacité libérée avec des travaux supplémentaires ou réduire les heures supplémentaires, la main-d'œuvre temporaire ou les recrutements prévus.
La capacité de main-d'œuvre ne signifie pas automatiquement une réduction de la masse salariale
Cette distinction est importante lors de l'approbation d'un investissement. Si deux opérateurs deviennent capables de produire le même volume que trois, l'entreprise a gagné en capacité. Elle n'a pas nécessairement réduit ses dépenses de main-d'œuvre d'un poste complet. Le résultat financier dépend de la diminution des heures supplémentaires, du non-remplacement d'un poste vacant, de la réduction de la main-d'œuvre contractuelle ou de la réaffectation des employés à des travaux qui auraient autrement nécessité un recrutement supplémentaire.
Les décideurs doivent poser une question opérationnelle directe : à quoi les heures libérées seront-elles consacrées ? S'il s'agit de résorber un goulet d'étranglement chronique en fabrication, de sécuriser les dates de livraison ou de rapatrier en interne le traitement des barres omnibus sous-traité, la valeur peut être réelle même sans réduction immédiate des effectifs. Si l'atelier dispose d'une capacité excédentaire et qu'aucune évolution des effectifs n'est prévue, présentez l'avantage comme une capacité de main-d'œuvre disponible plutôt que comme une économie de trésorerie.
Il existe également une courbe d'apprentissage. Un système CNC transfère une partie du travail de la mise en position manuelle vers la préparation des programmes, la rigueur des montages et la gestion des fichiers. L'estimation doit inclure le temps de formation, le développement initial des programmes et la responsabilité de la gestion des révisions approuvées. Les ateliers qui négligent ces tâches peuvent voir leur production initiale ralentir en raison d'incertitudes de programmation ou d'erreurs de préparation évitables.
Vérifier l'adéquation de la machine au profil de la demande
Une machine CNC de traitement de barres omnibus 3-en-1 est généralement plus facile à justifier lorsque le même ensemble d'opérations est répété sur une part significative de la production. Elle peut être moins pertinente lorsque la majorité des travaux concerne des pièces uniques, des dimensions de matériau très variables ou des opérations qui restent dépendantes d'une finition manuelle à l'extérieur de la machine.
Avant de sélectionner une configuration, comparez la combinaison réelle de la demande avec l'enveloppe de traitement utilisable de la machine : largeur et épaisseur des barres omnibus, exigences relatives au cuivre et à l'aluminium, géométrie des trous et des pliages, tolérances et tailles de commandes prévues. Examinez également le dispositif de chargement des matériaux. Une machine qui réduit le temps de traitement mais nécessite une alimentation manuelle difficile peut offrir une réduction de main-d'œuvre inférieure à celle annoncée dans la proposition.
Demandez aux fournisseurs de présenter des plans représentatifs plutôt que des pièces d'échantillon génériques. L'essai doit couvrir la séquence complète, notamment la préparation du programme, les changements d'outils, le contrôle de la première pièce et la manutention du matériau le plus long ou le plus lourd susceptible d'être utilisé. Cet exercice permet de déterminer si les économies attendues proviennent réellement de la machine ou d'hypothèses concernant des travaux auxiliaires qui n'ont pas été pris en compte.
Un dossier d'investissement défendable doit donc produire deux résultats : un calcul prudent de la capacité annuelle de main-d'œuvre et un plan distinct pour convertir cette capacité en réduction des coûts, en augmentation de la production ou en amélioration de la fiabilité des livraisons. Lorsque ces deux éléments correspondent à la combinaison réelle des pièces, la valeur de réduction de la main-d'œuvre d'une machine intégrée de traitement des barres omnibus devient beaucoup plus claire que ne le laisse supposer toute simple comparaison des temps de cycle.
Envoyez-nous un message
Contactez-nous
*Nous respectons votre confidentialité et toutes les informations sont protégées.
Service de première qualité et équipe après-vente professionnelle.