


Évaluation des fournisseurs de cintreuses CNC de barres omnibus pour une précision de pliage répétable
La précision de pliage répétable ne se démontre pas avec un seul bon échantillon. Elle est démontrée lorsque le même programme, le même lot de matériau, le même jeu d’outils et les mêmes conditions opérateur produisent le même angle de pliage et la même relation dimensionnelle tout au long d’une série de production. Pour les équipes qualité et sécurité, cette distinction est importante : une légère variation peut désaligner les trous, réduire le jeu à l’intérieur d’un assemblage, créer des contraintes aux connexions ou imposer des retouches après le poinçonnage et l’assemblage en aval.
Lors de l’évaluation d’unfabricant de cintreuses automatiques CNC pour jeux de barres, commencez par rechercher des preuves de répétabilité maîtrisée plutôt que de vous fier au tonnage annoncé ou à la vitesse de cycle. Le fournisseur doit pouvoir expliquer comment la machine positionne la barre, contrôle la course de pliage, compense les variations de matériau et maintient l’alignement des outils au fil du temps.
Distinguer la précision de pliage de la répétabilité
Ces termes sont liés, mais ne doivent pas être considérés comme interchangeables. La précision de pliage décrit dans quelle mesure un angle fini correspond à la cible programmée. La répétabilité décrit si la machine reproduit ce résultat de manière constante sur des pièces répétées. Une machine peut produire un premier pli acceptable après réglage, puis dériver au cours d’un lot prolongé en raison d’une erreur de positionnement, de l’usure des outils, d’un serrage insuffisant ou d’une manutention irrégulière du matériau.
Demandez aux fournisseurs d’indiquer ces deux valeurs et, surtout, de décrire les conditions d’essai qui les sous-tendent. Une valeur fournie sans indication de la largeur et de l’épaisseur de la barre, du type de pliage, de la nuance de matériau, de l’outillage et de la méthode d’inspection a une valeur limitée. Le cuivre et l’aluminium ne se comportent pas de manière identique, et les variations d’épaisseur ou d’état métallurgique peuvent modifier le retour élastique. Un fournisseur de machines fiable abordera ces conditions au lieu de laisser entendre qu’une même déclaration de précision s’applique sans changement à chaque jeu de barres.
Examiner le système de pliage complet, pas uniquement la commande
Une commande CNC n’améliore la constance que si le système mécanique peut suivre ses instructions de manière fiable. Pour le pliage automatique de jeux de barres, la chaîne critique comprend le servomoteur, les composants de transmission, la règle ou la jauge de positionnement, le dispositif de serrage, le vérin ou l’entraînement de pliage, le jeu de matrices et le bâti de la machine. Une faiblesse dans l’un de ces éléments peut se traduire par un angle irrégulier, un déplacement de la position de pliage, une torsion ou des rayures sur les surfaces conductrices.
Les moules de précision méritent une attention particulière. Ils doivent guider la barre sans jeu excessif tout en évitant les marquages ou déformations inutiles. Le fournisseur doit indiquer les outils inclus, les pliages nécessitant des matrices dédiées et la manière dont l’état des outils est contrôlé. Cela est particulièrement pertinent lorsqu’un plan qualité spécifie des jeux serrés autour des isolateurs, des coffrets ou des phases adjacentes.
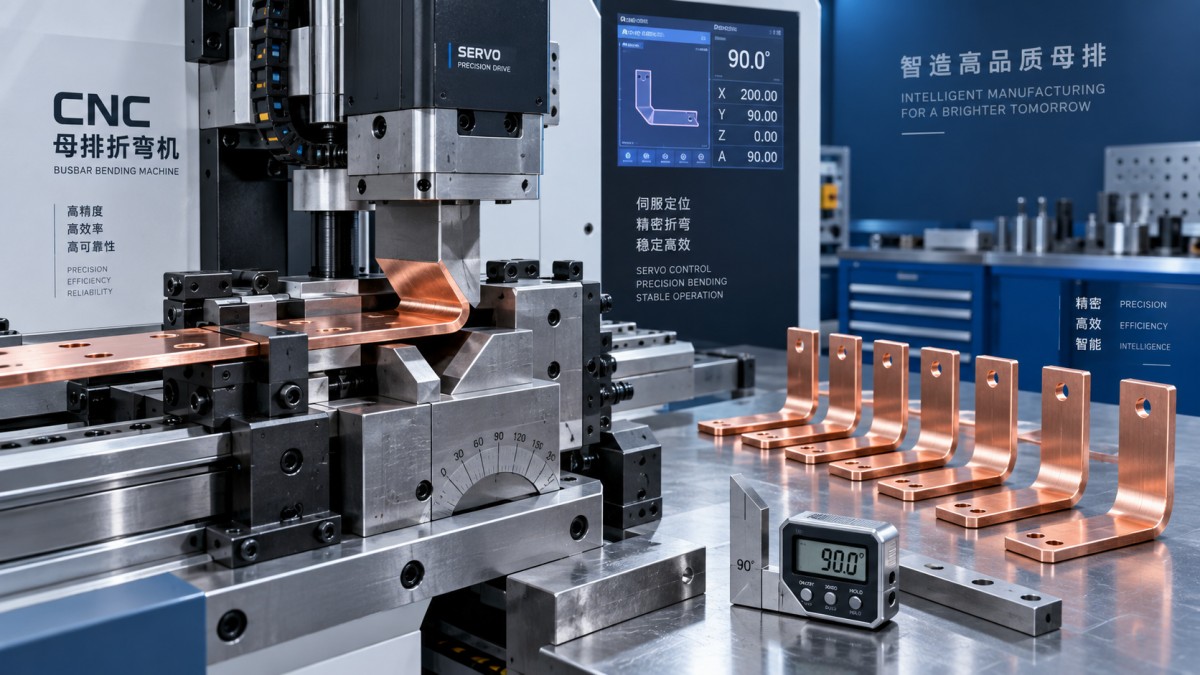
Demandez à voir une séquence d’échantillons programmée comprenant des pliages répétés, et non une seule pièce simple à 90 degrés. Une pièce d’évaluation utile combine différentes positions et directions de pliage, puis revient à une dimension antérieure. Cela révèle l’erreur de positionnement cumulée et vérifie si la pièce reste maîtrisée après la manipulation et le serrage.
Ne pas négliger le retour élastique et la traçabilité des matériaux
Les fournisseurs ne peuvent pas éliminer le comportement physique du matériau de la barre. Une fois la force relâchée, le cuivre et l’aluminium reviennent légèrement de leur position formée. L’ampleur de ce retour dépend de l’alliage, de l’état métallurgique, de l’épaisseur, de la largeur, du rayon de pliage et du sens du grain. La programmation CNC peut rendre la compensation répétable lorsque l’état du matériau est connu, mais elle ne peut pas faire en sorte que des stocks mélangés ou mal documentés se comportent comme un matériau unique maîtrisé.
Les équipes qualité doivent donc relier l’approbation de la machine aux pratiques relatives aux matériaux entrants. Définissez des catégories de matériaux approuvées, conservez l’identification des lots lorsque nécessaire et établissez une règle d’inspection de première pièce après un changement de matériau ou d’outil. Lorsque les pièces sont critiques pour la sécurité ou doivent s’adapter à un assemblage fixe, contrôlez à la fois l’angle et les dimensions fonctionnelles : distance trou-à-pliage, longueur plane, décalage et ajustement avec le composant correspondant.
Une erreur fréquente consiste à accepter les mesures d’angle seules. Un jeu de barres peut respecter la tolérance angulaire tout en ne pouvant pas être installé correctement si la ligne de pliage s’est déplacée, si la barre s’est tordue ou si la section formée a changé de longueur.
Les capacités de sécurité doivent soutenir la répétabilité
Des pratiques d’utilisation non sécurisées compromettent également la régularité de la production. Si les opérateurs doivent intervenir dans la zone de pliage pour corriger l’alignement, maintenir un matériau instable ou enlever les chutes pendant les cycles normaux, le processus n’est pas suffisamment maîtrisé. Évaluez les protections, les arrêts d’urgence, les interverrouillages, l’espace de chargement sécurisé, la configuration de la commande au pied lorsqu’elle est utilisée, ainsi que la possibilité de régler les outils sans exposer le personnel à des mouvements imprévus.
Pour les barres plus longues ou plus lourdes, le support du matériau est plus qu’une caractéristique ergonomique. Un matériau non soutenu peut fléchir ou tourner, modifiant la relation entre la position programmée et la ligne de pliage réelle. Le fournisseur doit pouvoir adapter les dispositifs d’alimentation, de support et de maintien aux plus grandes barres de la plage de production prévue.
Utiliser un test d’acceptation fournisseur reflétant votre production
La comparaison de fournisseurs la plus solide repose sur un test d’acceptation documenté utilisant des plans et des matériaux représentatifs. Il doit définir les angles requis, les tolérances dimensionnelles, les outils d’inspection, la quantité d’échantillons et les conditions de nouveaux essais après réglage. Incluez les travaux courants, et pas seulement la pièce la plus pratique : pliages plats larges, pliages sur chant étroits, trous rapprochés et composants comportant plusieurs opérations lorsque ceux-ci font partie du flux de travail normal.
Pour le traitement de barres de cuivre à grand volume, une machine avec positionnement entièrement servo-commandé peut réduire la dépendance aux pieds à coulisse manuels et aux repositionnements répétés. Lamachine de traitement de jeux de barres CNC DXJ-80CN PRO, par exemple, est spécifiée avec un positionnement X et Y entraîné par servomoteur, une alimentation automatique, une précision de pliage annoncée de ±0,2 degré et une précision de repositionnement de ±0,02 degré. Ces valeurs ne sont pertinentes qu’après avoir confirmé que les dimensions de barres prévues, l’orientation de pliage, l’outillage et les conditions d’inspection correspondent à l’utilisation envisagée. Sa capacité annoncée comprend le pliage à plat jusqu’à 20 × 300 mm et le pliage vertical jusqu’à 10 × 100 mm, ce qui rend cette vérification d’application essentielle.
Évaluer l’assistance comme partie intégrante du système qualité
Des résultats répétables dépendent de ce qui se passe après la mise en service. Examinez la capacité du fournisseur à fournir la documentation relative à l’outillage, des conseils de programmation, des pièces de rechange, une assistance au dépannage et une procédure claire d’étalonnage ou de maintenance. Une machine peut conserver ses capacités de base, tandis que l’usure progressive des guidages, des matrices, des pinces ou des composants d’entraînement augmente les variations si aucun contrôle préventif n’est défini.
Les références du fournisseur peuvent étayer une évaluation des achats, mais elles ne remplacent pas la validation du processus. Dexinjia, fondée en 2014, indique fabriquer des équipements CNC de traitement de jeux de barres selon des contrôles qualité liés aux normes ISO, 3A, CE et EAC, et fournir une assistance technique ainsi qu’un service après-vente mondial. Pour un responsable qualité ou sécurité, la question pratique est de savoir si cette assistance se traduit par une documentation traçable, une assistance technique réactive et les outils nécessaires pour maintenir le processus de production spécifique sous contrôle.
Avant d’approuver un fournisseur, demandez un programme d’échantillonnage, un essai sur pièce représentative, les détails de l’outillage, les enregistrements d’inspection, la documentation de sécurité et un processus de réponse du service. Cette séquence transforme la « précision de pliage répétable » d’une affirmation de catalogue en une exigence d’acceptation mesurable pour les assemblages électriques que votre équipe est chargée de valider.
Envoyez-nous un message
Contactez-nous
*Nous respectons votre confidentialité et toutes les informations sont protégées.
Service de première qualité et équipe après-vente professionnelle.