


Comment la précision de la coupe des barres omnibus accélère l’assemblage des tableaux électriques
Dans un atelier de fabrication de tableaux électriques, les retards ne commencent que rarement au stade du câblage final. Ils apparaissent souvent bien plus tôt : une barre de cuivre ou d’aluminium quelques millimètres trop longue, une arête de coupe qui nécessite une finition supplémentaire ou un motif de perçage qui ne s’aligne plus après le pliage. Chaque problème peut sembler mineur pris isolément. Mais sur une série de production, ces petites corrections ralentissent le montage, perturbent le travail aux postes et créent de l’incertitude pour l’équipe d’assemblage.
C’est pourquoi la précision de la coupe des barres omnibus a un effet direct sur la vitesse d’assemblage des tableaux électriques. Une machine de coupe de barres omnibus bien choisie produit des pièces qui arrivent à l’opération suivante à la bonne longueur, avec des arêtes nettes et une géométrie reproductible. Au lieu de considérer la coupe comme une simple étape de préparation, les fabricants peuvent en faire la base d’un processus plus prévisible de fabrication des barres omnibus et de montage des tableaux.
La vitesse d’assemblage se décide avant que la barre omnibus n’arrive dans le tableau
Les barres omnibus ne sont pas des composants autonomes. Leurs dimensions influent sur toutes les opérations en aval : poinçonnage, pliage, pose de l’isolation, espacement des phases, placement des supports et installation finale dans l’enveloppe. Lorsqu’une barre est coupée avec une précision insuffisante, les conséquences se répercutent tout au long de la ligne.
Une coupe trop courte peut laisser une surface de contact insuffisante au niveau d’une borne. Une barre trop longue peut gêner le respect des distances de dégagement ou obliger les techniciens à la recouper manuellement. Une arête rugueuse ou déformée peut compliquer la manipulation et nécessiter un ébavurage avant l’installation de la pièce. Dans les appareillages de commutation plus complexes, même un faible écart dimensionnel peut empêcher un composant prépoinçonné ou préplié de se positionner correctement.
Pour les décideurs, l’enjeu n’est pas seulement de savoir si la coupe est techniquement réalisable. Il s’agit de déterminer si elle favorise un processus stable. Une longueur de coupe constante permet aux équipes de production de préparer en toute confiance les programmes de pliage, les positions de poinçonnage et les instructions d’assemblage. Moins les techniciens consacrent de temps aux mesures, aux ajustements et aux retouches, plus ils peuvent se concentrer sur des tâches à valeur ajoutée.
Les coûts cachés d’une coupe imprécise
Les rebuts de matière sont le coût le plus visible d’une coupe imprécise, surtout lorsque le prix du cuivre est sous pression. Pourtant, les pertes les plus persistantes sont souvent liées au temps de main-d’œuvre et aux perturbations de la production. Un fabricant peut rapidement recouper une pièce, mais le poste d’assemblage peut déjà attendre cette pièce de remplacement. Si la pièce nécessite un pliage modifié ou de nouveaux trous, le retard s’allonge encore.
Les signes courants sont les suivants :
- Les opérateurs remesurent chaque pièce avant le pliage ou l’installation.
- Les barres sont recoupées manuellement pour compenser les variations de longueur.
- La position des trous s’écarte de l’emplacement prévu des bornes ou des supports.
- La mauvaise qualité de coupe entraîne des travaux d’ébavurage supplémentaires.
- Les équipes des différents postes produisent des composants dont l’ajustement varie.
- Le personnel d’assemblage laisse des tableaux inachevés en attente de barres omnibus corrigées.
Ces problèmes ne figurent pas toujours dans le rapport mensuel des rebuts. Ils se traduisent par des délais de livraison plus longs, des heures supplémentaires à l’approche des dates d’expédition et un service d’assemblage qui semble très occupé sans atteindre le rendement prévu. Améliorer l’étape de coupe peut donc être l’un des moyens les plus pratiques de préserver le rythme de l’ensemble de l’atelier de fabrication de tableaux.
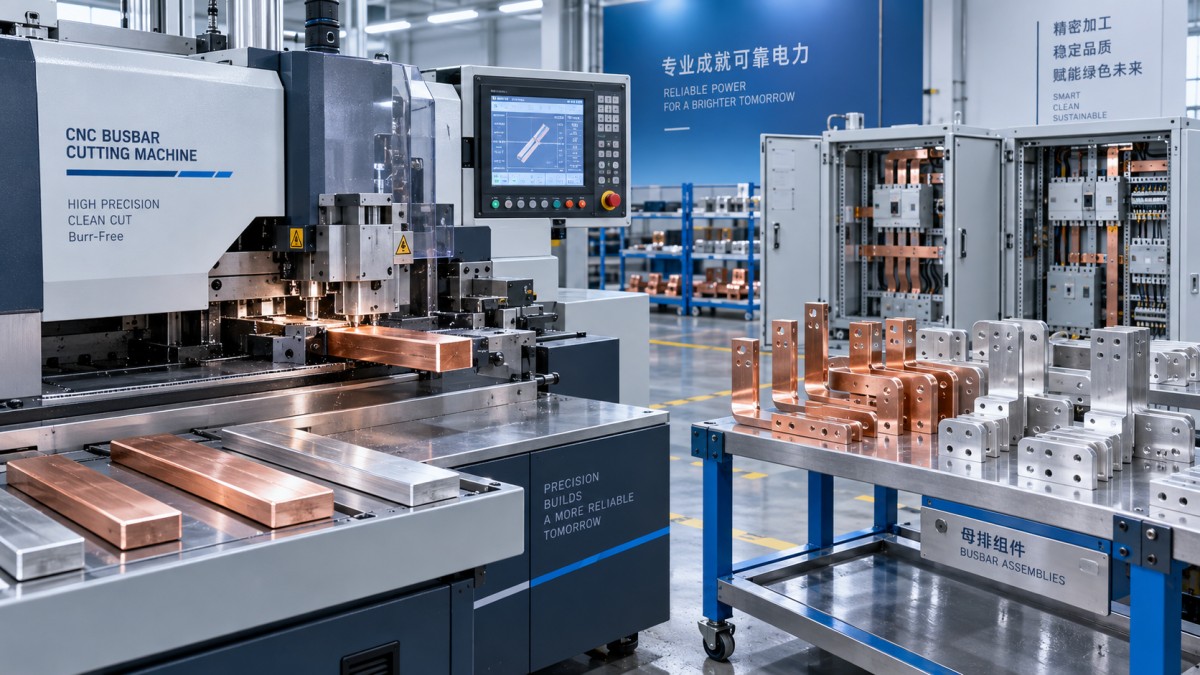
Un processus de coupe conçu pour l’ensemble de la séquence de fabrication
La meilleure approche consiste à planifier la coupe en fonction de l’ensemble du parcours de la barre omnibus, plutôt qu’à évaluer le poste de coupe isolément. Commencez par le plan de la pièce finie : longueur totale requise, positions des pliages, trous poinçonnés, exigences de dégagement des arêtes, largeur et épaisseur du matériau, ainsi que sens de manipulation de la pièce lors de l’assemblage.
Définissez ensuite une séquence reproductible. Pour de nombreuses applications, la coupe intervient avant le poinçonnage et le pliage afin de conserver un référentiel constant d’une opération à l’autre. Chaque opérateur doit connaître clairement le bord de référence et la position de la butée. Si le processus diffère entre le cuivre et l’aluminium, cette différence doit être documentée au lieu d’être laissée à l’appréciation de chacun.
Une machine de coupe de barres omnibus performante doit soutenir cette méthode grâce à une structure de coupe rigide, un positionnement fiable, un outillage adapté et des commandes qui facilitent la répétition des opérations. La précision ne dépend pas uniquement de la lame ou de la matrice ; elle tient aussi à la régularité du positionnement du matériau, à la vérification de la première pièce par l’opérateur et à la capacité de la machine à maintenir la répétabilité sur un lot complet.
La qualité des arêtes est plus importante qu’il n’y paraît
La qualité de coupe influe à la fois sur la productivité et sur la qualité d’exécution. Une arête nette et d’équerre réduit les finitions secondaires et permet aux barres omnibus de reposer correctement contre les plages de raccordement, les connecteurs et les supports. Elle facilite également l’inspection. Lorsqu’une arête est visiblement déformée ou fortement ébavurée, l’équipe doit consacrer du temps à déterminer si la pièce peut encore être utilisée de manière sûre et soignée.
Pour les barres omnibus en aluminium, il est particulièrement utile de prêter attention à l’état des arêtes, car le matériau peut se comporter différemment du cuivre lors de l’usinage. Le choix de l’outillage, le jeu, l’état de la machine et la bonne manipulation influent tous sur le résultat. Un processus qui donne des résultats satisfaisants pour un matériau ne garantit pas nécessairement la même finition pour un autre.
Adapter l’équipement aux réalités de la production
Aucune configuration de machine ne convient à tous les fabricants de tableaux électriques. Un petit atelier produisant des tableaux de commande variés en faibles volumes peut privilégier la flexibilité de réglage et un faible encombrement. Un fabricant d’appareillages de commutation en série peut accorder davantage d’importance à la précision programmée, à des changements de série plus rapides et à la coordination des opérations de pliage et de poinçonnage.
Lors de l’évaluation d’un équipement, les équipes des achats et des opérations doivent aller au-delà de la capacité nominale. Voici quelques questions utiles :
- Quelles largeurs et épaisseurs de cuivre et d’aluminium sont traitées le plus souvent ?
- Combien de changements de pièces ont lieu au cours d’un poste habituel ?
- Le flux de travail nécessite-t-il uniquement la coupe ou aussi le poinçonnage et le pliage intégrés ?
- Comment les dimensions sont-elles transmises des plans à l’opérateur de la machine ?
- L’outillage est-il compatible avec les formes et motifs de trous utilisés dans les tableaux actuels ?
- Quels services, pièces de rechange, formations et supports techniques sont disponibles après l’installation ?
Pour les ateliers qui réalisent plusieurs opérations dans une même zone, une machine de traitement de barres omnibus 3-en-1 peut réduire les déplacements inutiles de matière entre des postes distincts. Lorsque le débit et la répétition d’opérations complexes sont prioritaires, un équipement CNC de traitement de barres omnibus peut offrir une meilleure maîtrise du processus. Un équipement hydraulique portable peut être utile pour les travaux sur site ou lorsque des machines fixes ne sont pas pratiques, même si le volume prévu et le niveau de régularité requis doivent guider le choix.
L’outillage mérite la même attention. La précision du poinçonnage dépend d’une matrice adaptée, d’un jeu maîtrisé et d’un alignement fiable par rapport au référentiel de la barre omnibus. Pour un outillage de remplacement ou propre à une application, un poinçon-matrice peut être envisagé dans le cadre des besoins globaux en moules, plutôt qu’en solution de dernière minute une fois la production lancée.
Du contrôle de la première pièce à un ajustement reproductible dans le tableau
Même un équipement de pointe gagne à s’inscrire dans une procédure de contrôle qualité pratique. Avant de lancer un lot, les opérateurs doivent vérifier la première pièce par rapport au plan : longueur totale, équerrage de la coupe, état des arêtes, distance entre les trous et les arêtes, le cas échéant, et relation entre le référentiel de coupe et les futures lignes de pliage. Ce contrôle rapide coûte bien moins cher que la découverte d’une erreur systématique après l’arrivée de dizaines de pièces à l’assemblage.
Il est également utile de distinguer la précision de la machine de la précision du processus. Une machine peut être capable d’un travail précis, mais les résultats peuvent varier si les dimensions du matériau diffèrent, si les instruments de mesure ne sont pas étalonnés, si les surfaces de butée sont contaminées ou si les programmes sont saisis de manière incohérente. Des instructions de travail claires et des points de contrôle définis permettent de transformer les capacités de la machine en résultats de production fiables.
De nombreuses entreprises gagnent à étiqueter les barres omnibus par tableau ou par groupe d’assemblage immédiatement après leur traitement. Cette mesure simple réduit le risque de mélanger des pièces d’apparence similaire et permet aux équipes d’assemblage de recevoir des kits complets. Lorsque les composants coupés, poinçonnés et pliés arrivent ensemble et correspondent à la conception prévue, l’assemblage des tableaux se déroule plus sereinement et rapidement, et sa planification est facilitée.
Pourquoi l’intérêt de l’investissement dépasse le seul temps de cycle
Une coupe plus rapide ne garantit pas, à elle seule, une usine plus performante. L’intérêt économique le plus important vient de la réduction des interruptions : moins de finitions manuelles, moins de pièces à refaire, un ajustement plus régulier lors de l’assemblage, une meilleure utilisation de la matière et une moindre dépendance à l’expérience individuelle des opérateurs. Ces gains peuvent être particulièrement importants lorsque les fabricants qualifiés sont difficiles à recruter ou que les délais des projets laissent peu de marge pour les corrections.
Dexinjia (DXJ™), fondée en 2014, fabrique des machines CNC de traitement de barres omnibus pour la coupe, le poinçonnage, le pliage et le gaufrage du cuivre et de l’aluminium. Sa gamme comprend des machines 3-en-1, des équipements CNC de pliage et des solutions hydrauliques portables de traitement. Pour comparer les options, les acheteurs doivent évaluer la construction de la machine, la précision des moules, la qualité du moteur, les exigences de certification et l’accès au support technique, en plus des besoins de production eux-mêmes. Une machine durable est précieuse, mais une machine adaptée au flux de travail réel est plus susceptible d’apporter des améliorations opérationnelles mesurables.
En définitive, une coupe précise des barres omnibus apporte aux équipes d’assemblage des tableaux ce dont elles ont besoin au quotidien : la confiance dans la pièce qui arrive à leur poste. Lorsque les dimensions sont régulières et que les arêtes sont prêtes à l’emploi, l’assemblage passe de la correction à la réalisation. Cette évolution contribue à raccourcir les délais, à produire des tableaux mieux finis et à mettre en place un système de production mieux préparé à répondre à la croissance de la demande.
Envoyez-nous un message
Contactez-nous
*Nous respectons votre confidentialité et toutes les informations sont protégées.
Service de première qualité et équipe après-vente professionnelle.