


Comment la commande servo améliore la régularité des pliages dans les travaux sur barres omnibus à grand volume
Le pliage de jeux de barres en grande série devient instable lorsque la machine traite chaque barre comme si elle présentait une rigidité, une épaisseur et un retour élastique identiques. Les conducteurs en cuivre et en aluminium peuvent sembler corrects au moment où le poinçon atteint sa position programmée, puis revenir à des angles finaux différents après relâchement de la pression. Une cintreuse CNC servo pour jeux de barres résout ce problème en contrôlant le mouvement à l’aide d’un retour de position mesuré, plutôt qu’en s’appuyant uniquement sur une course mécanique fixe.
Pour garantir la constance des pliages, l’avantage essentiel ne réside pas seulement dans l’arrêt précis du coulisseau. La commande servo coordonne la vitesse d’approche, la vitesse de formage, le maintien, l’inversion et la position finale afin que le matériau soit plié dans des conditions reproductibles. Cela réduit les variations entre les pièces, notamment lorsqu’une série de production comprend plusieurs angles de pliage, largeurs de conducteurs ou lots de matériaux.
Le retour de position modifie la décision de pliage
Dans une configuration conventionnelle à course fixe, la position de formage est réglée et répétée mécaniquement. La répétabilité peut être acceptable lorsque le matériau et l’outillage restent inchangés, mais une légère différence d’épaisseur ou de dureté réelle modifie la relation entre la course du coulisseau et l’angle final. Un pli visuellement proche de la cible peut néanmoins créer des problèmes d’alignement au niveau des bornes, des supports isolants, des compartiments d’appareillage de commutation ou des assemblages de jeux de barres laminés.
Un axe servo utilise le retour d’un encodeur pour comparer le mouvement commandé à la position réelle de l’axe tout au long du cycle. Le contrôleur peut décélérer avant le contact, former à une vitesse contrôlée, atteindre une position définie et revenir sans dépendre d’un arrêt hydraulique brutal. Lorsque le programme comprend la géométrie d’outil et l’état de matériau corrects, cette commande de mouvement rend le pli final beaucoup moins sensible aux variations de vitesse d’un cycle à l’autre.
Le positionnement servo ne doit pas être confondu avec la correction automatique de chaque erreur d’angle. L’encodeur confirme la position de l’axe machine ; il ne connaît pas automatiquement l’angle final, sauf si l’équipement utilise également une mesure d’angle ou un modèle de compensation validé. Cette distinction est importante lors de l’évaluation de la capacité du procédé. Une course stable du coulisseau témoigne d’un mouvement contrôlé, tandis qu’un angle stable après relâchement nécessite une confirmation sur la pièce formée.
Le retour élastique doit être géré comme une condition du matériau
Le retour élastique est l’une des principales raisons pour lesquelles des programmes identiques peuvent produire des angles de jeux de barres incohérents. Après le formage, l’énergie élastique du conducteur provoque une légère ouverture du pli. Son importance varie selon l’état de l’alliage, le revenu, la section, le sens de pliage par rapport au grain, le rayon de pliage et la géométrie de contact de l’outil. L’aluminium et le cuivre ne doivent donc pas être considérés comme interchangeables simplement parce que leurs dimensions nominales correspondent.
La commande servo facilite la compensation en assurant une position de surpliage reproductible. Un programme peut commander l’outillage au-delà de l’angle final requis afin que le retour élastique ramène la pièce à la spécification. La valeur de compensation doit être fondée sur des essais contrôlés utilisant la barre réelle et le jeu de matrices concerné. La réutilisation d’une valeur provenant d’une barre plus étroite, d’un revenu différent ou d’un outil usé peut créer une erreur systématique très reproductible, mais restant hors tolérance.
Les variations de matériau au sein d’une même livraison méritent également une attention particulière. Un changement de lot de bobines ou de barres peut conserver la même nuance et les mêmes dimensions indiquées tout en réagissant différemment lors du pliage. Lorsqu’un premier angle de pièce commence à dériver après un changement de matériau, l’augmentation de la pression n’est pas automatiquement la bonne réponse. La condition observée peut résulter du retour élastique, d’une saisie incorrecte de l’épaisseur du matériau, du réglage de l’outillage ou d’une erreur de position de référence. Ces causes laissent des traces différentes dans l’enregistrement de production.
Une vitesse contrôlée protège à la fois le pli et l’outillage
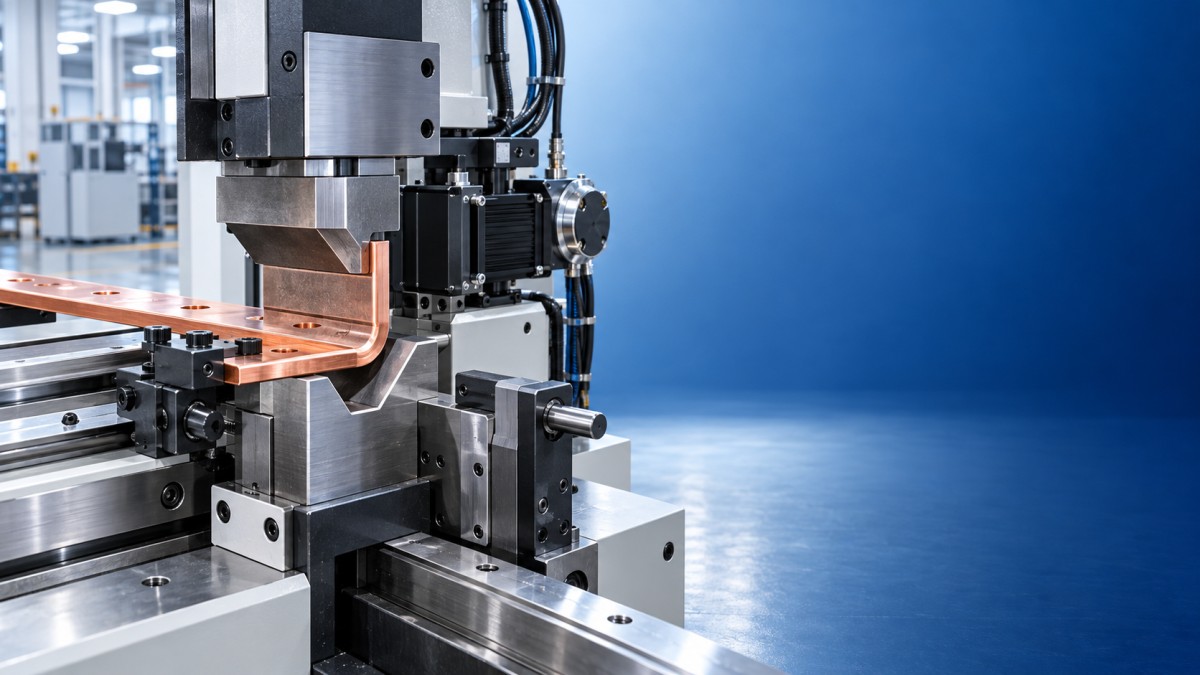
Une vitesse de déplacement élevée est utile pendant les mouvements sans formage, mais elle n’est pas toujours adaptée au contact de l’outil. Un impact brutal peut marquer le cuivre tendre, déplacer une barre insuffisamment soutenue ou créer un appui irrégulier contre la butée arrière. La programmation servo permet une approche rapide suivie d’une phase de formage plus lente et contrôlée. Le point de transition doit intervenir avant que le poinçon ne charge sensiblement le matériau, et non après que le pliage a déjà commencé.
Ce profil est particulièrement pertinent pour les jeux de barres larges, minces ou longs. Ces pièces peuvent fléchir avant que la ligne de pliage prévue ne soit entièrement établie. Si la pièce n’est pas soutenue de manière constante, la position mesurée de la machine peut être correcte tandis que l’emplacement physique du pli ou la géométrie de l’aile varie. Les bras de support, les butées de positionnement, les conditions de serrage et la planéité de la barre entrante doivent correspondre à la configuration programmée.
Un maintien en position formée peut convenir lorsque le procédé exige que le matériau se stabilise sous charge, mais ce n’est pas une solution universelle au retour élastique. Prolonger le temps de maintien sans confirmer la cause de la variation d’angle ralentit la production et peut augmenter le marquage sur la surface de contact. Son intérêt doit être vérifié en comparant les angles après relâchement sur des pièces consécutives, et non en évaluant la pièce alors qu’elle reste sous le poinçon.
La répétabilité dépend de la chaîne de référence
Un système servo répète ce qu’on lui indique de répéter. Toute la chaîne de référence doit donc être stable : zéro programme, position d’origine de la machine, sélection du poinçon et de la matrice, référence de la butée arrière, données de matériau et orientation de la pièce. Un léger décalage à l’un quelconque de ces points peut produire un résultat fiable mais incorrect sur un lot entier.
L’identification des outils est particulièrement importante lorsque plusieurs rayons de matrice sont disponibles. La modification de l’ouverture de la matrice inférieure change le soutien du matériau et le cheminement de la force, ce qui modifie l’angle obtenu pour une position donnée du coulisseau. Un outil présentant un profil de contact poli mais modifié peut avoir le même numéro de pièce qu’un outil neuf tout en produisant un comportement de pliage différent. L’état de l’outillage doit être pris en compte lorsqu’un programme précédemment validé commence à nécessiter des réglages répétés.
Les enregistrements de production sont plus utiles lorsqu’ils distinguent les observations de position d’axe des mesures sur pièces finies. Une position servo stable avec des angles après relâchement qui dérivent indique des conditions liées au matériau, à l’outillage ou au serrage. Une position d’axe dérivante ou un retour à la référence incohérent indique le système de mouvement, la référence de l’encodeur, la transmission mécanique ou l’exécution du programme. La combinaison de ces signaux évite des modifications inutiles des réglages de compensation.
Mesures permettant d’identifier la source de variation
- Angle de pliage après relâchement : Mesurez après que la pièce est entièrement déchargée et à un emplacement d’inspection constant. Une mesure trop près d’un angle arrondi peut refléter la géométrie locale du rayon plutôt que l’angle réel de l’aile.
- Emplacement de la ligne de pliage : Confirmez la distance entre le pli et les trous, les faces d’extrémité et les arêtes de référence. Un angle correct à lui seul ne garantit pas l’ajustement lorsque la barre s’est déplacée contre le système de positionnement.
- État de surface : Inspectez les marques de poinçon, les fissures, la déformation des bords et les dommages au revêtement, le cas échéant. Ces signes apparaissent souvent avant que la variation dimensionnelle ne devienne importante.
- Traçabilité du programme et de l’outil : Enregistrez la révision active du programme, le profil de matrice, le profil de poinçon, la désignation du matériau et le réglage de compensation avec les résultats des échantillons.
L’emplacement des trous ajoute un niveau de contrôle supplémentaire lorsque le poinçonnage et le pliage interviennent dans la même gamme de fabrication. Un pli peut être dimensionnellement correct tout en interférant avec la quincaillerie si les éléments poinçonnés ont été référencés à partir d’un repère différent de celui de la configuration de pliage. Le même principe s’applique lors de l’introduction d’un outillage de poinçonnage spécial, tel que Other-Special-Dies-punching : la pièce formée doit être évaluée selon le schéma de références complet, plutôt que de traiter le poinçonnage et le pliage comme des contrôles isolés.
Lorsque la précision servo ne résout pas le problème
La commande servo ne peut pas compenser un mauvais choix de matrice, des bavures empêchant un appui à plat, des surfaces de contact contaminées ou un jeu de barres placé contre la mauvaise butée. Elle ne peut pas non plus empêcher les fissures causées par un rayon de pliage inadapté à l’état du conducteur. Un axe étroitement contrôlé peut créer de manière répétée le même défaut lorsque la fenêtre de procédé elle-même est incorrecte.
L’incohérence des angles peut également être confondue avec un problème de machine lorsque la méthode d’inspection est instable. Un rapporteur manuel, une jauge d’angle placée sur des surfaces irrégulières et des mesures prises avec un soutien variable des ailes peuvent donner des résultats différents même si les pièces sont constantes. L’appareil de mesure, les points de contact et la position d’échantillonnage nécessitent une méthode définie. Pour les pièces comportant des ailes courtes ou des décalages complexes, un montage établissant le repère fonctionnel est plus significatif qu’une lecture occasionnelle sur surface.
La maintenance affecte la constance par l’état mécanique autant que par l’électronique. Des porte-outils desserrés, des surfaces de guidage usées, du jeu dans les composants de transmission, une lubrification insuffisante lorsque spécifiée et le mouvement de l’ensemble de butée arrière peuvent tous compromettre un programme servo soigneusement étalonné. Une vérification du retour à l’origine et une pièce d’essai contrôlée après les changements d’outillage constituent un moyen pratique de détecter une référence défaillante avant le traitement d’un grand lot.
Un pliage stable des jeux de barres résulte de l’association du mouvement servo à des données de matériau vérifiées, à un outillage adapté, à des conditions de positionnement fixes et à une mesure après retour élastique. Lorsque ces éléments restent maîtrisés, le formage servo transforme la compensation d’angle, passant de corrections manuelles répétées à un paramètre de production défini et traçable.
Envoyez-nous un message
Contactez-nous
*Nous respectons votre confidentialité et toutes les informations sont protégées.
Service de première qualité et équipe après-vente professionnelle.