


Comment évaluer un fabricant de cintreuses automatiques de barres omnibus CNC avant de passer commande
Une cintreuse automatique de barres omnibus CNC doit être évaluée comme un système de production, et non comme une unité de cintrage autonome. Une machine peut sembler performante dans le catalogue d’un fournisseur, tout en restant inadaptée si son outillage ne couvre pas les dimensions de barres requises, si son système de commande ne peut pas gérer la séquence de cintrage prévue ou si son fabricant ne peut pas démontrer des résultats reproductibles sur le propre matériau de l’acheteur.
La question d’approvisionnement la plus importante n’est pas de savoir si un fournisseur peut fournir une cintreuse automatique de barres omnibus CNC, mais s’il peut définir, fabriquer, tester, livrer et assurer le support d’une machine répondant à une exigence de traitement mesurable. Cette distinction est particulièrement importante lorsque des barres de cuivre ou d’aluminium doivent s’intégrer dans des ensembles d’appareillage de commutation, de transformateurs, de tableaux de distribution ou de coffrets électriques avec une faible tolérance aux variations dimensionnelles.
Commencez par les barres omnibus réelles et le programme de cintrage
Avant de comparer les fabricants, transformez le dossier de plans interne en une fiche d’exigences machine. « Adaptée aux barres omnibus en cuivre et en aluminium » ne suffit pas. Le fournisseur doit recevoir les nuances de matériaux prévues, la plage de largeur et d’épaisseur des barres, la demande de production annuelle ou par équipe, le rayon intérieur minimal de cintrage, les angles de pliage, les configurations de trous lorsque pertinentes, ainsi que les tolérances attendues pour les pièces finies.
Le comportement du matériau doit être considéré séparément pour le cuivre et l’aluminium. Les mêmes dimensions nominales ne garantissent pas un comportement de cintrage identique. La dureté, l’état métallurgique, l’état de surface et le sens du grain peuvent affecter le retour élastique, la déformation des bords et le risque de fissuration. Un fabricant qui fournit une seule valeur générique de capacité sans s’informer de l’état du matériau n’a pas encore démontré sa compréhension de l’application.
Il est également important de distinguer la capacité théorique maximale de la plage normale d’utilisation. Une cintreuse donnée pour une certaine largeur et épaisseur peut ne traiter cette combinaison que sous des hypothèses spécifiques d’outillage, de rayon de cintrage ou de matériau. Les documents d’approvisionnement doivent demander une matrice de capacité déclarée plutôt que de s’appuyer sur une seule valeur de tonnage mise en avant.
- Largeur, épaisseur et longueur minimales et maximales des barres
- Exigences de cintrage à plat, vertical et décalé
- Rayons intérieurs requis et déformation acceptable du bord extérieur
- Nombre de types de cintrage et de pièces programmées par équipe
- Production de pièces unitaires, de lots répétitifs ou avec des changements de conception fréquents
- Tolérance dimensionnelle requise après compensation du retour élastique
Un fournisseur doit pouvoir expliquer où s’arrête sa machine standard et à quel moment des matrices spéciales, des tables de travail plus grandes, des guides, des pinces ou des modifications de commande deviennent nécessaires. Cette discussion révèle souvent davantage qu’une fiche technique soignée.
Demandez comment la précision est définie et vérifiée
Les affirmations relatives à la précision sont souvent trop générales pour étayer une décision d’achat. La « haute précision » a une valeur limitée à moins que le fabricant n’identifie ce qui est mesuré : précision angulaire, précision de positionnement du pliage, répétabilité entre pièces ou précision dimensionnelle de la barre omnibus formée finale. Ces éléments sont liés, mais non interchangeables.
Pour une cintreuse de barres omnibus CNC, la question pratique est de savoir si une pièce programmée peut être produite de manière répétée dans les tolérances requises par l’assemblage en aval. Ce résultat dépend du positionnement des axes, de la stabilité du serrage, de l’état des matrices, du retour élastique du matériau, de la compensation du programme et du réglage par l’opérateur. Une machine peut se positionner avec précision tout en produisant des angles finis irréguliers si ces éléments sont mal contrôlés.
Demandez un essai de réception en usine documenté utilisant des matériaux et des plans représentatifs. L’essai doit définir la quantité d’échantillons, les points de mesure, les tolérances, les instruments de mesure, la méthode d’inspection et le traitement des pièces rejetées. Si l’expédition ne peut pas attendre le matériau fourni par l’acheteur, le fournisseur doit indiquer la nuance et les dimensions du matériau d’essai utilisé, ainsi que les limites du résultat.
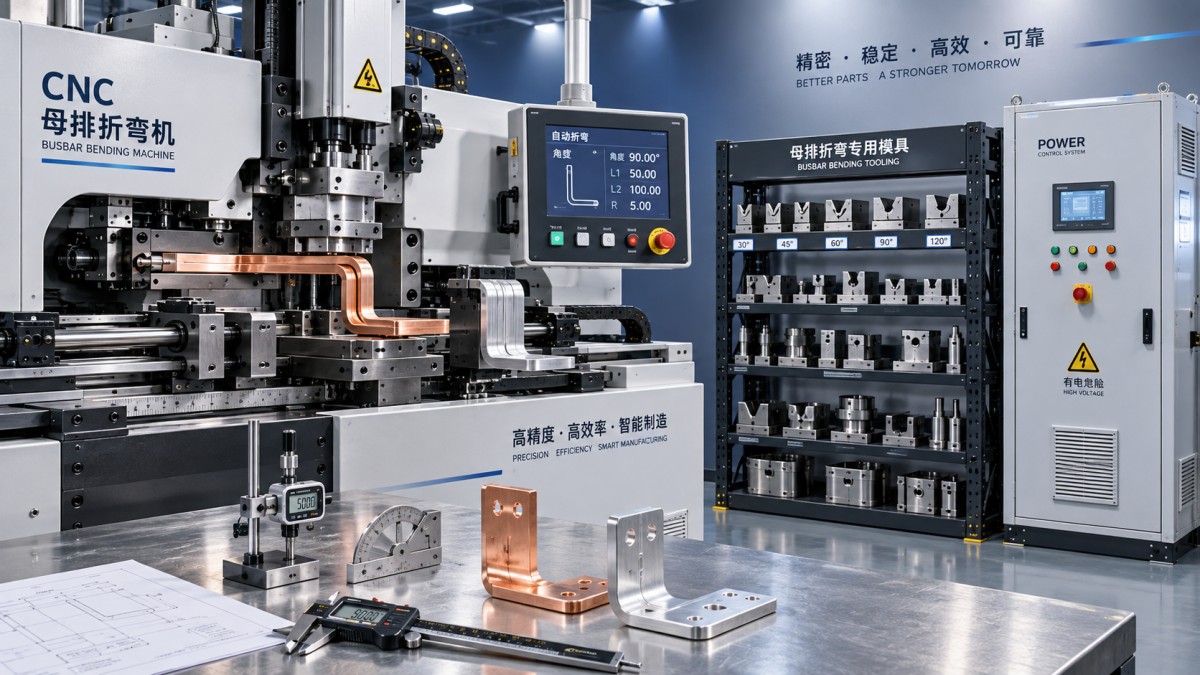
La vidéo seule ne constitue pas une preuve suffisante. Elle peut montrer le mouvement et la fonctionnalité de base, mais démontre rarement la répétabilité, le temps de réglage, la géométrie du pliage ou la qualité de surface. Un rapport de contrôle dimensionnel, un fichier de pièce programmée et un accord de conservation des échantillons constituent une base d’acceptation bien plus solide.
Examinez l’architecture de la machine derrière les spécifications de la brochure
Deux machines présentant des capacités de force de cintrage similaires peuvent différer considérablement en termes de facilité d’utilisation et de stabilité à long terme. L’évaluation doit couvrir le bâti, la tête de cintrage, le dispositif de serrage, le système de guidage, la configuration d’entraînement, les composants hydrauliques ou servo, l’armoire électrique, le matériel de commande, les dispositifs de sécurité et l’interface d’outillage.
Une structure suffisamment rigide est importante, car la déflexion sous charge peut affecter la régularité des angles et la durée de vie des outils. La question ne se limite pas au poids de la machine ; elle concerne la relation entre la conception du bâti, le chemin de charge, le mécanisme de cintrage et la section maximale traitée. Demandez au fabricant quels composants sont usinés en interne, comment les assemblages critiques sont inspectés et si les outillages de remplacement sont traçables aux plans d’origine ou aux références de pièces.
Le système de commande mérite une attention égale. Les acheteurs doivent établir si le logiciel prend en charge les programmes enregistrés, l’édition des séquences, le réglage des compensations, l’historique des alarmes, la sauvegarde des paramètres et l’exportation ou la récupération des données de pièces. Un contrôleur facile à utiliser mais incapable de conserver les programmes ou de diagnostiquer les défauts peut entraîner des temps d’arrêt inutiles par la suite. Lorsque la machine sera intégrée à des opérations de poinçonnage ou de coupe, confirmez comment sont gérés le transfert de données, le positionnement de référence et le séquencement du processus, plutôt que de supposer que toutes les fonctions CNC sont interopérables.
Évaluez l’outillage comme un actif de production contrôlé
L’outillage est fréquemment insuffisamment spécifié lors de l’établissement du devis et devient une source de retard après la livraison. L’offre initiale doit répertorier chaque matrice, poinçon, formeur de cintrage, pince, bloc de support et calibre inclus dans le périmètre. Elle doit également identifier la plage de matériaux attribuée à chaque outil et indiquer si des profils spéciaux nécessitent des jeux supplémentaires.
La géométrie de l’outillage affecte davantage que la forme du pliage. Un outillage mal adapté peut marquer la surface du conducteur, créer des rayons irréguliers, accroître les problèmes de manipulation liés aux bavures ou réduire la répétabilité. Cela est particulièrement pertinent lorsque des barres omnibus visibles sont utilisées dans des équipements électriques finis ou lorsque des arêtes vives compliquent l’isolation, le gainage ou l’assemblage.
Demandez l’intervalle d’entretien recommandé, les points d’usure attendus, les exigences de stockage et le délai de livraison des outils de remplacement. Un faible prix initial de la machine peut perdre son avantage si les matrices propriétaires sont difficiles à identifier ou à approvisionner. Le contrat d’achat doit inclure une liste de pièces de rechange avec les descriptions des composants, les références des fabricants lorsque applicables et les quantités recommandées pour la mise en service et le début de l’exploitation.
Les certifications doivent être liées à la machine livrée
Les certifications peuvent soutenir l’évaluation d’un fournisseur, mais elles ne doivent pas être considérées comme un substitut à la validation technique. Une certification de management de la qualité fondée sur ISO peut indiquer l’existence de processus qualité documentés, tandis que le marquage CE est pertinent pour les machines fournies sur les marchés européens concernés. Aucune de ces certifications ne confirme automatiquement qu’une configuration particulière répond à l’application de l’acheteur, aux exigences électriques ou aux obligations locales d’importation.
Demandez des copies des certificats et vérifiez l’organisme émetteur, le champ d’application, la période de validité et l’entité juridique nommée dans le document. Pour une machine destinée à l’exportation, confirmez la documentation qui accompagnera l’expédition : manuel d’utilisation, schémas électriques, liste des pièces, déclaration ou documentation de conformité lorsque applicable, instructions d’installation et informations de sécurité dans la langue requise.
La compatibilité électrique doit être inscrite dans la commande. La tension, la fréquence, la configuration des phases, les dispositions de mise à la terre, la configuration des fiches ou bornes et les normes relatives à l’armoire de commande affectent tous l’installation. Il est plus sûr de spécifier ces exigences dès l’étape du devis que de les traiter comme des détails de mise en service.
Distinguez la véritable personnalisation de la variation de catalogue
La personnalisation est utile lorsqu’elle résout une contrainte de traitement définie, telle qu’une section de barre omnibus non standard, une géométrie de pliage spéciale, une table de support plus longue, une configuration de protection particulière ou une intégration avec des équipements en amont et en aval. Elle devient risquée lorsqu’un fabricant accepte des modifications générales sans réviser le périmètre technique, les plans, le calendrier de livraison et les critères d’acceptation.
Un fabricant compétent de cintreuses automatiques de barres omnibus CNC doit pouvoir fournir une implantation révisée, une spécification électrique confirmée, un plan ou une description de l’outillage, ainsi qu’une explication écrite de l’incidence de la modification sur la capacité et le fonctionnement de la machine. Les équipements personnalisés doivent également présenter une limite claire entre les composants standard et les éléments nouvellement conçus. Cela facilite les interventions futures et la commande de pièces de rechange.
L’étendue du catalogue ne doit pas être utilisée comme preuve de compétence dans toutes les catégories de machines. Par exemple, un fournisseur peut proposer des équipements connexes de production de transformateurs, tels que labobineuse horizontale DXJ-RX2T (2 tonnes), mais la capacité de cintrage des barres omnibus doit toujours être vérifiée au moyen de la conception spécifique de la machine, de la gamme d’outillage, du processus d’essai et du dispositif de support proposés pour la commande.
Examinez les risques de fabrication et de livraison avant de signer
La capacité de l’usine s’évalue mieux à partir de preuves que de déclarations générales sur l’échelle de production. Les preuves utiles comprennent des photographies ou des vidéos de la zone d’assemblage réelle, des équipements d’usinage et d’inspection, de la fabrication des outillages, de l’assemblage des armoires électriques, des pratiques d’emballage et des machines en cours d’essai fonctionnel. Un audit d’usine à distance peut être utile lorsque les déplacements sont impraticables, à condition qu’il se concentre sur le modèle proposé et non uniquement sur certains équipements de démonstration sélectionnés.
L’offre commerciale doit clairement distinguer le prix de la machine de l’outillage, de l’automatisation optionnelle, de la mise en service, de la formation, de l’emballage export, de la documentation, des pièces de rechange et du service à distance ou sur site. Les conditions de livraison doivent indiquer quel événement définit l’achèvement : réception en usine, préparation à l’expédition, arrivée à destination, installation ou réception finale sur site. Toute ambiguïté à ce stade peut créer des litiges, même lorsque la machine elle-même fonctionne correctement.
Les échéances de paiement doivent être alignées sur des preuves tangibles. Pour les équipements sur mesure, cela signifie généralement qu’une part significative du paiement est liée à une réception en usine documentée plutôt qu’à la seule expédition. Le contrat doit également indiquer la date de début de garantie, les exclusions relatives aux outils consommables, le canal de réponse aux défauts techniques et le processus pratique d’obtention des composants de remplacement.
La capacité de support fait partie des spécifications de l’équipement
Les cintreuses de barres omnibus sont souvent censées fonctionner pendant des années malgré l’évolution des conceptions de pièces et des opérateurs. La question pertinente est de savoir si le fabricant peut prendre en charge l’ajustement des paramètres, le dépannage des programmes, les défauts électriques, les problèmes hydrauliques et l’identification des pièces de rechange après l’installation. La réponse d’un fournisseur doit inclure les canaux de réponse, la capacité de service dans les langues requises, les outils de support à distance, la documentation habituellement fournie et la disponibilité des pièces de rechange critiques.
Un support solide ne signifie pas la promesse que chaque problème sera résolu à distance. Il signifie que le fabricant dispose d’une méthode structurée pour identifier la configuration de la machine, examiner les alarmes et les paramètres, fournir la bonne pièce et distinguer les défauts de la machine des problèmes de matériau ou de réglage.
La commande la plus fiable est celle dans laquelle la capacité de la machine, l’outillage, les essais de réception, les documents de conformité, les obligations de livraison et les responsabilités de service sont tous liés au même périmètre technique écrit. Cette rigueur transforme la sélection d’un fournisseur d’une comparaison de devis en une décision défendable concernant la fiabilité de production.
Envoyez-nous un message
Contactez-nous
*Nous respectons votre confidentialité et toutes les informations sont protégées.
Service de première qualité et équipe après-vente professionnelle.