


Comment choisir une machine de traitement des jeux de barres pour couper, poinçonner et plier des barres de cuivre ?
Une machine de traitement de barres omnibus peut sembler simple sur une brochure : couper, poinçonner, plier, et c’est terminé. Lors d’une évaluation réelle, le mauvais choix se révèle généralement plus tard, lorsque la barre de cuivre revient davantage que prévu après le pliage, que la position des trous dérive d’un lot à l’autre ou que le temps de préparation consomme toute la journée de travail. Pour les évaluateurs techniques, il ne s’agit pas de choisir la machine qui possède la liste de fonctionnalités la plus longue. Il faut faire correspondre la capacité de traitement, la stabilité mécanique, la qualité de l’outillage et l’assistance technique à la charge réelle de traitement des barres de cuivre dans votre atelier.
La manière la plus rapide de prendre une décision fiable consiste à examiner la machine dans le même ordre que celui utilisé par votre équipe de production : introduction du matériau, découpe, poinçonnage, pliage, inspection, puis répétition. Cette séquence permet de révéler rapidement les points faibles.
Commencez par la barre de cuivre, et non par le catalogue de machines
Avant de comparer une machine de traitement de barres omnibus, définissez toute la plage de traitement. Cela comprend la largeur et l’épaisseur des barres, la nuance du matériau, la taille des lots, les schémas de perçage, les angles de pliage et la question de savoir si l’aluminium fait également partie du projet. De nombreuses erreurs de sélection se produisent parce que l’évaluation se fonde uniquement sur le produit « principal », tandis que les travaux difficiles sont considérés comme des exceptions. Ces exceptions deviennent généralement la cause des arrêts de production ou de la sous-traitance.
- Répertoriez les dimensions maximales et minimales des barres de cuivre que vous utilisez réellement.
- Identifiez les travaux exigeant une grande régularité de pliage ou des configurations de poinçonnage denses.
- Séparez les travaux de prototypage des travaux de production répétitive.
Si la machine ne traite correctement que vos pièces moyennes, ce n’est pas la bonne machine.
Vérifiez si une seule machine s’intègre réellement à votre flux de travail
Une machine à barres omnibus 3-en-1 est pertinente lorsque l’espace au sol est limité et que les opérateurs ont besoin d’un seul poste pour la découpe, le poinçonnage et le pliage. Une machine CNC dédiée au pliage ou un équipement hydraulique portable peut mieux convenir lorsque le processus est déséquilibré, par exemple lorsque la précision du pliage est plus importante que la vitesse de poinçonnage, ou lorsque des travaux sur site font partie de l’activité.
C’est ici que le positionnement du fournisseur devient important. Les fabricants spécialisés dans le traitement des barres omnibus, comme DXJ, proposent généralement des configurations standard et personnalisées pour des équipements fixes et portables, ce qui est utile lorsque votre processus ne correspond pas à une configuration standard unique. Toutefois, ne choisissez pas d’abord une catégorie. Choisissez une solution adaptée au processus.
Évaluez la qualité de coupe en fonction de l’état des bords et de la répétabilité
La force de coupe, à elle seule, ne renseigne pas beaucoup. Ce qui compte, c’est de savoir si la section reste d’équerre, si les bavures restent maîtrisées et si les coupes répétées conservent une longueur constante. Sur les barres de cuivre, un mauvais alignement de la lame ou une rigidité insuffisante du châssis se manifeste généralement par des bords rugueux, une déformation près de la coupe ou des dimensions finales irrégulières.
Demandez des échantillons de coupe sur un matériau dont les dimensions sont proches de votre propre plage d’utilisation. Examinez le bord, et pas seulement la vitesse de coupe. Si les opérateurs doivent fréquemment effectuer des retouches après la coupe, cette machine « rapide » vous coûte déjà plus cher qu’elle ne vous fait économiser.
Considérez la précision du poinçonnage comme une question d’outillage et d’alignement
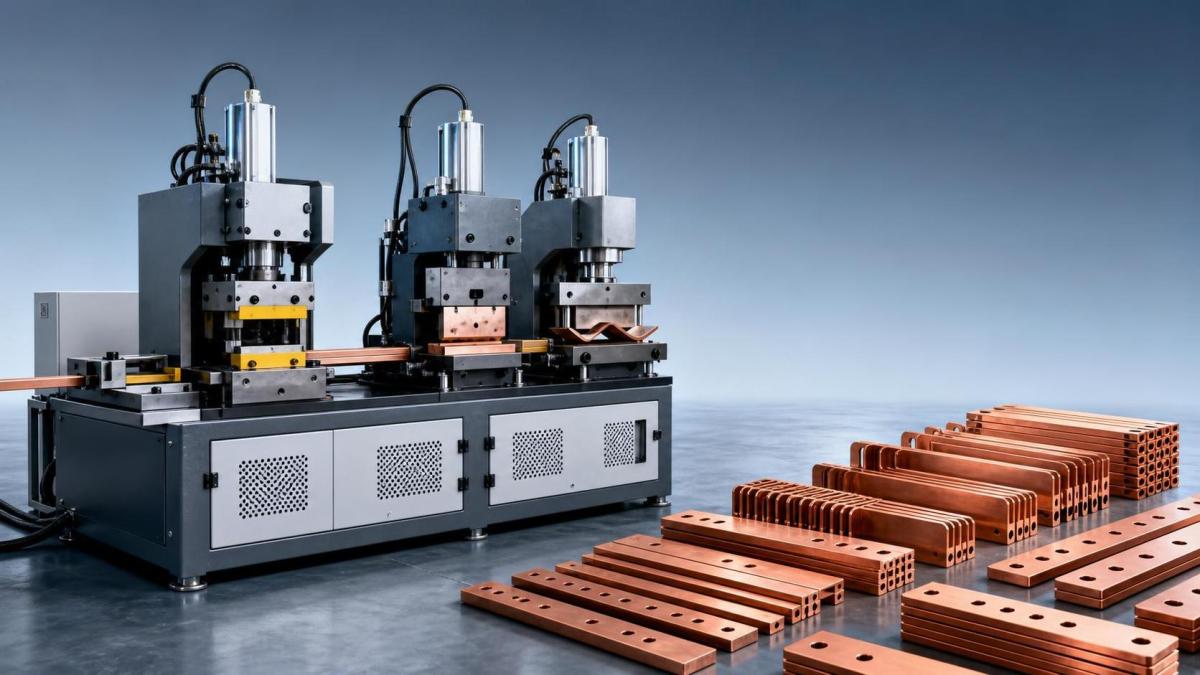
La qualité du poinçonnage dépend de bien plus que du tonnage. La précision de la matrice, la stabilité du guidage et la méthode de positionnement influencent toutes la précision des trous. Lors de l’examen technique, vérifiez comment la machine positionne la barre, dans quelle mesure les matrices sont faciles à remplacer et si le poste de poinçonnage reste stable lors des travaux répétitifs.
Une erreur fréquente consiste à approuver une machine sur la base d’un seul échantillon présentant un trou net. Le meilleur test consiste à effectuer une courte série répétitive. Si l’espacement des trous commence à dériver ou si les bavures varient d’une pièce à l’autre, le problème provient généralement du guidage, de l’ajustement de l’outillage ou de la rigidité de la structure.
Pour le pliage, surveillez le contrôle du retour élastique et la logique de préparation
Le pliage est généralement l’étape qui permet aux évaluateurs de distinguer une machine exploitable d’une machine frustrante à utiliser. Le pliage des barres de cuivre doit rester constant sur des angles répétés, en particulier lorsque l’assemblage en aval autorise peu de tolérance. Examinez la qualité de la matrice, la stabilité de la force de pliage et le processus de réglage pour les différentes dimensions de barres.
Ne vous concentrez pas uniquement sur la capacité de la machine à atteindre l’angle cible. Vérifiez si elle peut l’atteindre à nouveau sans corrections par essais successifs. Une machine qui exige une compensation constante de la part de l’opérateur produira des premières pièces acceptables, mais une production par lots instable.
Examinez attentivement le système d’entraînement et la qualité de fabrication
La qualité du moteur, la rigidité du châssis, la stabilité hydraulique et l’usinage des matrices influencent davantage les performances à long terme que les arguments commerciaux. DXJ met l’accent sur des matériaux de haute qualité, des matrices de précision et des moteurs en cuivre pur dans ses équipements pour barres omnibus. C’est précisément la zone à inspecter, car ces détails influencent le niveau sonore, la durée de vie et la stabilité de la production.
Posez des questions pratiques lors de l’évaluation :
- Comment la machine se comporte-t-elle en fonctionnement continu, et pas seulement lors d’une courte démonstration ?
- Quelles pièces d’usure doivent généralement être remplacées le plus souvent ?
- Comment les matrices sont-elles fabriquées et adaptées à la machine ?
- Quels points de maintenance les opérateurs doivent-ils prendre en charge chaque semaine ?
Les réponses vous en diront plus qu’une fiche technique.
Examinez les commandes du point de vue de l’opérateur
Les évaluateurs techniques sous-estiment parfois la facilité d’utilisation, en supposant que les opérateurs s’adapteront. Ils s’adaptent effectivement, mais cela a un coût. Si les commandes sont peu pratiques, si les repères de mesure manquent de clarté ou si la préparation comporte trop d’étapes, la production diminue et les erreurs augmentent.
Même lors de l’examen d’un équipement situé en dehors de la ligne principale de traitement des barres omnibus, le même principe s’applique. Par exemple, la machine horizontale de bobinage de bobines DXJ-RX1T (1 tonne) utilise un comptage par écran tactile, une régulation de vitesse en continu et un arrêt automatique au nombre de spires prédéfini. Il ne s’agit pas d’une machine pour barres omnibus, mais cela illustre une approche de conception utile : plus la logique de commande est efficace, moins le processus dépend des corrections de l’opérateur. Appliquez le même niveau d’exigence aux équipements de découpe, de poinçonnage et de pliage des barres omnibus.
Ne négligez pas les contrôles de certification et de documentation
La certification ne remplace pas l’évaluation technique, mais elle est importante pour la conformité et la maîtrise des risques liés à l’achat. Si le fournisseur indique une couverture ISO, 3A, CE ou EAC, vérifiez quels documents s’appliquent exactement au modèle de machine que vous achetez et si la plaque signalétique, le manuel et les documents fournis correspondent. Cela est particulièrement important pour les projets d’exportation, les audits clients et les processus d’approbation internes, plus que ne le pensent de nombreux acheteurs.
La vérification à effectuer ici est simple : cohérence du modèle, exhaustivité des documents et correspondance entre la configuration de la machine fournie et celle indiquée dans le devis.
Le service après-vente fait partie de la capacité de la machine
Lorsqu’une ligne de barres omnibus s’arrête, le problème est rarement théorique. Il s’agit généralement d’une matrice usée, d’un défaut de commande, d’un problème hydraulique ou d’une question de réglage nécessitant une réponse rapide. Le délai d’intervention du service, la disponibilité des pièces de rechange, la formation et l’assistance technique doivent donc faire partie de votre liste de contrôle de sélection, et non être laissés au service des achats à la dernière étape.
Dexinjia se positionne autour de modèles standard, de solutions personnalisées de traitement des barres omnibus, de l’assistance technique et d’un service après-vente mondial. Cela est utile si votre gamme de production est susceptible d’évoluer, mais vous devez tout de même obtenir des informations précises : quelles pièces sont disponibles en stock, quelle formation est incluse et comment le dépannage à distance est pris en charge.
Une séquence de décision pratique
Si vous avez besoin d’une méthode claire pour finaliser l’évaluation, suivez cet ordre. Définissez la gamme de barres de cuivre et les tolérances essentielles. Testez la qualité de coupe sur un matériau représentatif. Réalisez des échantillons de poinçonnage répétitifs, et non des pièces uniques. Vérifiez la régularité du pliage sur vos dimensions les plus difficiles. Examinez le système d’entraînement, l’outillage et les points de maintenance. Confirmez ensuite les documents, les pièces de rechange et le délai d’intervention du service.
Cette séquence permet de fonder la décision sur la réalité de la production. Une bonne machine de traitement de barres omnibus n’est pas celle qui paraît la plus performante sur le papier. C’est celle qui maintient la précision lors de la répétition des opérations de découpe, de poinçonnage et de pliage, qui s’intègre à votre flux de travail réel et qui peut être correctement accompagnée après son installation.
Envoyez-nous un message
Contactez-nous
*Nous respectons votre confidentialité et toutes les informations sont protégées.
Service de première qualité et équipe après-vente professionnelle.