


Comment diagnostiquer les erreurs de positionnement sur une machine CNC 3 en 1 pour barres omnibus
Comment diagnostiquer les erreurs de positionnement sur une machine CNC de traitement de barres omnibus 3 en 1
Un positionnement précis est ce qui distingue une barre omnibus correctement usinée d’une pièce coûteuse à refaire. Sur une machine CNC de traitement de barres omnibus 3 en 1, une erreur de quelques millimètres peut entraîner des trous poinçonnés décentrés, des lignes de pliage décalées par rapport au plan ou des longueurs de coupe qui ne correspondent plus aux exigences d’assemblage. La machine peut néanmoins continuer à fonctionner normalement, ce qui explique pourquoi les défauts de positionnement sont souvent attribués à tort à des « problèmes CNC », alors que la véritable cause peut être une référence desserrée, un outillage usé, une variation du matériau ou une référence de programme incorrecte.
La manière la plus rapide de procéder au dépannage n’est pas de modifier tous les réglages en même temps. Commencez par déterminer si l’erreur est répétitive, si elle apparaît lors d’une seule opération ou de toutes les opérations, et si elle varie avec les dimensions du matériau. Ces trois observations permettent généralement de réduire considérablement le champ de recherche.
Analysez le type d’erreur avant d’intervenir sur la machine
Une erreur répétitive est différente d’une erreur aléatoire. Si chaque trou se trouve systématiquement à 2 mm du bord d’attaque, le problème vient probablement de la référence du programme, de la référence d’avance ou d’une valeur de correction. Si le premier trou est correct, mais que les trous suivants dérivent progressivement, examinez plus attentivement la précision de l’alimentation, le glissement du dispositif de serrage, le retour du codeur ou le jeu dans le système mobile.
Lorsque le poinçonnage, le pliage et la coupe sont tous décalés d’environ la même valeur, le défaut se situe souvent en amont des différents postes de travail. Le matériau peut ne pas être correctement positionné contre la butée de référence, le point zéro peut avoir été défini incorrectement ou la machine peut lire le mauvais bord de départ. En revanche, si la coupe reste précise alors que le pliage est incorrect, il est inutile de commencer par l’axe d’alimentation. Vérifiez d’abord la matrice de pliage, la position du poinçon, le réglage de la surépaisseur de pliage et les données d’outillage sélectionnées.
Les opérateurs évaluent parfois le résultat par rapport au bord brut de la barre omnibus sans vérifier si ce bord est d’équerre. Un bord cisaillé ou coupé manuellement peut être irrégulier. Si le programme CNC suppose un bord de référence parfaitement droit alors que la pièce commence par un bord incliné, les mesures prises depuis un angle peuvent suggérer une erreur de machine qui n’existe en réalité pas.
Vérifiez la référence du matériau et les conditions de serrage
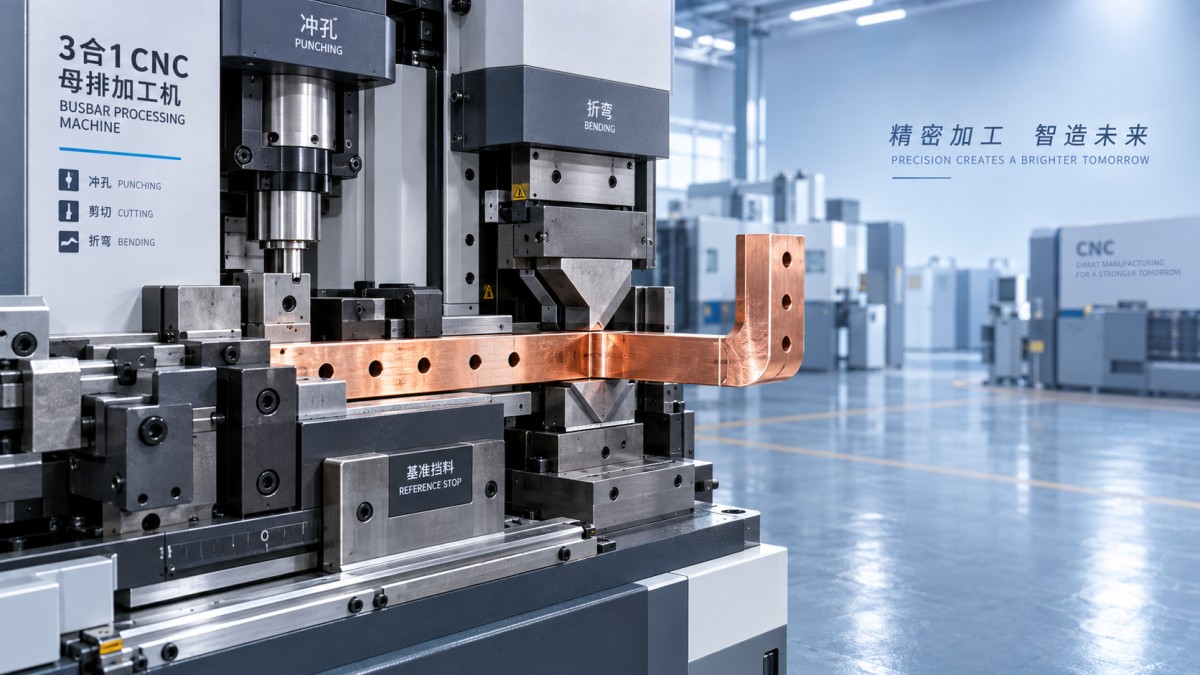
Avant de vérifier le logiciel, examinez la manière dont la barre de cuivre ou d’aluminium entre dans la machine. Elle doit reposer à plat sur la surface de support, être en contact avec la butée de positionnement prévue et rester fermement maintenue pendant l’alimentation et l’usinage. Une fine couche d’huile, des bavures sur le bord, une accumulation d’oxyde ou des copeaux sous la barre peuvent soulever suffisamment la pièce pour affecter à la fois la position des trous et la qualité du pliage.
Les marques de serrage fournissent des indications utiles. Si elles sont légères, irrégulières ou semblent se déplacer d’une pièce à l’autre, le matériau peut glisser sous l’effet de la force d’alimentation. Ce phénomène est plus fréquent avec les barres omnibus en aluminium lisse, les bandes étroites ou les sections présentant une contamination de surface. N’augmentez pas simplement la pression de serrage sans tenir compte de l’état du matériau et des patins de serrage. Une force excessive peut marquer le cuivre tendre, tandis que des patins usés ou durcis peuvent ne pas assurer une prise régulière.
Comparez également la largeur et l’épaisseur réelles de la barre avec celles du programme. Une dimension nominale ne correspond pas toujours à la dimension réellement usinée. Si l’outillage ou les paramètres de la machine ont été créés pour une épaisseur donnée alors que le travail utilise une autre épaisseur, la géométrie du pliage et les positions de référence latérales peuvent changer. Cela est particulièrement visible lorsqu’un schéma de trous doit s’aligner précisément avec un pliage ultérieur.
Distinguez les erreurs d’outillage des erreurs de positionnement CNC
Un ensemble poinçon-matrice usé ne déplace normalement pas la position programmée d’un trou, mais il peut donner l’impression que le résultat est mal positionné. Un jeu excessif entre le poinçon et la matrice peut créer une bavure importante ou déformer le bord du trou. Si le poinçon est ébréché, plié ou mal centré par rapport à l’ouverture de la matrice, le trou peut être visiblement décalé d’un côté. Mesurez la distance entre la référence prévue et le centre réel du trou au lieu de vous baser sur le contour de la bavure.
Pour le pliage, inspectez les épaulements de la matrice, le poinçon de pliage, les surfaces de guidage et les boulons de fixation. Tout desserrage de l’ensemble d’outillage peut modifier la ligne de pliage sous charge. Une machine peut être correctement positionnée lors d’un mouvement à vide, puis se décaler lorsque le poinçon entre en contact avec une barre de cuivre épaisse. C’est pourquoi une vérification pertinente doit comprendre à la fois un test de déplacement à vide et un test contrôlé sur une pièce d’essai.
Utilisez si possible un échantillon court comportant une seule opération simple : une coupe, un trou ou un pliage à partir d’un bord de référence connu. Les programmes complexes rendent le diagnostic plus lent, car plusieurs corrections et postes sont impliqués. Si le test simple est correct, le problème vient plus probablement du programme de la pièce ou de la séquence des opérations que du système de positionnement de base de la machine.
Vérifiez les références du programme, les corrections et la séquence des opérations
De nombreuses réclamations concernant le positionnement apparaissent après une modification du programme, un changement d’outillage ou le passage à une autre dimension de barre omnibus. Confirmez que le programme utilise la référence prévue : bord d’attaque, bord de fuite, ligne centrale ou bord latéral. Un plan de pièce peut coter les trous à partir de l’extrémité gauche, tandis que l’opérateur charge la barre dans la direction opposée. Le résultat peut alors être un schéma exécuté parfaitement, mais totalement incorrect.
Vérifiez les corrections d’outil après le remplacement de poinçons, de matrices, de lames ou de moules de pliage. Les dimensions physiques de l’outillage de remplacement peuvent ne pas être identiques à celles de l’ancien ensemble, même si la désignation de l’outillage est la même. Une pratique fiable consiste à enregistrer les corrections vérifiées avec l’identifiant de l’outil et à les confirmer après la maintenance, plutôt que de se fier à la mémoire ou à d’anciennes notes de travail.
L’ordre des opérations est également important. Le poinçonnage après un pliage peut convenir à certaines conceptions, mais compliquer le positionnement si la pièce formée ne repose plus à plat contre le système de positionnement. De même, une coupe réalisée avant les opérations suivantes modifie la longueur de référence disponible. Si le travail a été initialement programmé selon une séquence différente, les coordonnées doivent être réexaminées au lieu d’être copiées sans modification.
Recherchez les jeux mécaniques et les problèmes de retour d’information
Si l’erreur varie d’une pièce à l’autre, le mouvement mécanique mérite une attention particulière. Vérifiez les rouleaux d’alimentation, les rails de guidage, les vis à billes, les accouplements, les courroies d’entraînement lorsqu’elles sont présentes et les éléments de fixation autour du chariot mobile. Le jeu apparaît souvent lorsque l’axe change de direction : une position peut être correcte lorsqu’elle est atteinte dans une direction et incorrecte lorsqu’elle est atteinte dans l’autre.
Observez la machine pendant un déplacement manuel lent. Un bruit inhabituel, une hésitation, des vibrations ou un décalage entre le mouvement du moteur et celui du chariot ne sont pas normaux. Sur les équipements CNC, des défauts du codeur ou des capteurs peuvent également entraîner une perte d’informations de position. Ces contrôles doivent être effectués conformément aux procédures de maintenance et de sécurité électrique du fabricant ; ne contournez pas les dispositifs de verrouillage et ne testez pas des composants électriques à la légère pendant la production.
Les machines construites avec des châssis rigides, des moules de précision et des composants d’entraînement stables réduisent le risque de dérive récurrente, mais aucune machine de traitement n’est à l’abri de l’usure, de la contamination ou d’un réglage incorrect. C’est pourquoi une vérification planifiée des points de référence est plus utile que d’attendre l’apparition de rebuts.
Une procédure pratique de vérification
Après avoir corrigé une cause présumée, ne reprenez pas immédiatement une série complète de production. Réalisez deux ou trois pièces d’essai à partir du même lot de matériau et mesurez chacune d’elles depuis la même référence. Vérifiez le premier et le dernier élément, et pas seulement celui qui est le plus proche du bord de départ. Cela permet de déterminer si la correction a supprimé un décalage fixe ou simplement masqué une erreur d’alimentation progressive.
- Vérifiez que le matériau brut est plat, propre et correctement positionné contre la butée prévue.
- Confirmez la largeur et l’épaisseur réelles avant de sélectionner ou de modifier un programme.
- Inspectez l’alignement du poinçon, de la matrice, du moule de pliage et de la lame avant de modifier les valeurs CNC.
- Utilisez un élément d’essai simple pour déterminer si l’erreur est fixe ou variable.
- Enregistrez les corrections confirmées et documentez l’ensemble d’outillage utilisé pour le travail.
Pour les ateliers produisant des composants d’appareillage électrique, des connexions de transformateurs ou des ensembles de distribution électrique, la précision des barres omnibus ne constitue qu’une partie de la chaîne de fabrication. Lorsque le traitement des bobines et des conducteurs est réalisé dans le même établissement, la répétabilité de chaque poste est importante. Des équipements tels que la machine automatique de bobinage de bobines toroïdales DXJ-RX800 utilisent une pose contrôlée par CNC et affichent une précision de pose de 0,01 mm, illustrant le même principe pratique : une production fiable commence par une référence stable, une manipulation contrôlée du matériau et des réglages adaptés à la pièce réellement usinée.
Lorsque le défaut nécessite une assistance technique
Si le positionnement reste irrégulier après vérification de la mise en place du matériau, de l’outillage, des coordonnées du programme et des composants mécaniques visibles, cessez de compenser au moyen de corrections manuelles répétées. Modifier constamment le programme pour suivre une erreur dérivante peut créer un second problème et compliquer les interventions ultérieures. Notez la spécification du matériau, la version du programme, l’outillage utilisé, l’écart mesuré et le fait que l’erreur varie ou non selon la direction ou la distance.
Ces informations donnent au technicien de maintenance des éléments concrets à évaluer. Des fabricants tels que Dexinjia, qui produit des équipements CNC de traitement de barres omnibus depuis 2014, rencontrent généralement les mêmes causes principales : sélection incorrecte de la référence, serrage insuffisant, données d’outillage incompatibles et usure du système d’alimentation. Un diagnostic méthodique rétablit généralement la précision plus rapidement qu’un remplacement aveugle des pièces, tout en évitant que le prochain lot de barres omnibus en cuivre ou en aluminium ne devienne un rebut coûteux.
Envoyez-nous un message
Contactez-nous
*Nous respectons votre confidentialité et toutes les informations sont protégées.
Service de première qualité et équipe après-vente professionnelle.