


Prévenir les erreurs de retour élastique sur une machine de pliage de barres omnibus CNC servo
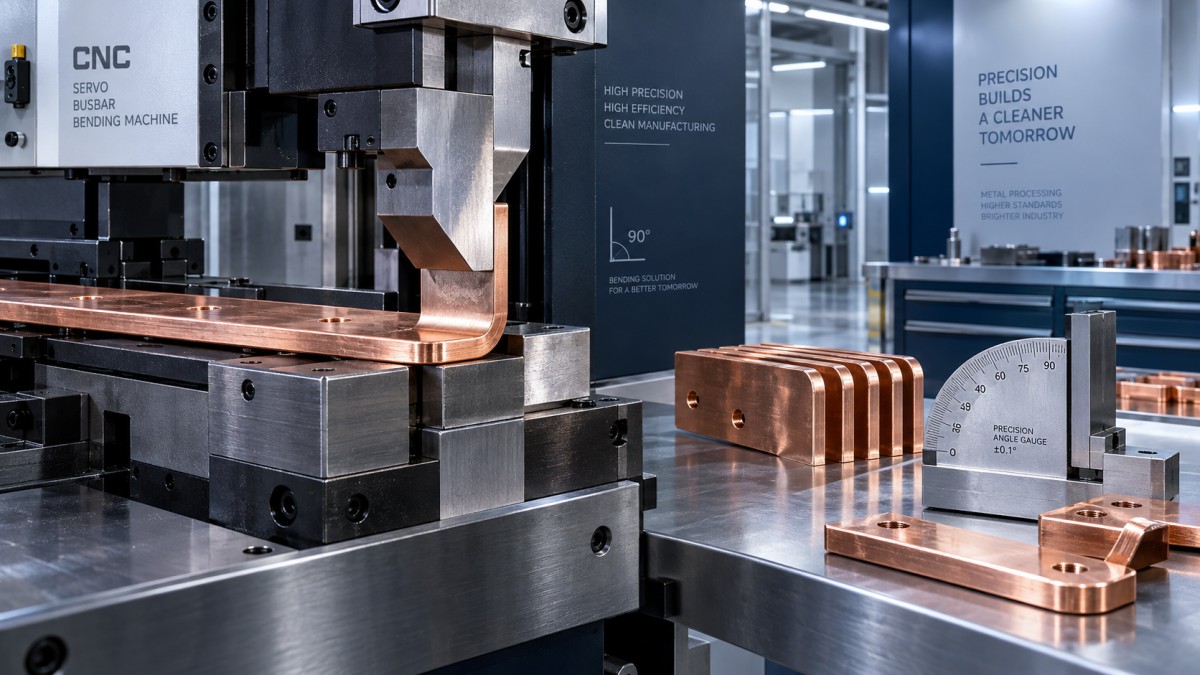
Le retour élastique se produit lorsqu’une barre omnibus en cuivre ou en aluminium récupère une partie de sa forme après relâchement de la force de pliage. L’angle programmé peut être correct, mais la pièce finie s’ouvre au-delà de l’angle prévu. Sur une cintreuse de barres omnibus CNC servo, la réponse la plus fiable consiste à traiter le retour élastique comme une variable de processus contrôlée : identifier l’état du matériau, établir une valeur de compensation vérifiée et maintenir un réglage de pliage stable depuis la première pièce jusqu’à la production.
Une faible erreur angulaire peut devenir un problème d’ajustement lorsqu’une barre omnibus doit s’aligner sur des supports isolés, des bornes d’appareillage de commutation, des dégagements de coffret ou un trajet de conducteur parallèle. Tenter de corriger manuellement chaque pièce finie crée souvent des variations supplémentaires. Une meilleure approche consiste à faire répéter à la machine le même surpliage dans les mêmes conditions de matériau et d’outillage.
Commencez par l’angle final, et non par la commande de pliage affichée
L’axe servo contrôle la position du vérin et le mouvement de pliage avec une grande répétabilité, mais la position n’est pas identique à l’angle final sans charge. Le programme doit inclure une valeur de surpliage qui compense la récupération élastique. Par exemple, un pli intérieur devant atteindre un angle droit à l’état final peut devoir être formé légèrement plus fermé avant la rétraction de l’outil. La valeur nécessaire est déterminée par des plis d’essai et mesurée après que le matériau s’est entièrement libéré.
Ne créez pas une valeur de compensation universelle pour toutes les barres omnibus. Un réglage établi sur un lot peut être incorrect pour un autre, même lorsque la largeur et l’épaisseur semblent identiques. L’angle final est influencé par l’interaction entre la pièce, la matrice de pliage, la géométrie du poinçon et la séquence de la machine.
Distinguez les variations de matériau des erreurs de positionnement
Deux défauts peuvent sembler identiques sur une barre omnibus terminée. Si chaque pièce est systématiquement trop ouverte d’une valeur presque identique, le problème probable est une compensation angulaire insuffisante, une sélection d’outil incorrecte ou un angle de référence imprécis dans le programme. Si l’angle varie d’une pièce à l’autre, examinez d’abord la régularité du matériau, l’appui incomplet contre la butée arrière ou la butée, le mouvement de la matrice, l’état de serrage ainsi que la lubrification ou les débris présents sur les surfaces d’outillage.
Les erreurs liées à la longueur doivent également être distinguées du retour élastique. Lorsque l’angle de pliage est acceptable mais que la longueur de l’aile est incorrecte, modifier la compensation angulaire ne résoudra pas le problème. Vérifiez le bord de référence, la position de la butée, le calcul de la ligne de pliage et si la pièce était posée à plat avant le début du cycle. Une barre omnibus qui se déplace légèrement lorsque le poinçon s’engage peut présenter à la fois une erreur angulaire et une erreur de position, mais elles nécessitent des corrections différentes.
Pour les pièces comportant plusieurs plis, contrôlez chaque pli par rapport à la face de référence d’origine plutôt que d’évaluer uniquement la forme globale finale. Le premier pli peut affecter la manière dont la barre se positionne pour le second. Une légère ouverture à la première station peut modifier la position de contact à la station suivante et faire paraître l’erreur finale plus importante que le retour élastique initial.
Établissez la compensation à partir de plis d’échantillons contrôlés
Utilisez autant que possible des chutes provenant du même stock prévu pour le travail. Un matériau issu d’une bobine, d’un fournisseur, d’un état métallurgique ou d’un lot de stockage différent peut réagir différemment. Marquez l’échantillon avec sa nuance ou son état de matériau, son épaisseur, sa largeur, le sens de pliage, la combinaison d’outillage et l’angle cible. Ces informations rendent ultérieurement l’enregistrement de compensation utile, au lieu d’en faire un chiffre inexpliqué dans une bibliothèque de programmes.
Mesurez l’angle après rétraction complète du vérin et lorsque la pièce repose sans force extérieure. Un rapporteur d’angle fiable ou un gabarit dédié est préférable à une estimation à l’équerre, en particulier lorsque le plan n’autorise qu’une tolérance étroite. Mesurez à plusieurs endroits sur la largeur des barres omnibus larges. Si l’angle diffère sur la largeur, le problème ne se limite pas à une valeur de compensation ; il peut indiquer un contact d’outil inégal, une torsion du matériau, une matrice mal alignée ou la présence de matières étrangères sous la pièce.
Ajustez le programme par petites incréments délibérés. Une correction importante peut dépasser la cible et masquer la relation réelle entre l’angle commandé et l’angle fini. Une fois que le résultat satisfait aux exigences du plan, répétez le pliage sur des échantillons supplémentaires. La répétition confirme que le réglage est stable plutôt que fortuitement correct sur une seule pièce.
La géométrie de l’outillage fixe les limites d’un bon programme
La commande servo ne peut pas compenser un outillage inadapté. Le rayon du nez de poinçon et l’ouverture de la matrice déterminent le rayon intérieur et influencent la résistance du matériau à la déformation. Un rayon trop petit pour l’état du matériau augmente le risque de détérioration de surface ou de fissuration à l’extérieur du pli. Un rayon trop grand peut produire une forme finale différente de celle requise par l’installation et accroître l’incertitude concernant la récupération angulaire.
La matrice doit soutenir la barre omnibus uniformément. Un bord usé, un angle ébréché ou une face d’appui irrégulière peut laisser une marque et déplacer la ligne de pliage effective. L’outillage doit être propre, correctement orienté et entièrement fixé avant la réalisation des échantillons. Si une matrice est remplacée après l’approbation du programme, validez de nouveau l’angle ; des outillages nominalement similaires ne produisent pas toujours des résultats identiques.
La qualité de coupe est importante avant le début du pliage. Une bavure importante ou une extrémité déformée peut empêcher la barre omnibus de se positionner perpendiculairement contre une butée, notamment sur les ailes courtes. Lorsque la préparation des ébauches exige un composant de coupe de remplacement, le choix approprié est unematrice de coupe correctement adaptée, qui produit un bord net et répétable pour la section de barre omnibus spécifiée. L’objectif est un positionnement précis lors des opérations en aval, et non simplement une coupe visuellement soignée.
Utilisez la séquence de pliage pour préserver la précision
Pour une pièce comportant des plis rapprochés, choisissez une séquence qui laisse un dégagement suffisant pour la section formée et maintient la surface de référence accessible. Plier d’abord un petit retour peut rendre difficile le positionnement ultérieur de la section plus longue à plat contre la jauge. L’écart angulaire qui en résulte peut être attribué au retour élastique alors que la pièce était inclinée lors du second réglage.
Maintenez le sens de pliage constant lorsque le plan et la géométrie de la pièce le permettent. Les stocks de cuivre et d’aluminium peuvent présenter des contraintes résiduelles dues au laminage, au planage ou à des manipulations antérieures. Inverser l’orientation d’une pièce à l’autre introduit une variable inutile. Lorsqu’un travail exige des plis dans les deux sens, conservez des entrées validées distinctes au lieu de supposer une compensation identique en sens inverse.
La température du matériau mérite également une attention particulière. Les barres omnibus stockées dans une zone froide et traitées immédiatement peuvent ne pas se comporter exactement comme un stock stabilisé à la température de la zone de travail. C’est rarement la première cause à examiner, mais cela devient pertinent lorsqu’un programme éprouvé commence à dériver sans changement évident d’outillage ou de réglage.
Lorsqu’un programme auparavant stable commence à produire des plis ouverts
Inspectez d’abord la matrice et le poinçon réels plutôt que d’augmenter immédiatement le surpliage. Vérifiez la présence de fixations desserrées, l’usure des arêtes de formage, les surfaces de guidage endommagées, l’accumulation de particules de cuivre ou d’aluminium et une hauteur d’outil incorrecte. Confirmez que le programme sélectionné correspond à l’outillage installé et à l’épaisseur du matériau. Vérifiez ensuite que l’axe de pliage atteint systématiquement la position commandée et que les procédures de référencement ont été effectuées conformément aux exigences normales de réglage de la machine.
Comparez ensuite un nouvel échantillon avec une pièce antérieure approuvée. Ne vous limitez pas à l’angle : examinez le rayon intérieur, l’emplacement de la ligne de pliage, les marques de surface et si la barre repose à plat. Un rayon modifié ou une ligne de pliage déplacée indique un problème d’outillage ou de positionnement. Un pli net et correctement positionné qui s’ouvre uniformément indique plus directement l’état du matériau ou une valeur de surpliage qui ne correspond plus au stock.
Enregistrez le programme validé avec des identifiants clairs pour le matériau, l’épaisseur, la largeur, le jeu de matrices, le rayon de poinçon, l’angle cible et l’orientation du pliage. Cet enregistrement évite une erreur de production fréquente : appliquer une valeur de compensation provenant d’une barre omnibus visuellement similaire à une condition de formage différente. Le retour élastique devient maîtrisable lorsque chaque correction est liée aux conditions exactes qui l’ont produite.
Envoyez-nous un message
Contactez-nous
*Nous respectons votre confidentialité et toutes les informations sont protégées.
Service de première qualité et équipe après-vente professionnelle.