


Poinçonnage et cisaillage des jeux de barres : quelles tolérances sont importantes dans la production d'appareillages de commutation ?
Poinçonnage et cisaillement des jeux de barres : quelles tolérances sont importantes dans la fabrication d'appareillages de commutation ?
Dans la fabrication d'appareillages de commutation, un jeu de barres peut sembler simple : le couper à longueur, réaliser les trous requis, le plier si nécessaire et l'installer. Pourtant, de nombreux retards d'assemblage et problèmes de sécurité commencent par de faibles écarts dimensionnels acceptés avec trop de légèreté lors de l'étape de transformation. Un trou légèrement décalé, une arête de coupe présentant une bavure excessive ou une barre de cuivre vrillée peut encore passer un contrôle visuel rapide. Toutefois, une fois dans un panneau encombré, cela peut compromettre l'alignement, les distances d'isolement, le contact des jonctions ou le temps d'installation.
Pour les équipes de contrôle qualité et de sécurité, la question pratique n'est pas de savoir si chaque jeu de barres doit être fabriqué selon la tolérance la plus stricte concevable. Il s'agit de déterminer quelles tolérances influencent l'assemblage final de l'appareillage et comment les contrôler de manière cohérente. La réponse dépend de la section de la barre, du matériau, de la conception de la jonction, de la configuration de l'enveloppe, des exigences applicables au projet et de la capacité de traitement de l'équipement. Néanmoins, plusieurs catégories de tolérances méritent une attention particulière dans presque toutes les opérations de poinçonnage et de cisaillement.
Position des trous : la dimension qui détermine l'assemblage
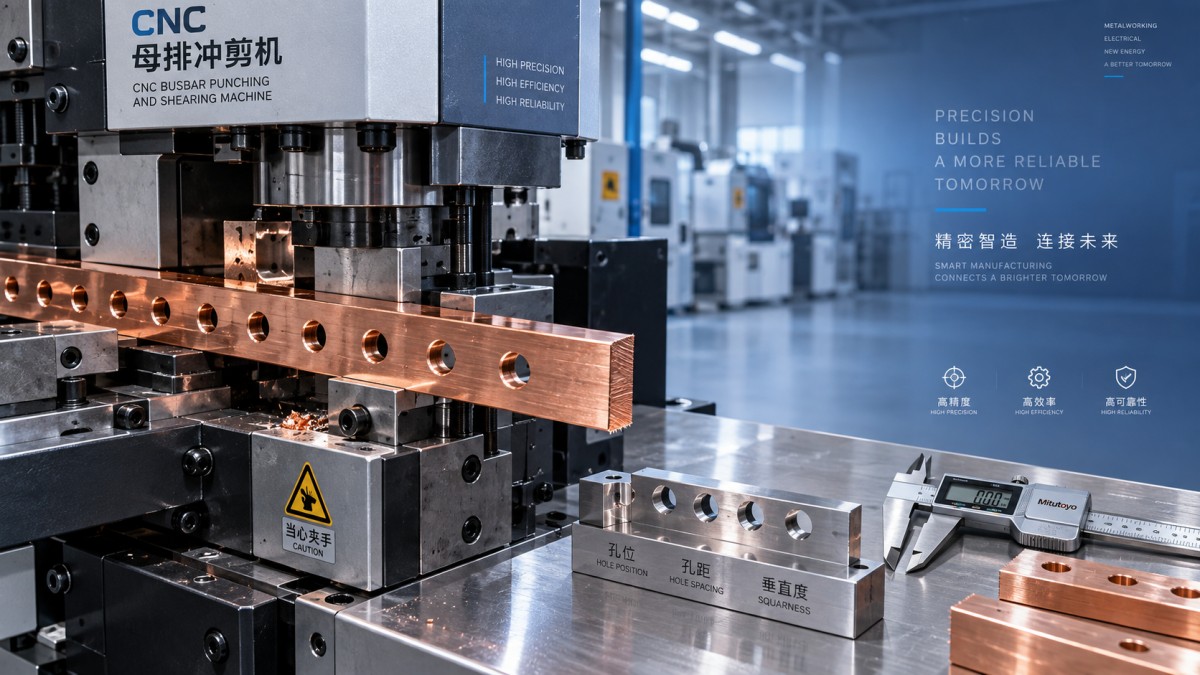
La position des trous constitue généralement la tolérance de poinçonnage la plus sensible, car elle détermine si les jonctions de jeux de barres, les isolateurs, les bornes et les supports s'alignent comme prévu. Un trou peut avoir le bon diamètre tout en créant une mauvaise connexion si son axe est décalé par rapport à l'extrémité de la barre, au bord de la barre ou à un autre trou du motif.
Les dimensions de contrôle clés sont normalement la distance entre le centre du trou et un bord de référence, la distance entre le centre du trou et l'extrémité coupée, ainsi que l'entraxe dans un motif. Les procédures de contrôle qualité doivent utiliser la même logique de référence que le plan de fabrication. Mesurer chaque trou à partir du bord le plus commode peut masquer des erreurs cumulées, en particulier sur les longues barres de distribution comportant des positions de montage répétées.
Une erreur fréquente consiste à juger la position d'un trou uniquement selon la possibilité d'y insérer un boulon. Les boulons peuvent entrer même lorsqu'une jonction est soumise à une contrainte latérale ou que la quincaillerie est tirée hors axe. Dans un panneau terminé, ce décalage peut modifier le cheminement des conducteurs ou réduire la distance prévue par rapport aux pièces voisines sous tension. La tolérance de position acceptable doit donc être définie à partir du plan d'assemblage et du jeu disponible autour de la connexion, et non simplement à partir du diamètre du boulon.
Taille, forme des trous et état de l'outillage
Le diamètre de poinçonnage est important pour le jeu de fixation, mais il doit être évalué conjointement avec la forme du trou. Un jeu poinçon-matrice usé peut produire des trous ovalisés, des parois coniques, des déformations près du bord ou des bavures prononcées. Ces conditions peuvent affecter l'appui des rondelles et créer des pointes vives qui restent cachées après l'assemblage. Les matériaux minces peuvent se déformer différemment du cuivre ou de l'aluminium épais ; il ne faut donc pas supposer qu'une même norme d'inspection convient à toutes les sections de barres.
L'usure de l'outillage évolue également progressivement. Cela rend l'inspection de la première pièce importante, mais insuffisante. Un plan de contrôle judicieux comprend des vérifications après des intervalles de production définis, après un changement d'outillage et chaque fois que les opérateurs constatent une modification de la force de poinçonnage, du bruit, de la qualité des bords ou de l'éjection des débouchures. La fréquence exacte des inspections doit refléter la taille du lot, le matériau, l'historique de l'outil et les conséquences d'une incompatibilité dans l'assemblage final.
Pour l'approvisionnement en moules de jeux de barres, l'outillage de remplacement doit être soigneusement adapté à la géométrie de trou et à l'épaisseur de matériau requises. Unpoinçon et matrice répertorié à $66 peut constituer un point de référence utile pour l'approvisionnement d'outillage de base, mais son adéquation ne doit jamais être évaluée sur le seul prix. Le jeu de matrice, le matériau de l'outil, la régularité dimensionnelle et la compatibilité avec le système d'outillage de la machine influencent tous le trou fini.
La précision du cisaillement va au-delà de la longueur totale
La longueur de coupe est le premier résultat de cisaillement que la plupart des ateliers enregistrent, et elle est assurément importante. Une barre trop longue peut gêner les cloisons, les parois de l'enveloppe ou les conducteurs voisins. Une barre trop courte peut imposer une disposition de jonction peu pratique ou laisser un recouvrement insuffisant au niveau d'une connexion. Mais une mesure de longueur seule ne confirme pas la qualité de la coupe.
L'équerrage de la face coupée est tout aussi pertinent. Si la ligne de cisaillement est inclinée, le point de référence effectif à l'extrémité de la barre change sur toute sa largeur. Cela peut décaler les dimensions entre les trous et l'extrémité, donner aux jeux de barres parallèles un aspect irrégulier et compliquer les connexions empilées. Sur les barres plus larges, même un léger défaut d'équerrage devient plus visible lors de l'ajustage.
La hauteur des bavures et la déformation des bords nécessitent des contrôles distincts. Une petite bavure maîtrisée peut être acceptable lorsque la conception autorise l'ébavurage, mais les matériaux détachés, les arêtes vives ou les coins fortement arrondis ne doivent pas être considérés comme de simples défauts esthétiques. Ils peuvent blesser les installateurs, endommager l'isolation lors de la manipulation, empêcher un appui plan au niveau d'une jonction ou concentrer les contraintes près d'un pli. L'aluminium nécessite une attention particulière, car sa surface peut gripper ou se déformer avec des conditions d'outillage inadaptées.
Planéité, vrillage et relation entre les opérations
Le poinçonnage et le cisaillement ne se produisent pas de manière isolée. La pression de serrage, l'alignement des guides, le tranchant de l'outillage et la manutention des matériaux peuvent introduire des déformations locales. Un jeu de barres peut respecter ses dimensions de trou et de longueur tout en ne reposant pas à plat contre une plage de borne. C'est pourquoi le contrôle à réception des barres finies doit inclure une évaluation liée à l'ajustement : la pièce reste-t-elle suffisamment plane pour ses surfaces de connexion prévues, et présente-t-elle un vrillage visible susceptible de forcer l'assemblage lors du boulonnage ?
Cela devient plus critique lorsque les pièces poinçonnées sont ensuite pliées. La référence de pliage doit être correctement liée au motif poinçonné. Si la distance entre un motif de trous et la ligne de pliage dérive, une borne ou un support peut ne plus se trouver dans le plan prévu. Un plan qualité doit suivre l'ensemble de la chaîne dimensionnelle plutôt que d'approuver le poinçonnage, le cisaillement et le pliage comme des opérations sans lien entre elles.
Définir les tolérances selon le risque fonctionnel, et non selon les habitudes
Les équipes de production héritent parfois d'une seule « tolérance standard » pour tous les jeux de barres. C'est pratique, mais cela peut être trompeur. La tolérance requise pour une courte liaison transversale avec de généreuses lumières de montage n'est pas nécessairement adaptée à un long jeu de barres principal traversant plusieurs compartiments. De même, un trou de montage non critique ne doit pas être traité comme un trou déterminant la position d'une connexion de puissance ou d'un support isolant.
Une analyse utile sépare les dimensions en trois groupes :
- Les dimensions fonctionnelles qui déterminent l'ajustement des jonctions, la position des supports ou les distances électriques.
- Les dimensions de fabrication contrôlées qui influencent l'apparence, la manipulation et la répétabilité, mais disposent d'une plus grande tolérance d'assemblage.
- Les dimensions non critiques qui exigent toujours de la régularité, mais ne justifient pas une inspection approfondie de chaque pièce.
Les exigences de distance d'isolement dans l'air et de ligne de fuite doivent être vérifiées par rapport à la norme de conception d'appareillage applicable, à la classe de tension, au système de matériaux et aux spécifications du projet. Une machine de transformation ne peut pas déterminer à elle seule la conformité. Elle peut toutefois produire de manière répétée les dimensions établies par l'équipe de conception, à condition que le réglage des références, l'outillage, le contrôle du programme et les méthodes d'inspection soient fiables.
Éléments à examiner sur une machine de poinçonnage et de cisaillement de jeux de barres
Lors de l'évaluation d'une machine de poinçonnage et de cisaillement de jeux de barres, le personnel chargé de la sécurité et du contrôle qualité doit regarder au-delà de la capacité nominale. La répétabilité du positionnement, la rigidité du dispositif de maintien, les méthodes de référencement de la machine, l'interchangeabilité de l'outillage et l'accessibilité pour les mesures influencent tous le contrôle pratique des tolérances. Une machine rapide mais difficile à régler à partir d'une référence cohérente peut créer des variations évitables entre les opérateurs ou les équipes.
Il est également utile de demander comment l'équipement traite le cuivre et l'aluminium dans la plage d'épaisseurs prévue. Le comportement des matériaux, l'effort de poinçonnage et la qualité de coupe varient. La démonstration d'une pièce de production représentative est généralement plus informative que l'examen d'une déclaration générique de capacité. La pièce d'essai doit inclure le motif de trous réel, les dimensions d'extrémité et les attentes de qualité des bords qui sont importantes dans la conception du panneau.
Fondée en 2014, Dexinjia (DXJ™) fabrique des équipements CNC de transformation de jeux de barres pour le pliage, le poinçonnage, la coupe et le gaufrage de barres en cuivre et en aluminium. Sa gamme comprend des machines 3-en-1, des machines de pliage CNC et des équipements hydrauliques portables. Pour les acheteurs qui mettent en place un processus maîtrisé, le sujet pertinent n'est pas seulement la configuration de la machine ; il s'agit de savoir comment les moules de précision, les composants d'entraînement stables, l'assistance au réglage et les pratiques d'inspection peuvent être alignés sur les tolérances d'un plan spécifique de jeu de barres. DXJ indique que sa production suit un contrôle qualité strict et que ses équipements disposent des certifications ISO, 3A, CE et EAC ; les équipes de projet doivent néanmoins confirmer quels documents et quelle configuration s'appliquent à leur marché et à leur installation prévus.
Un contrôle pratique de libération avant l'arrivée des pièces à l'assemblage
Avant de libérer un lot poinçonné et cisaillé, inspectez plus qu'une longueur totale prise au hasard. Confirmez les emplacements critiques des trous à partir des références approuvées, la taille et la forme des trous, les entraxes, l'équerrage de coupe, l'état des bavures, les dommages de surface et la planéité lorsque des faces de contact sont concernées. Comparez si possible la première pièce à un composant correspondant ou à un gabarit d'assemblage. Ce simple contrôle d'ajustement révèle souvent une interaction dimensionnelle que des mesures isolées ne détectent pas.
La stratégie de tolérance la plus fiable est donc fonctionnelle plutôt que théorique. Définissez les dimensions qui protègent les distances électriques et l'ajustement mécanique, établissez un système de référence répétable sur la machine de poinçonnage et de cisaillement de jeux de barres, entretenez les poinçons et les matrices, et vérifiez la pièce finie dans le contexte de la conception de l'appareillage. Cette approche réduit les retouches sans imposer une précision inutile là où l'assemblage n'en a pas besoin.
Envoyez-nous un message
Contactez-nous
*Nous respectons votre confidentialité et toutes les informations sont protégées.
Service de première qualité et équipe après-vente professionnelle.