


Points de contrôle qualité pour le poinçonnage, la découpe et le pliage sur une seule machine
Une machine combinant le poinçonnage, la coupe et le pliage peut réduire les temps de manutention, mais elle concentre également plusieurs risques de défauts en un seul processus. Une pièce qui satisfait à un contrôle de poinçonnage individuel peut néanmoins être non conforme après le pliage, car la position du trou s’est décalée par rapport au repère, une bavure a fissuré la zone de pliage ou l’angle de pliage a modifié le dégagement électrique requis. Pour les inspecteurs qualité et les responsables sécurité, le plan de contrôle doit donc évaluer la barre omnibus finie, et non trois opérations isolées.
Pour une machine CNC de traitement de barres omnibus 3 en 1, les principaux points de contrôle sont l’état du matériau et la maîtrise du repère avant l’usinage, les relations dimensionnelles entre les trous, les bords coupés et les pliages pendant la production, ainsi que les protections de la machine et l’état de l’outillage tout au long du poste. La stabilité des résultats dépend autant de la rigueur de la mise en place et de la maintenance des outils que de la précision du programme CNC.
Commencer par le matériau et le repère de référence
Avant leur entrée dans la machine, les barres omnibus en cuivre et en aluminium doivent être identifiées selon leur nuance, leur largeur, leur épaisseur, leur état métallurgique et l’état de leur surface. Ces propriétés influent sur l’effort de poinçonnage, la formation des bavures, la déformation à la coupe et le rayon de pliage réalisable. Considérer comme interchangeables des matériaux de mêmes dimensions nominales peut entraîner des résultats irréguliers, en particulier lorsqu’un programme de pliage a été établi pour un état métallurgique donné, puis que la production utilise un lot plus dur ou plus tendre.
La surface mérite également une attention particulière. L’oxydation, les rayures, les débris incrustés ou les résidus de film de protection peuvent nuire au serrage et laisser des marques problématiques sur les panneaux visibles ou les joints électriques à fort contact. Pour les barres omnibus revêtues ou plaquées, le plan de contrôle doit préciser, avant le début de la production, si les dommages au revêtement sont acceptables autour des trous, sur les faces coupées et dans les zones de pliage.
Le choix du repère constitue le point de contrôle suivant. Les motifs de trous et les emplacements de pliage doivent être mesurés à partir d’un bord ou d’une extrémité physique défini, plutôt qu’à partir de la première caractéristique usinée. Sinon, une variation de longueur de coupe au début du processus peut décaler toutes les caractéristiques réalisées en aval. Les opérateurs doivent vérifier que le matériau est bien en appui contre la butée appropriée et que l’origine programmée correspond au repère du plan, notamment après un changement de largeur ou d’épaisseur de barre omnibus, ou une modification de la configuration du montage.
Contrôler le poinçonnage comme une caractéristique fonctionnelle
Les trous poinçonnés sont souvent évalués uniquement en fonction de leur diamètre et de leur aspect visuel. Cela ne suffit pas pour les barres omnibus qui doivent s’aligner sur des bornes, des isolateurs, des ouvertures de panneau ou du matériel d’assemblage. La position des trous, l’entraxe, la distance au bord et la relation de chaque trou avec la future ligne de pliage doivent toutes être assorties de limites d’acceptation définies.
Un contrôle pratique de la première pièce doit vérifier la totalité du motif de trous par rapport au plan avant la poursuite du lot. Lorsque plusieurs diamètres de trous ou des lumières sont présents, vérifiez que le poinçon et la matrice appropriés ont été installés, et pas seulement qu’un trou se trouve à l’emplacement attendu. Un outillage d’apparence similaire peut produire un défaut qui restera indétecté jusqu’à l’assemblage.
La maîtrise des bavures est tout aussi importante. Des bavures excessives peuvent gêner les surfaces de contact, créer des risques de coupure, endommager l’isolation ou amorcer des fissures lorsque le trou se trouve près d’un pli. Contrôlez les faces d’entrée et de sortie du poinçon. Une face d’entrée d’aspect propre ne garantit pas que la face de sortie soit acceptable.
- Contrôler le diamètre des trous ou la largeur des lumières à l’aide de calibres adaptés ou d’instruments de mesure étalonnés.
- Mesurer la position des trous à partir du repère approuvé et vérifier la distance au bord.
- Examiner la hauteur des bavures, le roulage, les déformations et les bords partiellement cisaillés.
- Vérifier que les trous proches des pliages respectent le dégagement spécifié par rapport à la ligne de pliage.
- Consigner les résultats du contrôle de la première pièce après tout changement d’outil, de programme ou de matériau.
L’usure de l’outil se manifeste souvent avant la défaillance complète du poinçon. Une augmentation des bavures, des parois de trous irrégulières, un bruit de fonctionnement plus élevé, une déformation du matériau ou un recours accru à l’ébavurage manuel sont autant de signes avant-coureurs utiles. Poursuivre la production après l’apparition de ces symptômes peut éviter une interruption de réglage, mais risque d’entraîner ensuite un problème plus important de tri et de retouche.
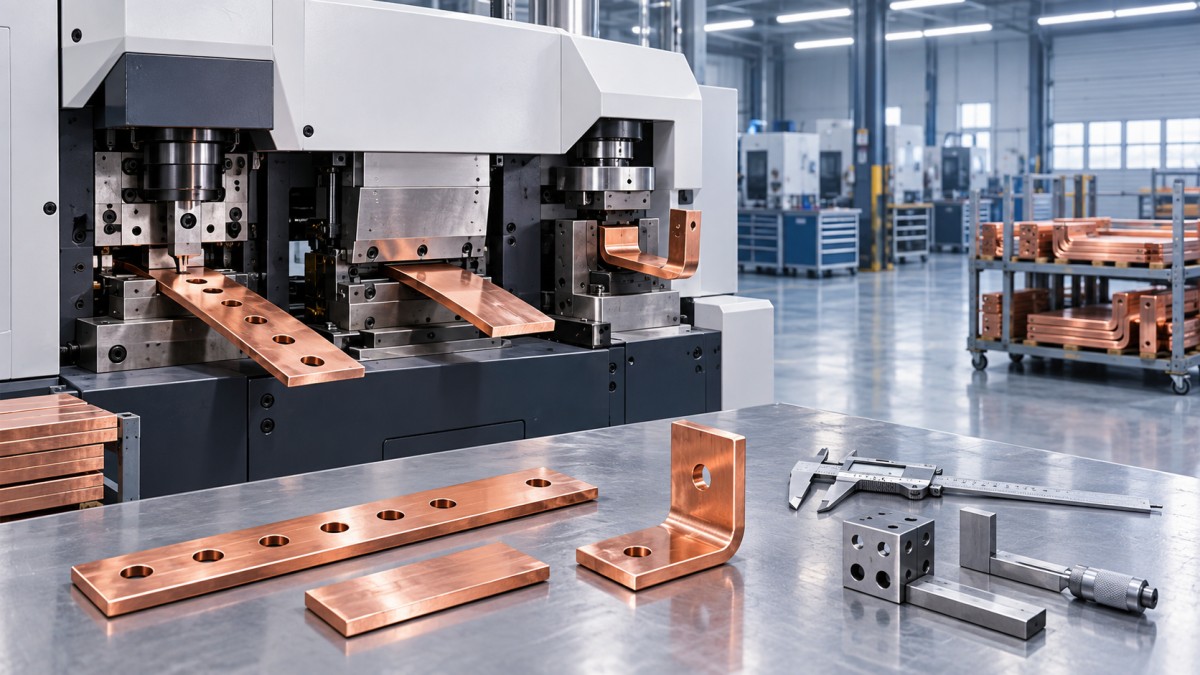
La qualité de coupe influe sur l’assemblage et la sécurité
La coupe est parfois considérée comme le poste présentant le moins de risques, car la longueur est facile à mesurer. En pratique, l’équerrage de la face coupée et l’état du bord peuvent être aussi déterminants que la longueur nominale. Une extrémité qui n’est pas d’équerre peut empêcher la barre omnibus de reposer à plat contre une borne ou réduire la surface de contact prévue. Un bord fortement ébavuré présente un risque direct lors de la manipulation et peut endommager les gaines, les matériaux thermorétractables ou l’isolation adjacente pendant l’installation.
Contrôlez la longueur de coupe à partir du même repère que celui utilisé sur le plan de la pièce. Vérifiez également la torsion, la déformation locale et la déformation des extrémités. Ces points sont particulièrement importants pour les sections étroites, les pièces longues et les barres omnibus en aluminium, pour lesquelles la manutention et le serrage peuvent influer sur la planéité.
La norme d’acceptation doit distinguer un léger état de bord pouvant être maîtrisé des bavures nécessitant une finition secondaire. Si un ébavurage est nécessaire, il doit s’agir d’un processus défini assorti d’une exigence de contrôle claire. Un limage manuel non maîtrisé peut modifier les dimensions, arrondir des angles fonctionnels et entraîner des états de surface différents selon les opérateurs.
Vérifier le pliage en tenant compte des caractéristiques réalisées en amont
L’angle de pliage, à lui seul, ne permet pas de déterminer si la barre omnibus est utilisable. L’inspecteur doit évaluer l’angle, le rayon intérieur de pliage, la longueur des ailes, la planéité et la position des caractéristiques poinçonnées après le formage. La géométrie finale détermine si la pièce s’intégrera dans son enveloppe sans forçage, sans solliciter les bornes et sans compromettre les distances d’isolement requises.
Le retour élastique varie selon les propriétés du matériau, son épaisseur, le sens de pliage et l’état de l’outillage. La valeur de compensation CNC doit donc être validée chaque fois que la spécification du matériau change ou qu’un nouvel ensemble d’outillage est introduit. Un programme précédemment approuvé ne garantit pas durablement la conformité lorsque ces paramètres ont changé.
Examinez attentivement la face extérieure du pli pour repérer les fissures, le blanchiment, les rayures profondes ou les dommages au placage. Le cuivre et l’aluminium peuvent réagir différemment à une même configuration de pliage. Un rayon de pliage acceptable pour un état donné du matériau peut être trop serré pour un autre. Lorsque le plan définit un rayon minimal, la configuration de production doit être vérifiée directement par rapport à cette exigence, plutôt que de se fier à une appréciation visuelle.
Contrôler l’état de la machine, pas seulement celui des pièces
Le contrôle des pièces permet de détecter les défauts ; les vérifications de l’état de la machine contribuent à éviter qu’ils se répètent. Avant la production et à intervalles définis, vérifiez l’état du poinçon et de la matrice, celui de la lame de coupe, l’alignement de la matrice de pliage, le fonctionnement des dispositifs de serrage, la lubrification le cas échéant, ainsi que l’intégrité des butées et des surfaces de positionnement. Des fixations desserrées, des guides usés ou des matrices endommagées peuvent provoquer une dérive dimensionnelle progressive, difficile à déceler par de simples contrôles visuels occasionnels.
Les dispositifs de sécurité doivent faire partie de la même routine. Les protecteurs, les verrouillages, les arrêts d’urgence, les commandes au pied, les raccordements hydrauliques et l’ordre dans la zone de travail doivent être vérifiés avant l’utilisation. Le poinçonnage et la coupe produisent des chutes tranchantes, tandis que le pliage crée des zones de pincement et emmagasine une force mécanique ou hydraulique. Un plan qualité qui incite les opérateurs à introduire la main dans une zone en fonctionnement pour dégager des chutes constitue également une défaillance en matière de sécurité.
Les enregistrements de production doivent relier le lot de pièces au lot de matériau, à la révision du programme, à l’outillage utilisé, au résultat du contrôle de la première pièce, aux contrôles en cours de production et à tout réglage effectué. Il n’est pas nécessaire que cela devienne une charge administrative excessive. Ces enregistrements permettent de distinguer un défaut isolé d’une dérive du processus et d’éviter qu’une modification non approuvée des paramètres ne devienne la nouvelle norme.
Dans la fabrication de transformateurs, le contrôle des barres omnibus doit également rester distinct des critères d’acceptation du bobinage des enroulements. Des équipements tels que la bobineuse automatique pour bobines toroïdales DXJ-RX800 assurent la précision du bobinage et le contrôle de la tension, tandis que le traitement des barres omnibus nécessite ses propres contrôles dimensionnels, de qualité des bords et de formage. Le maintien de critères distincts facilite le traçage des problèmes d’assemblage final jusqu’au processus approprié.
Le contrôle le plus efficace porte sur la pièce finie et tient compte de sa fonction lors de l’installation : sera-t-elle correctement positionnée, assurera-t-elle une connexion électrique fiable, maintiendra-t-elle les distances requises et pourra-t-elle être manipulée en toute sécurité ? Lorsque le poinçonnage, la coupe et le pliage sont évalués comme une géométrie intégrée, les inspecteurs peuvent détecter les défauts qui échappent souvent aux contrôles isolés de chaque poste.
Envoyez-nous un message
Contactez-nous
*Nous respectons votre confidentialité et toutes les informations sont protégées.
Service de première qualité et équipe après-vente professionnelle.