


Réduire les chutes de cuivre grâce à une machine de poinçonnage et de cisaillement de barres omnibus
Les chutes de cuivre sont rarement causées par une seule défaillance majeure. Elles s'accumulent plus souvent à cause de courtes découpes, de trous positionnés à quelques millimètres du bon emplacement, de bavures entraînant le rejet d'une pièce ou de dispositions obligeant un opérateur à retailler le matériau deux fois. Dans un processus de fabrication d'armoires de distribution ou de transformateurs, ces pertes deviennent coûteuses, car le cuivre est à la fois un matériau de grande valeur et un intrant de production fréquent.
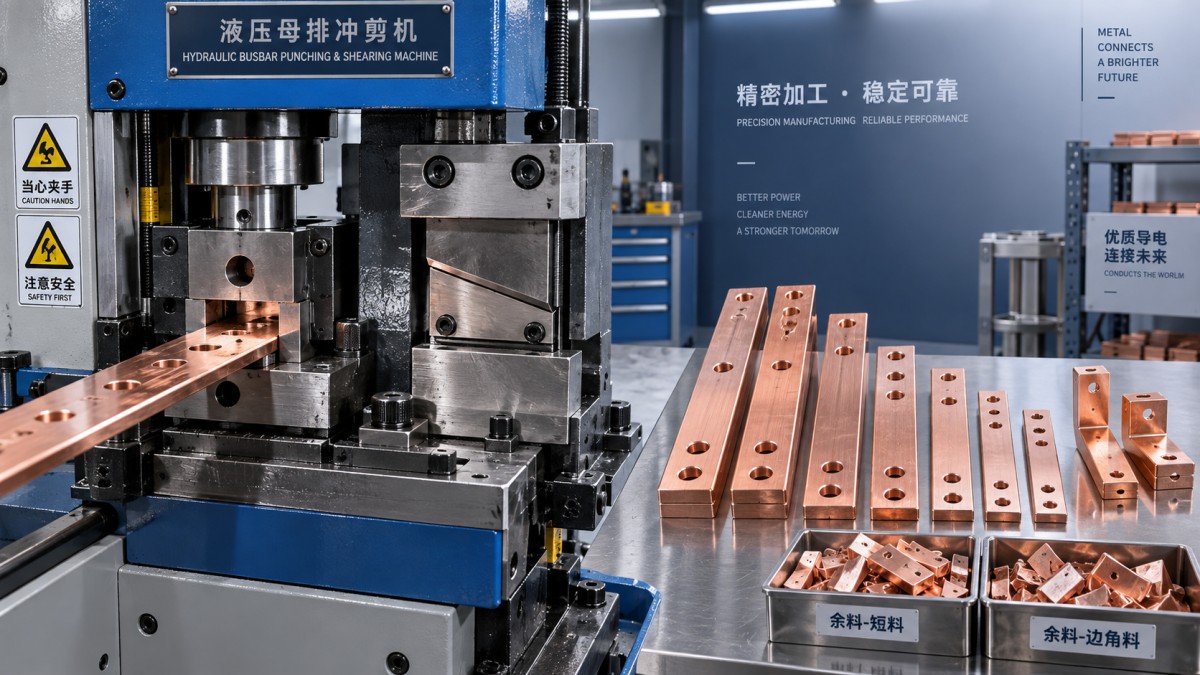
Une machine de poinçonnage et de cisaillement de jeux de barres correctement sélectionnée réduit les chutes en contrôlant la séquence, du marquage au poinçonnage et à la découpe. L'approche pratique est simple : établir une disposition de pièce reproductible, poinçonner les caractéristiques à partir de bords de référence fiables, couper uniquement après vérification des trous critiques, et entretenir les matrices ainsi que les outils de coupe qui déterminent la qualité des bords. L'équipement améliore la régularité, mais les plus grandes économies de matière proviennent de l'association entre la précision de la machine et une préparation rigoureuse du travail.
Où commencent généralement les pertes de cuivre
Les chutes sont souvent attribuées à l'opération de découpe, car c'est à ce stade que les pertes sont les plus visibles. Pourtant, la cause profonde peut survenir plus tôt. Une ébauche de jeu de barres peut être coupée à la bonne longueur et devenir tout de même inutilisable si le motif de trous est décalé, si une surlongueur de pliage a été omise ou si la mauvaise matrice de poinçonnage a été installée. Une fois les trous ou les plis réalisés, les possibilités de récupération sont limitées ; le cuivre peut être recyclable, mais il n'a plus la valeur d'un conducteur fini.
Plusieurs situations récurrentes méritent une attention particulière :
- Longueurs de coupe non planifiées : Les opérateurs coupent des pièces individuelles dans une barre de stock sans tenir compte de la pièce suivante du travail. La longueur restante peut être trop courte pour l'exigence suivante.
- Sélection incohérente des références : Mesurer un trou depuis le bord gauche et un autre depuis un trou déjà poinçonné crée une erreur cumulative, en particulier sur les barres longues.
- Correction tardive : Couper avant de vérifier le motif de trous peut transformer un problème de positionnement corrigeable en pièce rejetée.
- Outillage usé ou mal assorti : Des lames de cisaille émoussées, des matrices de poinçonnage endommagées ou un jeu poinçon-matrice incorrect peuvent laisser des bavures importantes, des trous déformés ou des bords déformés.
- Plans sans surcotes de procédé : Une dimension finale n'est pas toujours identique à la longueur de l'ébauche initiale lorsqu'un pliage ou des jeux d'extrémité sont nécessaires.
La manière la plus utile d'évaluer les pertes consiste à distinguer les restes inévitables des rejets évitables. Une bande étroite restant après l'imbrication des pièces peut être inévitable. Une barre de cuivre entière rejetée parce que le premier trou a été référencé depuis le mauvais bord relève d'un problème de contrôle du processus.
Planifier le matériau avant le démarrage de la machine
Avant qu'un opérateur ne charge le cuivre sur la surface de travail, examinez la commande comme un ensemble de pièces plutôt que comme une série de coupes indépendantes. Classez les jeux de barres selon leur largeur, leur épaisseur et la longueur finale requise. Organisez ensuite les longueurs de coupe issues d'une même dimension de stock afin de considérer d'abord les pièces les plus longues et d'affecter, si possible, les pièces courtes aux chutes utilisables. Cela ne nécessite pas de logiciel complexe pour chaque travail ; même une liste de coupe claire peut empêcher les opérateurs de transformer des restes adaptés en courtes chutes aléatoires.
La liste de coupe doit indiquer plus que la longueur. Incluez la dimension du matériau, la quantité, le bord de référence, les emplacements des trous, les emplacements des plis, ainsi que l'indication précisant si une dimension est mesurée avant ou après formage. Lorsque des pièces identiques sont requises, identifiez une première pièce approuvée et gardez-la disponible pour comparaison pendant la production.
Pour les pièces qui seront pliées, établissez la séquence de formage avant de couper un lot important. La longueur d'ébauche requise dépend de la géométrie du pli, de l'outillage et de l'épaisseur du matériau. Produire une petite pièce d'essai coûte souvent moins cher que de découvrir, après des dizaines de coupes, que le jeu de barres formé ne respecte pas la dimension d'installation. Cela est particulièrement important lorsque les jeux à l'intérieur d'une armoire sont réduits ou que plusieurs barres doivent s'aligner sur des bornes fixes.
Utiliser une référence stable pour la précision du poinçonnage
Le positionnement des trous est une source majeure de chutes cachées, car un trou mal positionné peut compromettre la connexion électrique, la distance d'isolement ou l'alignement lors de l'assemblage. Marquer chaque emplacement au mètre ruban peut convenir à un travail occasionnel, mais cela introduit des variations entre les opérateurs et ralentit la production répétitive. Une butée fixe, un guide ou un bord de référence clairement défini fournit au processus un point de départ reproductible.
Mesurez tous les trous associés depuis la même référence lorsque le plan le permet. Par exemple, un groupe de trous de borne doit normalement être positionné depuis une extrémité ou un côté de la barre, plutôt qu'en chaînant les mesures de trou en trou. Cette approche évite que de petits écarts de mesure ne s'accumulent sur la pièce.
Avant de traiter un lot de production, vérifiez quatre points sur la première pièce :
- Confirmez que la largeur et l'épaisseur du cuivre correspondent à l'outil sélectionné et aux capacités de la machine.
- Vérifiez le diamètre de poinçonnage par rapport au plan et à la visserie ou au matériel de borne prévu.
- Mesurez l'entraxe depuis la référence sélectionnée, et non seulement la position visuelle du trou.
- Inspectez les deux faces afin de détecter toute bavure excessive, déformation ou signe indiquant que le jeu de matrice est inadapté.
L'inspection de la première pièce doit avoir lieu avant le poinçonnage des ébauches restantes. Cette courte pause protège une quantité de matériau beaucoup plus importante. Elle donne également à l'équipe de production l'occasion d'identifier des dimensions ambiguës sur le plan, un mauvais choix de poinçon ou des réglages de butée ayant bougé lors du changement de série.
La qualité de coupe détermine si une pièce reste utilisable
Une coupe nette ne relève pas uniquement de l'apparence. Une extrémité coupée rugueuse ou déformée peut nécessiter un ébavurage, réduire la qualité d'ajustement ou créer une arête vive exigeant une manipulation supplémentaire. Lorsque les dommages sont graves, la pièce peut devoir être raccourcie, ce qui peut la rendre inutilisable. Le cuivre est relativement tendre, mais les barres épaisses ou larges imposent tout de même une charge importante au système de coupe.
Entretenez les composants de coupe selon leur état réel plutôt que d'attendre une défaillance évidente. Vérifiez la présence de bords ébréchés, d'une usure irrégulière, de fixations desserrées et de problèmes d'alignement. Une machine qui commence à produire une coupe inclinée, un arrondi prononcé ou une bavure sensiblement plus importante doit être contrôlée avant que le problème ne se répète sur une commande de production complète.
Le support du matériau est également important. Un long jeu de barres qui s'affaisse ou se tord pendant la coupe peut se déplacer contre la butée. Soutenez la pièce afin qu'elle reste plane et perpendiculaire à la ligne de coupe. Ne comptez pas sur la pression manuelle pour compenser une installation instable ; elle est irrégulière et peut entraîner des problèmes de qualité comme de sécurité.
Adapter la capacité au travail réellement traité
Acheter une capacité de tonnage supérieure au nécessaire ne réduit pas automatiquement les chutes. La question la plus pertinente est de savoir si la machine peut traiter les dimensions de cuivre prévues avec une commande stable, un outillage adapté et un flux de travail compatible avec l'environnement de production. Une machine portable peut convenir lorsque les pièces d'armoire sont traitées en petits lots, que le travail doit passer d'un poste à l'autre ou que le cuivre et les composants métalliques associés sont manipulés dans la même zone.
Par exemple, la machine hydraulique portable pour jeux de barres DXJ-200A combine les fonctions de coupe, de pliage et de poinçonnage et est spécifiée pour des barres en cuivre et en aluminium jusqu'à 200 mm de large et de 3 à 12 mm d'épaisseur. Sa capacité de poinçonnage couvre Φ6 à Φ20.5, avec des matrices standard indiquées en Φ7, Φ9, Φ10.5, Φ13.8, Φ17.5 et Φ20.5. Ces dimensions doivent être vérifiées par rapport aux plans réels des jeux de barres et aux exigences de fixation avant toute décision d'achat.
Ses capacités hydrauliques indiquées sont de 20T pour la coupe, 20T pour le pliage et 35T pour le poinçonnage. Ces valeurs aident à indiquer la plage de traitement prévue de la machine, mais elles ne doivent pas remplacer la confirmation de la nuance exacte du matériau, de l'épaisseur, de l'état de l'outillage et de l'opération. L'avantage pratique d'une unité combinée est que la coupe, le poinçonnage et le pliage peuvent être effectués dans le cadre d'une seule approche de réglage contrôlée, réduisant les transferts au cours desquels l'orientation de la pièce ou les références de mesure peuvent être perdues.
Organiser la séquence pour protéger le travail le plus précieux
Dans de nombreux travaux, l'ordre privilégié consiste à poinçonner les caractéristiques critiques lorsque la barre est encore suffisamment longue pour s'appuyer fermement contre une butée, à inspecter ces caractéristiques, puis à effectuer la coupe finale. Cela laisse davantage de possibilités si l'emplacement d'un trou doit être corrigé avant l'établissement de la longueur finale. Toutefois, la bonne séquence dépend de la forme de la pièce. Les pièces courtes peuvent être difficiles à maintenir en sécurité avant le poinçonnage, tandis que certaines configurations de pliage exigent une coupe préalable. L'essentiel n'est pas un ordre universel, mais la définition de cet ordre sur la fiche de travail et son maintien constant.
Lorsqu'une pièce comporte à la fois des trous et des plis, déterminez si les trous sont cotés depuis l'ébauche non pliée ou depuis le bord formé final. Confondre ces deux références crée une erreur fréquente et coûteuse. Marquez clairement la référence et utilisez un échantillon pour vérifier que le pli ne déplace pas un trou de connexion hors de sa position d'assemblage prévue.
Maîtriser les petites pertes qui deviennent habituelles
La réduction des chutes dépend également de ce qui se passe entre les travaux. Séparez les restes de cuivre utilisables selon leur largeur et leur épaisseur, étiquetez leurs longueurs réelles et évitez qu'ils soient mélangés à du matériau non identifié. Un râtelier de restes bien organisé permet d'utiliser des pièces adaptées pour des liaisons courtes, des cavaliers ou des barres d'armoire compactes sans devoir en deviner les dimensions.
Consignez les raisons de rejet dans des catégories simples telles que longueur incorrecte, emplacement de trou incorrect, bavure, erreur de pliage ou dommage de surface. L'objectif n'est pas la paperasse pour elle-même. Après plusieurs cycles de production, les catégories récurrentes révèlent si le problème principal concerne la disposition de coupe, l'interprétation des plans, l'état de l'outillage ou le réglage de l'opérateur. Ces informations sont plus utiles pour améliorer l'utilisation des matériaux que de considérer tout le cuivre mis au rebut comme une perte inévitable.
Une machine de poinçonnage et de cisaillement de jeux de barres devient la plus efficace lorsqu'elle fait partie d'une méthode de production maîtrisée : longueurs de coupe planifiées, une référence fiable, vérification de la première pièce, outils entretenus et ordre de traitement documenté. Ces pratiques réduisent les chutes évitables tout en aidant les jeux de barres en cuivre finis à arriver à l'assemblage avec des bords plus nets, des motifs de trous corrects et moins d'ajustements de dernière minute.
Envoyez-nous un message
Contactez-nous
*Nous respectons votre confidentialité et toutes les informations sont protégées.
Service de première qualité et équipe après-vente professionnelle.