


Plieuses CNC servo pour barres de cuivre : paramètres clés
Une cintreuse de barres omnibus CNC servo doit être choisie en fonction de la gamme réelle de barres en cuivre et de la géométrie de pliage, et non uniquement de la tonnage nominale. Une machine qui semble suffisamment puissante peut néanmoins produire des angles irréguliers, des marques de surface ou une répétabilité instable si son outillage, son système de positionnement et son support de matériau ne correspondent pas aux pièces fabriquées. Dans la production de tableaux électriques et d'appareillages de commutation, ces petites erreurs peuvent entraîner des retards d'assemblage sur tout un lot.
Commencez par une liste claire des pièces : nuance de cuivre, largeur, épaisseur, sens de pliage à plat ou sur chant, rayon intérieur minimal de pliage, nombre de plis par pièce et tolérance angulaire requise. Ces informations sont plus utiles qu'une demande générale de « cintreuse CNC haute précision », car elles permettent aux fournisseurs d'adapter la plage de travail et la configuration de l'outillage de la machine à l'application.
Adapter la capacité de la machine à la pièce réelle la plus exigeante
Les barres omnibus en cuivre sont souvent usinées dans plusieurs dimensions, mais la décision d'achat doit se fonder sur la pièce la plus exigeante qui sera produite régulièrement. Il s'agit généralement de la barre la plus large et la plus épaisse, du plus petit rayon de pliage requis ou d'un composant présentant des plis proches d'un trou ou d'un bord existant.
Vérifiez que la largeur et l'épaisseur maximales indiquées correspondent à une condition de fonctionnement combinée. Une machine peut accepter séparément une barre large et une barre épaisse, alors que sa capacité admissible est inférieure lorsque les deux dimensions sont réunies. Identifiez également si la capacité annoncée s'applique au pliage à plat, au pliage sur chant ou aux deux. Ces opérations sollicitent différemment le matériau et l'outillage.
Ne sélectionnez pas une capacité sans marge. La dureté du cuivre, l'état de surface et le rayon de pliage réel peuvent modifier la résistance au formage. Une réserve de capacité modérée aide le système servo à maintenir le contrôle et réduit les contraintes sur les outils et les composants mécaniques pendant la production courante.
La commande servo doit améliorer la répétabilité, et non simplement ajouter une étiquette
La valeur d'une cintreuse de barres omnibus CNC servo réside dans sa capacité à contrôler de manière constante le mouvement du coulisseau et le positionnement des pièces d'une pièce à l'autre. Cela est particulièrement utile lorsqu'un ordre de fabrication comprend des angles répétés, plusieurs positions de pliage ou de faibles tolérances dimensionnelles qui influencent l'assemblage final.
Demandez comment la commande gère le retour élastique. Le cuivre ne conserve pas exactement l'angle auquel l'outil s'arrête ; il se redresse légèrement après relâchement de la pression. Son importance dépend de l'épaisseur du matériau, du rayon de pliage et de l'état du matériau. Un système CNC pratique permet à l'opérateur de saisir la compensation de pliage, d'enregistrer des programmes éprouvés et d'effectuer des corrections contrôlées sans réinitialiser à plusieurs reprises l'ensemble du travail.
Le stockage des programmes est important lorsque les mêmes modèles de tableaux reviennent par lots. Toutefois, une grande bibliothèque de programmes a une valeur limitée si les opérateurs ne peuvent pas identifier rapidement la bonne pièce, confirmer l'outil sélectionné et vérifier la première pièce. L'interface doit prendre en charge le flux de travail habituel de l'atelier, y compris la saisie des dimensions, le réglage des angles et des alarmes claires lorsqu'un mouvement programmé dépasse les limites de la machine.
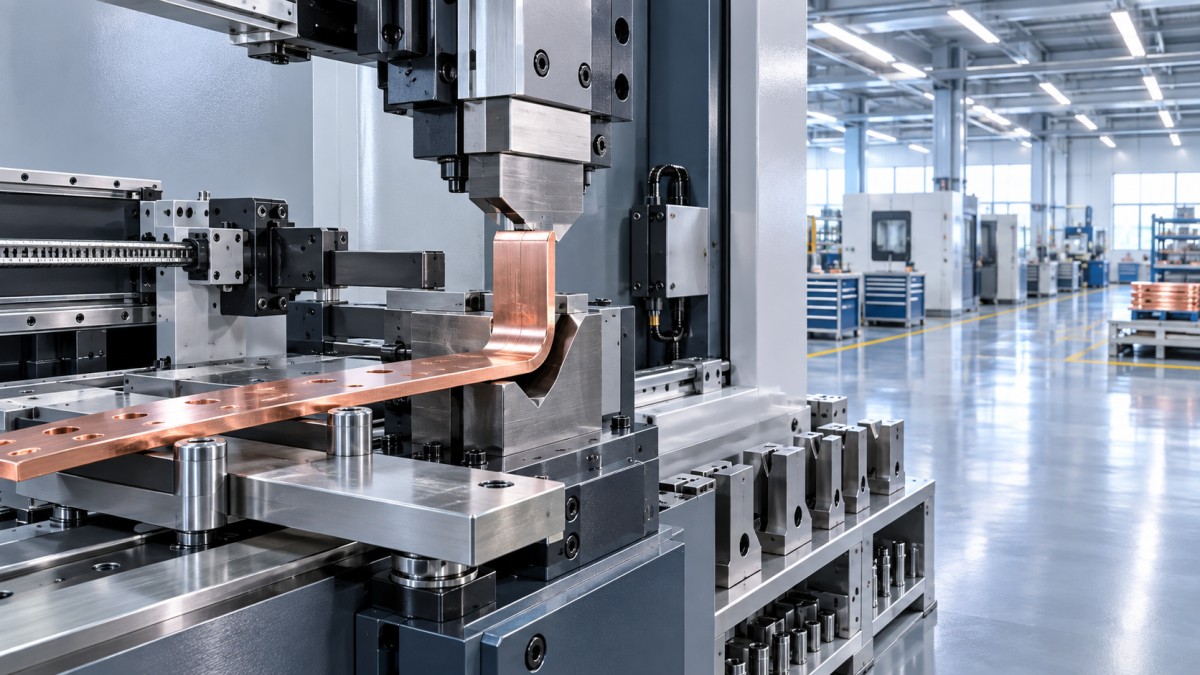
L'outillage et le support font souvent la différence entre un bon pli et une opération de reprise
L'outillage doit être évalué en même temps que la machine, et non considéré comme un accessoire à décider ultérieurement. Le rayon du poinçon, l'ouverture de la matrice, l'alignement de l'outillage et la surface de contact influencent tous l'aspect et la stabilité dimensionnelle des plis du cuivre. Des outils mal adaptés peuvent laisser des marques, déformer l'extérieur du pli ou créer un rayon non conforme au plan d'installation.
Pour les pièces présentant des ailes courtes, des plis décalés, des formes en U ou des plis près de trous poinçonnés, demandez un examen d'échantillon sur la base des plans réels. La question n'est pas seulement de savoir si la machine peut créer l'angle. Elle doit créer l'angle sans interférence de l'outillage, perte de référence de positionnement ou déformation inacceptable autour de la zone de pliage.
Les barres omnibus longues ou larges nécessitent également un support de matériau adéquat. Si la barre est autorisée à fléchir ou à tourner pendant son positionnement, la butée arrière CNC peut être précise tandis que l'emplacement réel du pli ne l'est pas. Les acheteurs doivent inspecter la table de travail, les supports latéraux, la configuration des guides et la capacité de l'opérateur à maintenir et référencer en toute sécurité les pièces de grande taille.
Tenir compte de l'état du matériau avant de mettre en cause la cintreuse
Certains problèmes de pliage commencent en amont. Les barres de cuivre et d'aluminium peuvent arriver avec une courbure résiduelle, une torsion ou une planéité irrégulière dues à la manutention, au stockage ou à une découpe antérieure. L'introduction d'une barre courbée dans un processus de pliage de précision rend le positionnement répétable plus difficile et peut affecter l'angle apparent après formage.
Lorsque les matériaux entrants présentent régulièrement cet état, le nivelage doit être considéré comme faisant partie du processus de fabrication. Pour les barres jusqu'à 160 mm de large et 12 mm d'épaisseur, lamachine de redressage et de nivelage de barres omnibus en cuivre DXJ-160 est conçue pour niveler le cuivre et l'aluminium avant le poinçonnage, le cisaillage et le pliage. Elle est pertinente pour la production d'armoires de commande électrique, où un matériau plus plat aide à établir une référence stable avant que la barre omnibus n'atteigne la cintreuse CNC.
Cela n'est pas nécessaire pour toutes les opérations. Les ateliers utilisant des matériaux prédécoupés courts et constamment plats peuvent ne pas avoir besoin d'une étape de nivelage dédiée. Cela devient plus pertinent lorsque des barres longues sont traitées dans des conditions de stockage de type bobine, lorsque la rectitude du matériau varie d'une livraison à l'autre ou lorsque des erreurs de position récurrentes ne peuvent pas être expliquées par l'outillage et la programmation.
Évaluer le temps de cycle comme une opération complète
Une course rapide du coulisseau ne signifie pas automatiquement une production plus rapide. Le débit total comprend le chargement, le positionnement, les changements d'outils, le pliage, le déchargement, l'inspection et la correction des pièces rejetées. Une machine dotée d'un mouvement fiable de la butée arrière et d'une configuration simple peut fournir une meilleure production exploitable qu'une unité plus rapide nécessitant des réglages manuels fréquents.
Demandez aux fournisseurs de décrire le cycle complet pour une pièce représentative : comment la barre est référencée, si l'opérateur la retourne entre les plis, comment le programme prévoit différents outils et comment l'approbation de la première pièce est effectuée. Pour une gamme de produits variée et de faible volume, une configuration rapide et un outillage flexible peuvent être plus précieux qu'une vitesse automatique maximale. Pour les lots répétitifs, les programmes enregistrés, un positionnement stable et une compensation angulaire prévisible ont davantage d'importance.
La fiabilité dépend de l'ensemble de l'organisation d'approvisionnement
L'approvisionnement doit évaluer la machine comme un équipement de production pouvant être entretenu. Confirmez les exigences d'alimentation électrique, l'espace d'installation, l'accès pour la maintenance, la disponibilité des pièces d'usure et le processus d'obtention d'une assistance technique. Le remplacement de l'outillage, le dépannage électrique et l'assistance du contrôleur peuvent compter davantage au fil du temps qu'une faible différence de prix initial de la machine.
Les fabricants qui fournissent à la fois des équipements de pliage et des équipements associés de poinçonnage, de découpe et de préparation des matériaux peuvent également être utiles lorsque l'objectif est un flux de travail coordonné pour les barres omnibus. Dexinjia produit des équipements CNC de traitement de barres omnibus pour les applications en cuivre et en aluminium et propose des solutions de traitement standard et personnalisées, ce qui peut simplifier les échanges lorsque le pliage n'est qu'une étape de la ligne requise.
Utiliser un examen de pièce échantillon avant de passer la commande
Le contrôle final le plus efficace consiste à soumettre un petit ensemble de plans représentatifs plutôt qu'une simple spécification maximale du matériau. Incluez la pièce avec la barre la plus épaisse, le plus petit rayon de pliage, l'aile la plus courte, la séquence la plus complexe et tout pli proche d'un trou. Demandez au fournisseur d'identifier l'outillage proposé, la séquence de pliage, la méthode de référence et toute géométrie nécessitant une manipulation spéciale.
Une cintreuse de barres omnibus CNC servo bien choisie est celle qui produit de manière répétée les pièces requises avec un temps de configuration maîtrisable et une voie d'assistance claire. La capacité constitue le point de départ ; l'outillage, le positionnement, l'état du matériau et l'adéquation du processus déterminent si l'investissement fonctionne efficacement dans l'atelier.
Envoyez-nous un message
Contactez-nous
*Nous respectons votre confidentialité et toutes les informations sont protégées.
Service de première qualité et équipe après-vente professionnelle.