


Pliage CNC servo ou hydraulique : quel système de jeux de barres convient à votre production ?
Choisir entre le cintrage CNC servo et le cintrage hydraulique ne revient pas vraiment à déterminer quelle technologie est « meilleure ». Il s’agit de savoir où les variations, le temps de travail et les retouches interviennent actuellement dans votre activité de transformation de jeux de barres. Une unité hydraulique compacte peut être un choix judicieux pour des travaux occasionnels sur des armoires électriques. Une cintreuse de jeux de barres CNC servo devient beaucoup plus facile à justifier lorsque les mêmes pièces doivent être produites de manière répétée, que les tolérances doivent rester constantes d’une équipe à l’autre et que la planification de la production dépasse le cadre de la fabrication ponctuelle.
Pour les fabricants qui transforment des jeux de barres en cuivre ou en aluminium, la décision influence bien plus que la vitesse de cintrage. Elle affecte la manière dont les travaux sont programmés, la rapidité avec laquelle les opérateurs peuvent passer d’une conception à une autre, la réception par l’assemblage en aval de pièces dans la bonne orientation, ainsi que la capacité disponible lorsque le volume des commandes augmente de façon inattendue.
Le cintrage hydraulique conserve une place pratique
Les équipements de cintrage hydraulique conviennent souvent aux ateliers ayant des besoins variés et de faibles volumes. Ils sont couramment choisis par les services de maintenance, les fabricants de tableaux électriques traitant des projets sur mesure et les petites structures où les dimensions des jeux de barres changent fréquemment, mais où les quantités répétées restent limitées. L’équipement est généralement simple : positionner la barre, sélectionner l’outillage, aligner le point de cintrage et appliquer la force hydraulique.
Cette simplicité est précieuse. Un opérateur qualifié peut effectuer rapidement des ajustements lorsqu’un plan est modifié ou lorsqu’une installation sur site révèle un problème de dégagement imprévu. Les machines portables de transformation hydraulique des jeux de barres sont également utiles lorsque le matériau doit être traité à proximité de la zone d’installation plutôt que transporté vers une ligne de production dédiée.
Le compromis apparaît lorsque la répétition des pièces augmente. Le marquage, le positionnement et l’alignement visuel manuels peuvent introduire de petites différences d’une pièce à l’autre. Ces différences peuvent être acceptables pour une courte série. Elles deviennent coûteuses lorsqu’une équipe d’assemblage d’armoires doit forcer l’ajustement de plusieurs jeux de barres, corriger les relations entre les trous et les plis, ou trier des pièces qui se ressemblent mais ne sont pas interchangeables.
Les systèmes hydrauliques doivent donc être évalués avec honnêteté. Ils ne sont pas automatiquement imprécis, mais leur régularité en conditions réelles dépend fortement de l’état de l’outillage, des pratiques de l’opérateur, du retour élastique du matériau et de la rigueur du processus de réglage.
Là où la CNC servo modifie l’équation de production
Une cintreuse de jeux de barres CNC servo est conçue pour la répétabilité. Au lieu de dépendre du traçage et du positionnement manuel de chaque pli, l’opérateur travaille à partir de coordonnées programmées, de séquences de cintrage, d’angles et de paramètres de matériau. Une fois le programme vérifié, la machine peut reproduire la même géométrie avec une dépendance bien moindre au jugement individuel de l’opérateur.
Cela est particulièrement important dans la production d’appareillages de commutation, de systèmes de distribution électrique, d’armoires de commande, de transformateurs et d’équipements électriques, où un jeu de barres est rarement une pièce isolée. Ses plis, décalages, trous poinçonnés et relations de montage doivent correspondre aux autres composants. Un pli même légèrement mal positionné peut créer des problèmes ultérieurs, en particulier dans les assemblages compacts où les distances d’isolement et les points de raccordement laissent peu de marge d’ajustement.
La commande servo offre également aux équipes de production un rythme plus prévisible. L’avantage ne réside pas simplement dans la rapidité de déplacement de la machine. Les mouvements programmés réduisent les arrêts évitables : revérifier les dimensions, trouver le bon repère, confirmer le sens du pli ou refaire une pièce après une erreur de séquence. Dans une usine à production diversifiée, ces petites interruptions peuvent prendre plus de temps que la course de cintrage elle-même.
La véritable comparaison : le profil de production, pas seulement le prix de la machine
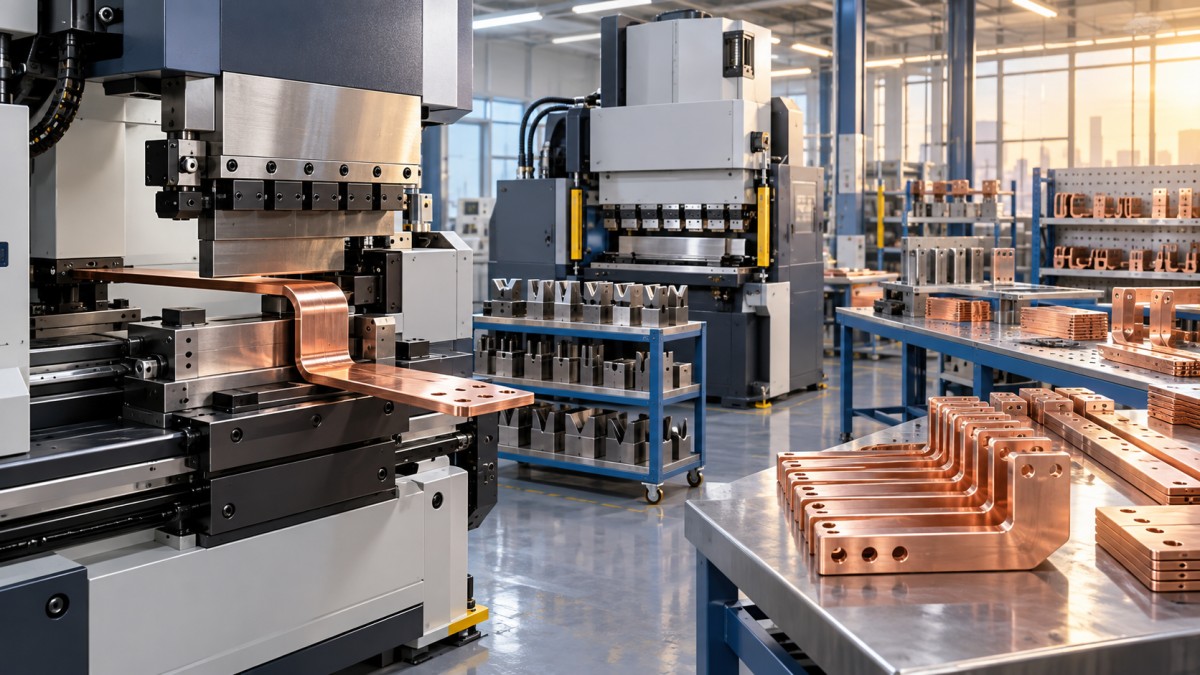
L’erreur d’achat courante consiste à comparer uniquement le coût initial de l’équipement. Un calcul plus utile prend en compte l’ensemble du processus : interprétation des plans, temps de réglage, validation de la première pièce, retouches, rebuts de matière et nombre de personnes nécessaires pour maintenir une production stable. Si une opération fabrique dix jeux de barres uniques cette semaine et dix autres différents la semaine suivante, un équipement hydraulique peut rester parfaitement approprié. Si elle produit des centaines de barres de connexion similaires pour des projets récurrents, l’argument en faveur de la CNC, fondé sur la main-d’œuvre et la régularité, devient plus convaincant.
L’état du matériau peut déterminer si la précision CNC apporte de la valeur
Même une cintreuse bien programmée ne peut pas compenser entièrement un mauvais état du matériau entrant. Les barres de cuivre et d’aluminium peuvent arriver avec une courbure, des contraintes résiduelles ou une planéité irrégulière dues à la manutention et au stockage. Si la barre ne s’appuie pas de manière constante contre les surfaces de positionnement, la position et l’angle de pli peuvent devenir moins prévisibles. Cela est particulièrement pertinent lorsque le poinçonnage, le cisaillement et le cintrage sont combinés dans une même séquence.
Pour les opérations travaillant avec des matériaux jusqu’à 160 mm de large et de 3–12 mm d’épaisseur, une étape de planage dédiée peut mériter d’être envisagée avant un usinage de plus haute précision. LaMachine de redressage et de planage de jeux de barres en cuivre DXJ-160 est destinée à planer les jeux de barres en cuivre et en aluminium avant le poinçonnage, le cisaillement et le cintrage. Sa planéité annoncée ne dépasse pas 1 mm/m, avec une vitesse de planage de 6500 mm/min. En pratique, l’objectif n’est pas d’ajouter une machine supplémentaire pour elle-même ; il s’agit d’empêcher que la courbure du matériau ne devienne un problème de qualité récurrent en aval.
C’est un domaine dans lequel les acheteurs devraient demander aux fournisseurs d’aborder l’ensemble du flux matière, et pas seulement le poste de cintrage. Une ligne de jeux de barres n’est aussi régulière que l’état de la barre qui y entre, la qualité des matrices et la méthode utilisée pour vérifier la première pièce finie.
Les questions qui distinguent un bon investissement d’une spécification impressionnante
Avant de sélectionner un équipement, examinez l’historique réel des travaux plutôt que de vous fier à un chiffre moyen de tonnage mensuel. Le nombre de plis par pièce, le nombre de commandes répétées, les largeurs et épaisseurs des matériaux ainsi que la fréquence des modifications d’ingénierie sont plus révélateurs. Un faible volume de matériau peut tout de même justifier la CNC si chaque pièce comporte plusieurs plis et présente un coût élevé en cas d’erreur d’assemblage. À l’inverse, un volume de matériau élevé n’exige pas automatiquement la CNC si la production consiste principalement en longueurs simples coupées droites.
Il est également judicieux de préciser si la programmation sera assurée par le personnel de production, le personnel d’ingénierie ou les deux. L’équipement CNC réduit le travail de positionnement manuel, mais il ne supprime pas la nécessité de disposer de plans fiables, de former les opérateurs, d’inspecter l’outillage et de prévoir une compensation de pliage spécifique au matériau. Le cuivre et l’aluminium ne se comportent pas de manière identique, et un programme validé pour une épaisseur ne doit pas être présumé adapté à une autre sans vérification du résultat.
La capacité du fournisseur compte également après l’achat. Dexinjia, fondée en 2014, fabrique des équipements CNC de transformation de jeux de barres couvrant le cintrage, le poinçonnage, la coupe et le gaufrage, ainsi que des solutions 3-en-1 et hydrauliques portables. Pour un acheteur, la valeur pratique d’un fournisseur proposant à la fois des gammes de produits CNC et hydrauliques est que la discussion peut commencer par l’exigence du processus plutôt que d’orienter chaque projet vers une seule catégorie de machine. L’assistance technique, la qualité de l’outillage, les possibilités de personnalisation et l’accès au service après-vente méritent le même examen attentif que les spécifications principales.
Choisissez le système adapté aux trois prochaines années
Le cintrage hydraulique reste une solution compétente et économique pour les travaux de jeux de barres flexibles et de plus faible volume. Il constitue souvent le meilleur choix lorsque la portabilité, la simplicité d’utilisation et l’adaptation manuelle rapide l’emportent sur le besoin de répétition programmée.
Une cintreuse de jeux de barres CNC servo est généralement l’option la plus solide lorsque les pièces récurrentes, la précision d’ajustement à l’assemblage, la régularité de la main-d’œuvre et la planification de la production deviennent des préoccupations quotidiennes. N’achetez pas une CNC simplement parce que l’automatisation semble moderne. Achetez-la lorsque la répétabilité est devenue un besoin de production mesurable — et assurez-vous que la préparation des matériaux, l’outillage, les programmes et le processus des opérateurs sont prêts à la prendre en charge.
Envoyez-nous un message
Contactez-nous
*Nous respectons votre confidentialité et toutes les informations sont protégées.
Service de première qualité et équipe après-vente professionnelle.