


Liste de contrôle de maintenance de l’outillage pour un poinçonnage et un cisaillage fiables des jeux de barres
Un trou net et une coupe d’équerre peuvent rendre le reste d’un assemblage de jeux de barres beaucoup plus simple. Lorsque le poinçonnage laisse des bavures, que le cisaillement crée un bord rugueux ou que les trous se décalent légèrement, le problème commence souvent bien avant que la pièce finie n’arrive à l’inspection. Dans de nombreux cas, la cause réside dans l’état de l’outillage.
Une machine de poinçonnage et de cisaillement de jeux de barres fonctionne sous une force considérable, en particulier lors de l’usinage de cuivre ou d’aluminium épais. Les poinçons, matrices, lames, guides et raccordements hydrauliques nécessitent tous une attention régulière. Une routine de maintenance rigoureuse préserve la précision des pièces, réduit les rebuts et aide les opérateurs à éviter l’arrêt frustrant d’une machine au milieu d’une série de production.
Cette liste de contrôle est conçue pour une utilisation pratique dans les ateliers de fabrication de tableaux électriques, les usines d’armoires de distribution et les environnements de fabrication de transformateurs. Elle se concentre sur les composants qui influencent le plus directement la qualité des trous, la qualité de coupe et la sécurité des opérations quotidiennes.
Commencez chaque poste par un contrôle rapide de l’outillage
Une inspection quotidienne n’a pas besoin d’être compliquée, mais elle doit être systématique. Avant d’usiner la première barre de cuivre ou d’aluminium, retirez la poussière, les copeaux métalliques et les résidus de la zone de travail. De petits morceaux de rebut coincés sous un jeu de barres peuvent affecter le positionnement ; les copeaux autour de l’ouverture de la matrice peuvent également marquer le matériau ou empêcher la course complète du poinçon.
Contrôlez visuellement l’ensemble poinçon-matrice. Recherchez les arêtes de coupe ébréchées, l’aplatissement autour de la pointe du poinçon, les fissures, la rouille ou une zone brillante et polie indiquant un contact irrégulier. Un bon poinçon pénètre proprement dans le matériau. S’il commence à déchirer plutôt qu’à cisailler, le trou obtenu peut présenter une bavure importante ou un contour irrégulier.
- Confirmez que le diamètre de poinçon correct et la matrice correspondante sont installés.
- Assurez-vous que les boulons de retenue, porte-matrices et brides sont parfaitement serrés.
- Vérifiez que la surface de support du jeu de barres est propre et plane.
- Inspectez la pédale de commande et la réactivité des commandes avant de commencer le travail en série.
- Écoutez tout bruit hydraulique, toute vibration ou tout retour retardé inhabituel.
Il est facile d’ignorer un léger changement de bruit ou de sensation lorsque la production est intense. Pourtant, ces premiers signes indiquent souvent un outillage desserré, une lubrification insuffisante, des problèmes de pression hydraulique ou l’usure naissante d’un composant.
Maintenez les poinçons et matrices appariés, centrés et affûtés
L’alignement de l’outillage est la base d’un poinçonnage fiable. Lorsqu’un poinçon n’est pas centré au-dessus de sa matrice, il subit des charges latérales pendant la course. Cela peut endommager l’arête du poinçon, déformer le trou, accélérer l’usure de la matrice et, dans les cas graves, provoquer la rupture du poinçon.
Une fois la machine arrêtée et la pression relâchée conformément à la procédure d’utilisation, inspectez l’alignement en approchant lentement le poinçon de la matrice sans matériau en place. Le poinçon doit entrer au centre sans frotter contre le bord de la matrice. Si ce n’est pas le cas, arrêtez-vous et corrigez le réglage plutôt que d’essayer de compenser en déplaçant manuellement le jeu de barres pendant la production.
L’outillage doit également être sélectionné en fonction du matériau et des spécifications du travail. Le cuivre est plus tendre mais peut produire des résidus collants ; l’aluminium peut provoquer du grippage ou adhérer aux surfaces des outils. Nettoyez le poinçon et la matrice après une série, en particulier lors de l’usinage de l’aluminium, et utilisez un lubrifiant adapté au matériau et aux recommandations du fabricant de l’outillage. Un excès de lubrifiant attire les débris, tandis qu’une quantité insuffisante augmente les frottements et la chaleur.
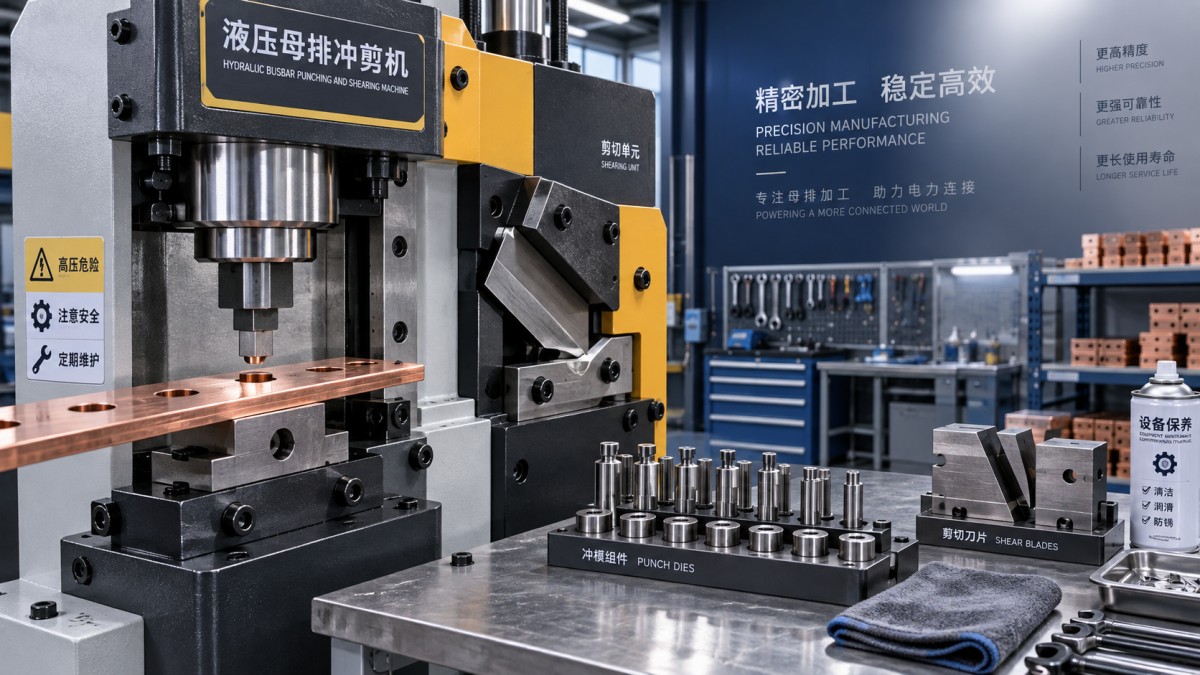
L’affûtage n’est pas une simple opération de maintenance esthétique. Les arêtes de poinçon émoussées exigent davantage de force et laissent des bavures plus importantes. De même, l’ouverture d’une matrice usée peut perdre son action de cisaillement nette. Tenez un registre de l’utilisation des outils, de l’épaisseur des matériaux et de la qualité visible de finition. Cela permet de prendre les décisions de remplacement ou d’affûtage sur la base de conditions réelles plutôt que d’estimations.
Ne considérez pas les lames de cisaillement comme des pièces « à régler et oublier »
Les lames de cisaillement ne sont souvent mises en cause que lorsqu’une coupe devient visiblement mauvaise, mais leur état affecte bien plus que l’apparence. Une lame usée ou mal réglée peut provoquer un bord incliné, une déformation excessive, un entraînement du matériau ou une bavure nécessitant une finition manuelle avant l’assemblage.
Inspectez à la fois l’arête de coupe et la zone de montage de la lame. Une lame affûtée mais mal assise ne produira pas un résultat fiable. Vérifiez l’accumulation de fragments métalliques derrière la lame, les fixations desserrées et les signes d’usure inégale sur toute la longueur de coupe. Si un côté s’use plus rapidement que l’autre, examinez le support du jeu de barres, le jeu de lame et l’alignement de l’alimentation du matériau.
Pour les travaux répétitifs, examinez plusieurs pièces au début, au milieu et à la fin de la série. Cette habitude simple aide à distinguer une erreur de réglage ponctuelle d’un problème progressif d’outillage. Un bord net tout au long de la série est généralement un meilleur indicateur de l’état de la machine qu’un seul échantillon acceptable.
Surveillez les performances hydrauliques parallèlement à l’état des outils
Tous les défauts de poinçonnage ou de cisaillement ne proviennent pas de l’outillage lui-même. Dans une machine hydraulique, une pression instable ou un mouvement lent du vérin peut modifier la manière dont la force est transmise au poinçon, à la cintreuse ou au coupeur. Si la machine hésite, perd de la puissance sous charge ou ne revient pas en position de manière fluide, inspectez le système hydraulique avant de poursuivre.
Contrôlez le niveau et l’état de l’huile hydraulique aux intervalles indiqués dans le manuel de la machine. Recherchez les fuites au niveau des flexibles, raccords, vérins et vannes. Gardez la zone de travail suffisamment propre pour que toute fuite récente soit facile à repérer. Une huile foncée, une contamination ou la présence d’air dans le système peuvent affecter la répétabilité et accroître l’usure des composants internes.
Les machines équipées d’un manomètre intégré facilitent la surveillance quotidienne. Par exemple, lacintreuse hydraulique de jeux de barres DXJ-150 combine les fonctions de poinçonnage, de coupe et de pliage, et comprend un manomètre pour une observation en temps réel. Sa capacité de poinçonnage est de 31T, tandis que sa capacité de coupe atteint 15T. Cette capacité n’est utile que lorsque le poinçon, la matrice, le coupeur et le circuit hydraulique sont entretenus comme un système de travail plutôt que comme des pièces distinctes.
Une routine pratique hebdomadaire et mensuelle
Les contrôles quotidiens permettent de détecter les problèmes évidents. La maintenance hebdomadaire et mensuelle prévient la dégradation progressive que les opérateurs peuvent ne pas remarquer avant que les taux de rebut n’augmentent.
Chaque semaine
- Nettoyez soigneusement les postes d’outillage, porte-matrices, guides et zones de collecte des copeaux.
- Inspectez les poinçons et matrices sous un bon éclairage afin de détecter les petites fissures, les dommages aux arêtes et le grippage.
- Vérifiez les fixations de l’outillage, des protections, des poignées et des supports de travail.
- Lubrifiez les points mobiles approuvés sans contaminer la surface de contact du matériau.
- Testez l’arrêt d’urgence, la pédale de commande et le mouvement de retour normal.
Chaque mois
- Examinez les flexibles hydrauliques, connecteurs, joints et l’état de l’huile.
- Vérifiez l’alignement poinçon-matrice et le bon positionnement de la lame de coupe.
- Inspectez les câbles électriques, fiches et connexions du moteur afin de détecter les dommages ou le desserrage.
- Vérifiez les roulettes ou le matériel de positionnement de la machine si l’unité est mobile.
- Mettez à jour le registre de l’outillage avec les remplacements, les dates d’affûtage et les problèmes de qualité récurrents.
Un registre de l’outillage peut sembler inutile pour un petit atelier, mais il devient rapidement précieux lorsque plusieurs opérateurs utilisent la même machine de poinçonnage et de cisaillement de jeux de barres. Il assure la continuité entre les postes et évite qu’un outil usé soit réinstallé à plusieurs reprises parce que personne ne connaît son historique.
Symptômes courants et leur signification habituelle
Bavures importantes autour des trous : Commencez par vérifier l’affûtage du poinçon, l’usure de la matrice, l’alignement et le support correct du matériau. Ne supposez pas qu’une pression plus élevée résoudra le problème ; une force excessive peut aggraver les dommages aux outils.
Trous ovales, déformés ou décalés : Inspectez le centrage poinçon-matrice, le serrage et le positionnement du jeu de barres. Un outillage desserré ou une pièce non soutenue peut permettre un déplacement pendant la course du poinçon.
Coupes de cisaillement rugueuses ou inclinées : Examinez l’état de la lame, le jeu de lame, le serrage du montage et la rectitude de l’alimentation du matériau. Un lit de support sale peut également incliner suffisamment la barre pour affecter le bord.
Ruptures fréquentes de poinçons : Examinez immédiatement l’alignement. Confirmez que les dimensions du poinçon et de la matrice sont correctement appariées et que l’épaisseur du matériau reste dans les limites de capacité de la machine et de l’outillage. N’utilisez jamais un poinçon endommagé simplement parce qu’il semble encore fonctionner.
Fonctionnement lent ou irrégulier : Vérifiez l’huile hydraulique, les fuites, les vannes, l’alimentation électrique et le comportement de la pression. Le problème peut ne pas être visible au poste d’outillage, mais poursuivre l’utilisation peut imposer des contraintes inutiles aux poinçons et aux matrices.
Protégez les outils lorsqu’ils ne sont pas utilisés
Le stockage de l’outillage est plus important que ne le pensent de nombreux opérateurs. Gardez les poinçons et matrices au sec, étiquetés selon leur dimension et protégés des chocs. Évitez de les jeter dans un tiroir ouvert où les arêtes peuvent s’entrechoquer. Une légère couche d’huile de protection peut aider à prévenir la corrosion pendant le stockage, à condition d’être retirée ou maîtrisée avant utilisation.
Pour les équipements prenant en charge des dimensions de matrices standard et personnalisées, organisez chaque ensemble de façon à ce que le poinçon, la matrice et le matériel associé restent ensemble. Cela réduit les erreurs de réglage et fait gagner du temps lorsqu’un travail habituel revient. Le modèle DXJ-150, par exemple, peut être fourni avec des matrices de poinçonnage standard de 7 mm à 20.5 mm, tandis que des dimensions de moules personnalisées peuvent être spécifiées pour différentes exigences de production.
La maintenance fait partie de la qualité des pièces finies
Un usinage fiable des jeux de barres ne s’obtient pas par la force seule. Il repose sur un outillage propre, un alignement correct, des performances hydrauliques stables et des opérateurs qui réagissent rapidement lorsque la qualité des coupes ou des trous évolue. Une courte inspection avant chaque poste est bien moins perturbante que le remplacement d’outils cassés ou le tri ultérieur d’un lot de pièces imprécises.
Affichez la liste de contrôle près de la machine, formez chaque opérateur à reconnaître les signes d’alerte et considérez les bavures ou les coupes irrégulières comme des retours utiles. Avec cette routine en place, les opérations de poinçonnage et de cisaillement deviennent plus prévisibles, plus sûres et plus faciles à gérer, qu’il s’agisse de quelques barres de cuivre sur mesure ou d’une production continue de composants de jeux de barres en aluminium.
Envoyez-nous un message
Contactez-nous
*Nous respectons votre confidentialité et toutes les informations sont protégées.
Service de première qualité et équipe après-vente professionnelle.