


Coût total de possession d’une machine de découpe de jeux de barres pour les petites séries
Pour les fabricants de petites séries, le prix d’achat d’une machine de coupe de barres omnibus ne représente que la partie la plus visible de l’investissement. Les coûts les plus importants apparaissent après l’installation : le temps consacré aux changements de réglage, les pertes de matière dues aux coupes imprécises, les arrêts imprévus, le remplacement des outils, la dépendance à l’égard de l’opérateur, la consommation électrique et les retards causés par l’incapacité de la machine à traiter une nouvelle dimension de barre omnibus ou à répondre à une nouvelle exigence de fabrication. Une machine moins chère peut rapidement devenir coûteuse si elle perturbe le flux de travail de l’atelier.
Cette question est particulièrement importante dans la fabrication de tableaux électriques, les appareillages de commutation, les transformateurs et la distribution électrique, où les commandes varient souvent en quantité, en dimensions des conducteurs, en motifs de perçage et en délais de livraison. Les petites séries justifient rarement une ligne de production optimisée pour une seule pièce répétitive. Elles nécessitent un équipement flexible, capable de fournir des résultats nets et uniformes sans transformer chaque nouvelle commande en une longue opération de réglage.
Pourquoi le prix d’achat ne suffit pas à comparer les machines
Lorsqu’elles comparent des machines de coupe de barres omnibus, les équipes d’approvisionnement mettent souvent les devis côte à côte et se concentrent sur l’écart de prix initial. C’est compréhensible, mais cela peut masquer les différences de fonctionnement qui déterminent le coût réel sur plusieurs années. Une machine dont le prix d’achat est légèrement supérieur peut être plus facile à aligner, nécessiter moins de réglages, utiliser des composants plus durables et réduire le besoin de retouches manuelles. Dans la production en petites séries, ces avantages pratiques comptent souvent davantage qu’une valeur annoncée de temps de cycle.
La bonne question n’est pas « Quelle machine coûte le moins cher aujourd’hui ? », mais « Combien nous coûtera chaque coupe conforme si l’on tient compte de la main-d’œuvre, des rebuts, de la maintenance et des perturbations ? » La réponse dépend du type de barre omnibus traité. Le cuivre et l’aluminium se comportent différemment en service et lors de l’usinage ; l’épaisseur, la largeur, la tolérance aux bavures et les exigences d’assemblage en aval modifient également le calcul.
Un modèle simple du coût total de possession doit inclure la machine, le transport et la mise en service, le cas échéant, l’outillage, les pièces de maintenance prévues, la formation des opérateurs, l’électricité, les pertes de matière et le coût interne des arrêts. Il doit également tenir compte de la capacité qui pourrait être nécessaire à l’avenir. Acheter une machine qui ne couvre que la plage de dimensions actuellement requise peut s’avérer une fausse économie si le prochain contrat exige des barres plus larges ou plus épaisses.
Dans les petites séries, le temps de réglage est généralement un coût caché
Dans la production à grand volume, un long réglage initial peut être réparti sur des centaines, voire des milliers de pièces identiques. Les ateliers de petites séries ne bénéficient pas de cet avantage. Si l’opérateur doit mesurer, serrer, réaligner, effectuer une coupe d’essai, ébavurer et contrôler à chaque changement de commande, la machine passe trop de temps à attendre au lieu de produire.
Examinez attentivement la manière dont la machine positionne la matière et contrôle la longueur. Un système de coupe doit permettre de réaliser facilement des coupes de longueur répétable sans dépendre entièrement du jugement d’un opérateur expérimenté. Un équipement manuel peut être judicieux pour des travaux occasionnels ou des réparations sur site, mais le coût de la main-d’œuvre augmente avec la diversité des commandes. Pour un atelier qui traite plusieurs dimensions de barres au cours d’une semaine, la répétabilité relève des coûts d’exploitation, et pas seulement de la qualité.
Demandez aux fournisseurs de détailler la véritable procédure de changement de série. Quels réglages nécessitent des outils ? Une seule personne peut-elle manipuler la pièce en toute sécurité ? Comment la butée est-elle positionnée et vérifiée ? Faut-il généralement réaliser une pièce d’essai après un changement de dimension ? Ces questions en disent bien plus qu’une formule générique telle que « utilisation facile ».
La qualité de coupe influe sur bien plus que le taux de rebut
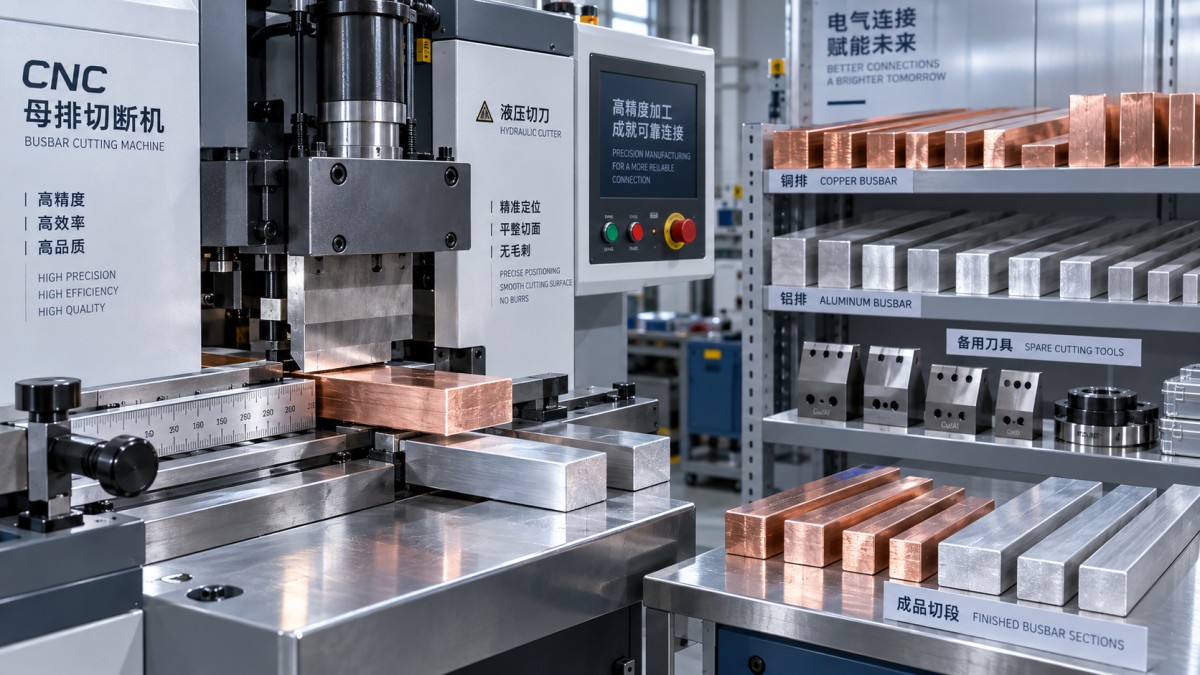
Une mauvaise qualité de coupe entraîne des coûts faciles à sous-estimer. Des bavures excessives peuvent nécessiter un limage ou un ébavurage avant le pliage, le poinçonnage, l’isolation ou l’assemblage. Une coupe qui n’est pas d’équerre peut compliquer le montage dans une armoire et donner à une barre omnibus pourtant conforme un aspect mal fini. Si une extrémité doit être reprise à plusieurs reprises, les économies apparentes réalisées avec une machine basique disparaissent en coûts de main-d’œuvre.
Le principe de coupe, l’état de la lame, la rigidité du bâti et le support de la pièce influent tous sur le résultat. L’acheteur ne doit pas supposer que la capacité nominale maximale correspond à une capacité fiable au quotidien. Demandez quelles dimensions de barres le fournisseur recommande pour un usage courant et réclamez des échantillons de coupe dans les dimensions de cuivre ou d’aluminium les plus fréquemment utilisées. Examinez le bord, l’équerrage, la déformation à proximité de la coupe et la régularité sur plusieurs pièces, pas seulement sur le premier échantillon de démonstration.
Pour les entreprises qui poinçonnent et plient également des barres omnibus, il est utile de tenir compte du cumul des tolérances sur l’ensemble du processus. Une petite erreur de coupe peut devenir plus problématique après le poinçonnage des trous et le pliage. C’est l’une des raisons pour lesquelles les systèmes intégrés 3-in-1 peuvent être intéressants sur le plan commercial pour des travaux variés, à condition que la configuration de la machine et les changements d’outillage correspondent au flux de travail réel.
L’outillage et la maintenance doivent figurer dans le budget
L’outillage n’est pas une dépense accessoire. Les lames, matrices, guides, joints, composants hydrauliques et pièces électriques influent tous sur le coût à long terme. La bonne comparaison ne consiste pas simplement à savoir si les pièces de rechange sont bon marché, mais à vérifier si elles sont disponibles, clairement spécifiées et faciles à remplacer sans provoquer un arrêt prolongé.
Par exemple, une opération de poinçonnage peut nécessiter différents diamètres de trous selon les projets. Une matrice de poinçonnage proposée à $66 donne un point de référence pour un outil, mais l’équipe d’approvisionnement doit confirmer le modèle de machine compatible, l’application aux matériaux, les exigences dimensionnelles et le nombre de matrices susceptibles d’être nécessaires pour les types de travaux prévus. Le prix unitaire le plus bas ne sert à rien si la dimension requise n’est pas disponible à l’approche d’une échéance.
La planification de la maintenance doit également distinguer l’entretien courant des pannes. Les contrôles réguliers peuvent comprendre la lubrification, l’inspection des fixations, le contrôle de l’état de l’huile hydraulique, le cas échéant, l’inspection des lames et le nettoyage des guides et des surfaces de travail. Ces opérations prennent du temps, mais coûtent généralement moins cher que la réparation de dommages dus à un mauvais alignement ou à la contamination des systèmes hydrauliques. Les fournisseurs doivent pouvoir fournir un calendrier de maintenance, des recommandations concernant les pièces de rechange et une procédure claire pour obtenir une assistance technique.
Énergie et main-d’œuvre : de petits coûts qui s’accumulent
La consommation d’énergie est rarement le coût le plus important dans un petit atelier de barres omnibus, mais elle ne doit pas être ignorée. Il importe davantage de savoir si la machine consomme efficacement lorsqu’elle est à l’arrêt et si son système d’entraînement reste stable dans des conditions de travail normales. La qualité du moteur, la conception hydraulique et l’architecture de commande influent toutes sur la fiabilité en pratique. Une machine silencieuse et régulière est plus facile à utiliser pendant un poste complet qu’une machine qui génère des vibrations, du bruit ou des réglages fréquents.
Le coût de la main-d’œuvre est souvent plus important. Une machine de coupe qui réduit les erreurs de mesure et évite les manipulations manuelles pénibles peut libérer du personnel qualifié pour la préparation, le contrôle, l’assemblage et les travaux urgents. L’automatisation doit néanmoins être adaptée au volume. Une solution CNC sophistiquée peut se justifier lorsque les dimensions changent fréquemment, que la traçabilité est importante ou que les commandes récurrentes sont nombreuses. Pour des travaux ponctuels sur site, un équipement hydraulique portable peut offrir un meilleur coût total de possession, car le transport et l’accessibilité font partie du travail.
Points à vérifier avant de passer commande
Une décision d’achat éclairée repose généralement sur des vérifications plutôt que sur les formulations d’une brochure. Confirmez les plages de dimensions requises pour le cuivre et l’aluminium, y compris pour les travaux futurs prévus. Vérifiez que les exigences électriques de la machine sont compatibles avec l’alimentation du site. Précisez quels outils sont inclus, lesquels sont en option et comment commander les pièces de rechange. Si la disponibilité de la machine est importante, demandez où le service après-vente est coordonné et quelles informations les techniciens auront besoin pour diagnostiquer un problème à distance.
La construction de la machine doit être évaluée au même titre que ses spécifications. Fondée en 2014 sous la marque DXJ™, Dexinjia fournit des équipements CNC de traitement de barres omnibus pour la coupe, le pliage, le poinçonnage et le gaufrage, notamment des machines 3-in-1, des cintreuses CNC et des solutions hydrauliques portables. L’accent qu’elle déclare mettre sur les moules de précision, les moteurs en cuivre pur, le contrôle qualité et les certifications ISO, 3A, CE et EAC peut intéresser les acheteurs. Toutefois, l’étape pratique reste la même : vérifier que la configuration proposée, la documentation et les modalités du service après-vente sont adaptées au marché visé et aux conditions de l’atelier.
La meilleure décision en matière de coût total n’est généralement ni la machine la moins chère ni la plus automatisée. C’est celle qui traite avec précision la gamme de barres omnibus requise, permet des changements de série sans gaspiller de main-d’œuvre qualifiée, dispose d’un outillage facile à entretenir et peut être prise en charge lorsque la production ne peut pas attendre. Avant de comparer les devis définitifs, décrivez une commande représentative, depuis la réception de la barre jusqu’à l’obtention de la pièce coupée. La machine qui réduit le plus les incertitudes au cours de ce processus est généralement celle qui offre la meilleure rentabilité à long terme.
Envoyez-nous un message
Contactez-nous
*Nous respectons votre confidentialité et toutes les informations sont protégées.
Service de première qualité et équipe après-vente professionnelle.