


Quelles sont les causes de la déformation des bords lors de la coupe de barres omnibus en cuivre et en aluminium ?
Une barre omnibus peut respecter sa longueur nominale et être malgré tout rejetée. Un bord roulé, un coin écrasé, une bavure qui accroche un gant ou une légère torsion à l’extrémité coupée peuvent sembler mineurs au niveau de la machine, mais causer des problèmes ultérieurement lors du pliage, de l’empilage, de l’isolation, de l’assemblage des joints boulonnés et des contrôles des distances électriques. Pour le traitement des barres omnibus en cuivre et en aluminium, la qualité des bords n’est pas qu’une question d’apparence. Elle influe sur l’ajustement, la manipulation des conducteurs et, dans certaines applications, sur la fiabilité de l’assemblage électrique fini.
La déformation des bords résulte généralement de l’interaction entre l’outillage, le comportement du matériau, l’état de la machine et les pratiques de l’opérateur. L’erreur la plus courante consiste à considérer tout défaut de coupe comme un problème de lame. L’usure des lames est effectivement une cause fréquente, mais les remplacer sans vérifier le jeu, le serrage, l’alignement et l’état du matériau conduit souvent à voir le même défaut réapparaître quelques équipes plus tard.
L’usure des lames modifie la séparation du métal
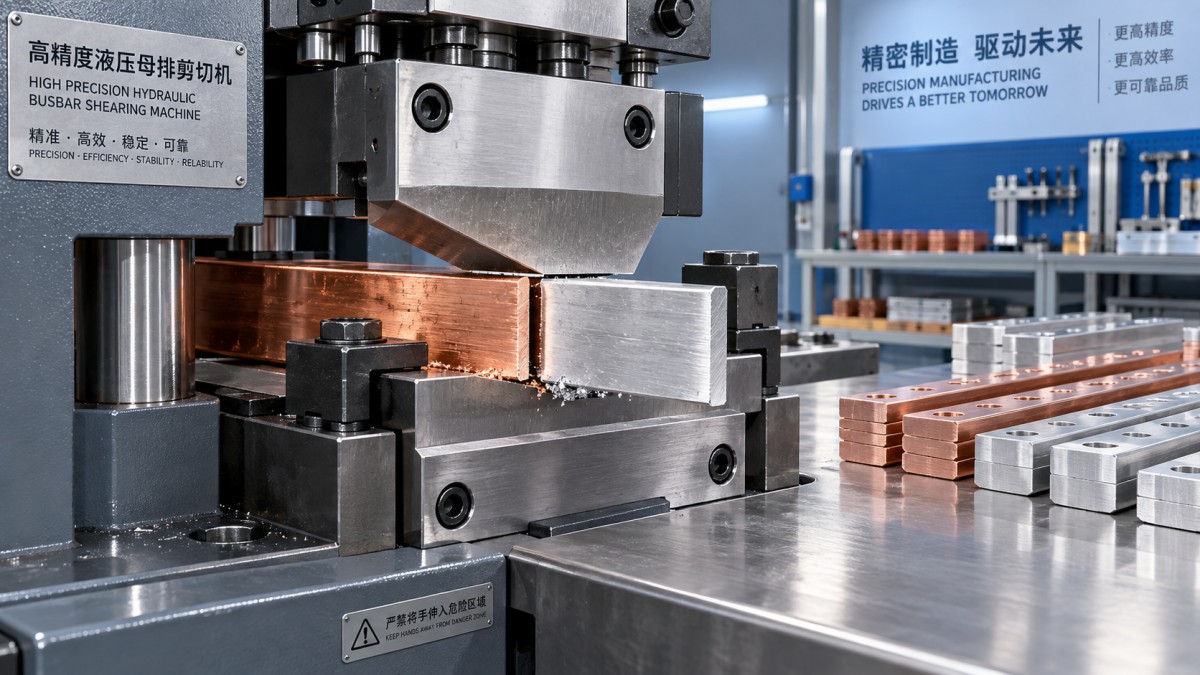
Une coupe nette d’une barre omnibus dépend d’un cisaillement maîtrisé. La lame supérieure exerce une force, le matériau se déforme plastiquement dans une zone étroite, puis la rupture s’achève près du tranchant inférieur. Lorsque les arêtes des lames s’arrondissent, s’ébrèchent ou s’usent de façon irrégulière, le matériau est poussé et déchiré avant de se séparer. Le cuivre peut présenter un large bourrelet ou un bord maculé ; l’aluminium peut développer des bavures plus importantes, des déchirures localisées ou un coin visiblement aplati.
N’évaluez pas l’état des lames uniquement en recherchant des dommages évidents. Une lame peut sembler intacte tout en présentant un arrondi du tranchant suffisant pour altérer l’état de surface. Les équipes qualité devraient comparer le profil du défaut sur les deux faces de la barre omnibus. Si la bavure s’aggrave progressivement sur plusieurs lots de production utilisant le même outillage, une usure progressive des lames est une cause probable. Si les défauts apparaissent soudainement, recherchez plutôt un ébrèchement de la lame, des fixations desserrées, un jeu incorrect ou un choc subi par la machine.
Après le remplacement ou le réaffûtage des lames, effectuez une coupe d’essai contrôlée. Vérifiez l’équerrage de la face coupée, la hauteur des bavures, la déformation de l’extrémité et la répétabilité sur la plage prévue de largeurs et d’épaisseurs de barres. Une lame performante sur une bande de cuivre mince peut ne pas donner le même résultat sur une barre d’aluminium plus épaisse.
Un jeu incorrect entre les lames est souvent la cause cachée
L’écart entre les arêtes de coupe supérieure et inférieure a un effet direct sur la déformation. Un jeu trop important permet à la barre omnibus de se plier et de se déchirer avant la rupture, ce qui produit un bourrelet important et une bavure rugueuse et saillante. Un jeu insuffisant peut augmenter l’effort de coupe, comprimer fortement le matériau et accélérer l’usure des lames. Il peut également laisser une zone de cisaillement polie mais déformée, au lieu d’un bord d’équerre.
Il n’existe pas de réglage de jeu unique adapté à tous les conducteurs. Il faut le définir en tenant compte de la nuance réelle du matériau, de son épaisseur, de son état métallurgique et de la géométrie de l’outil. C’est particulièrement important dans les ateliers qui alternent entre cuivre et aluminium. L’aluminium est généralement plus sujet au grippage et aux déchirures de bord lorsque les conditions de coupe ne conviennent pas, tandis que le cuivre peut se déformer sensiblement s’il n’est pas entièrement soutenu pendant la course.
À noter : les opérateurs essaient parfois de compenser une mauvaise qualité de bord en augmentant la pression de coupe. Cela peut forcer la coupe, mais ne corrige pas un jeu inadapté. En fait, une force supplémentaire peut masquer le problème tout en augmentant les contraintes sur le système hydraulique, le bâti et l’outillage.
Les variations du matériau comptent plus qu’on ne le pense souvent
Les barres omnibus ne sont pas parfaitement uniformes simplement parce que leurs dimensions indiquées sur le bon de commande sont identiques. Les variations d’épaisseur, l’oxydation de surface, les contraintes résiduelles dues au laminage, les dommages de stockage et les différents états métallurgiques peuvent tous modifier le comportement à la coupe. Une barre légèrement cintrée à la livraison peut se soulever pendant le serrage. Une surface rayée ou oxydée peut augmenter le frottement sur l’outil. Un cuivre recuit tendre et un cuivre plus dur peuvent présenter des caractéristiques de bourrelet différentes avec le même réglage de machine.
Lors du contrôle à réception, il est utile de consigner davantage que la largeur et l’épaisseur lorsque des défauts récurrents sont constatés. Notez le lot de matériau, la planéité visible, l’état de surface et le fait que le défaut se produise ou non à un endroit précis de la barre. Si une déformation est liée à une bobine, un paquet ou un lot fournisseur donné, la machine de coupe peut révéler un problème de matériau plutôt que d’en être l’unique cause.
C’est particulièrement important dans la production de transformateurs, où la préparation des conducteurs et la qualité du bobinage sont liées. Un conducteur plat proprement coupé est plus facile à manipuler avant le bobinage et moins susceptible de présenter des arêtes vives dangereuses. Un équipement tel que laDXJ-RX800 Automatic Toroidal Coil Winding Machine est conçu pour le bobinage contrôlé de fil plat jusqu’à 3 × 10 mm et utilise une commande CNC du guidage avec une précision annoncée de 0.01 mm. Cela ne remplace pas de bonnes pratiques de coupe des barres omnibus, mais illustre pourquoi l’état des bords en amont doit être considéré comme une partie intégrante du processus global de traitement des conducteurs.
Un mauvais alignement et un serrage insuffisant provoquent des défauts d’un seul côté
Si les bavures sont systématiquement plus importantes d’un côté, ou si la face coupée n’est pas perpendiculaire à la longueur de la barre, vérifiez l’alignement avant de modifier le matériau ou les réglages des lames. Les causes courantes comprennent une lame supérieure décentrée, un guide usé, un porte-outil desserré, un support de table irrégulier ou une matrice inférieure mal positionnée. Un léger défaut d’alignement devient plus visible à mesure que la largeur et l’épaisseur de la barre omnibus augmentent.
Le serrage mérite la même attention. La pièce doit rester stable jusqu’à la fin de la coupe. Si la barre se déplace, se soulève ou pivote sous la lame, le bord obtenu peut être recourbé ou déformé en diagonale. Les pièces courtes sont particulièrement vulnérables, car elles offrent moins de soutien et risquent davantage de pivoter après la séparation. Une machine fiable de coupe de barres omnibus doit maintenir fermement la pièce et guider la coupe de manière constante, mais l’état du dispositif de fixation et la rigueur du réglage restent déterminants pour le résultat en atelier.
Du point de vue de la sécurité, ne laissez pas un opérateur stabiliser à la main une barre instable près de la zone de coupe. Si le matériau ne peut pas être soutenu en toute sécurité par la butée, la bride ou la table en place, le processus doit être adapté. Une coupe défectueuse et un quasi-accident ont souvent la même cause fondamentale : un mouvement incontrôlé de la pièce.
La pression hydraulique et la rigidité de la machine doivent être vérifiées conjointement
Une pression hydraulique faible ou instable peut provoquer un cisaillement incomplet, un entraînement du matériau et des surfaces de rupture rugueuses. Pourtant, la pression n’explique que rarement tout. Une machine peut atteindre la force requise tout en produisant des bords déformés si son bâti, les guides du coulisseau, le porte-lame ou le montage de la matrice permettent une déflexion. Le symptôme est souvent un manque de régularité : une coupe semble acceptable, la suivante présente une bavure notable, alors que les dimensions du matériau paraissent inchangées.
Les contrôles de maintenance doivent inclure les fuites hydrauliques, l’état de l’huile, la réponse du vérin, le serrage des fixations, l’usure des guides et l’état des moules de coupe. Les fabricants d’équipements CNC de traitement des barres omnibus mettent généralement l’accent sur la rigidité des structures, la précision des moules et la stabilité des composants d’entraînement pour une bonne raison : la répétabilité dépend de l’ensemble du système de coupe, et pas seulement du tonnage nominal. Dexinjia, fondée en 2014, fournit des équipements de pliage, de poinçonnage, de coupe et de gaufrage de barres omnibus, notamment des machines 3-en-1 et des solutions hydrauliques portables, avec un contrôle qualité appuyé par les certifications ISO, 3A, CE et EAC. Pour une ligne de production, le choix de la configuration appropriée doit tenir compte de la plage réelle des barres omnibus et des critères de qualité des bords requis, et pas seulement de la capacité de coupe maximale.
Faire du contrôle des bords un outil de maîtrise des procédés
Une routine d’inspection pertinente n’a pas besoin d’être compliquée. Inspectez la première pièce coupée après un changement d’outil, un changement de réglage, un changement de lot de matériau et une intervention de maintenance. Définissez ensuite une fréquence d’échantillonnage pour la production courante. L’inspection doit porter sur l’orientation et l’importance des bavures, le bourrelet, les fissures, l’équerrage, la torsion et toute saillie tranchante susceptible d’endommager l’isolation ou de blesser un opérateur.
- Vérifiez si le défaut est uniforme sur toute la largeur de la barre ou concentré d’un seul côté.
- Distinguez une « bavure » d’un « bord roulé » : ces défauts indiquent des causes probables différentes.
- Consignez le réglage de la machine, le jeu de lames, l’identification du matériau et les observations de l’opérateur avant tout ajustement.
- Ébavurez les pièces rejetées uniquement si leurs dimensions restantes et l’état de leurs bords répondent toujours aux exigences du plan et de l’assemblage.
- Signalez les défauts récurrents au lieu de laisser la finition manuelle devenir une solution permanente.
La meilleure action corrective est celle qui correspond au profil du défaut. Une bavure uniformément importante suggère un problème de jeu ou une usure des lames ; une bavure d’un seul côté indique plus probablement un défaut d’alignement ; une déformation aléatoire soulève des questions concernant le serrage, la planéité du matériau ou la stabilité de la machine. Traiter ces problèmes comme des modes de défaillance distincts accélère le dépannage et évite qu’un réglage temporaire ne devienne la pratique courante.
Des bords de barres omnibus propres résultent d’un cisaillement maîtrisé, d’un soutien stable, d’un outillage adapté et d’un contrôle qui détecte les dérives avant que les opérateurs ne commencent à compenser à la main. Lorsque la qualité de coupe change, examinez rapidement l’ensemble de la chaîne de processus. Le bord est souvent le premier signe visible qu’un élément en amont nécessite une attention particulière.
Envoyez-nous un message
Contactez-nous
*Nous respectons votre confidentialité et toutes les informations sont protégées.
Service de première qualité et équipe après-vente professionnelle.