


Quand une machine CNC de traitement de barres omnibus 3-en-1 est préférable à des équipements séparés
Une machine CNC de traitement de barres omnibus 3-en-1 constitue généralement le meilleur choix lorsque le poinçonnage, le pliage et la coupe sont des étapes répétées au sein d’un même flux de production, et lorsque les changements de travail sont suffisamment fréquents pour que le transfert manuel devienne une source de retard ou d’irrégularité. La valeur ne réside pas simplement dans le fait de regrouper trois fonctions dans une même armoire. Elle résulte du contrôle des positions de référence, de la réduction de la manutention des matériaux et du maintien de la séquence d’opérations au plus près de la géométrie programmée de la pièce.
Des équipements séparés peuvent néanmoins constituer une configuration plus performante lorsque chaque processus présente une charge de travail indépendante et constamment élevée. Une presse de poinçonnage dédiée, un poste de coupe et une machine de pliage peuvent fonctionner simultanément avec des flux de matériaux distincts. Pour les lots mixtes, les révisions fréquentes des plans, les travaux sur les tableaux de distribution ou les kits de barres omnibus nécessitant plusieurs caractéristiques sur chaque pièce, une configuration CNC intégrée permet souvent d’obtenir un parcours plus clair et plus prévisible, de la barre brute au composant fini.
Quand les postes séparés font perdre du temps
Le retard le plus évident consiste à déplacer une barre de cuivre ou d’aluminium d’une machine à l’autre. La perte la plus importante est moins visible : il faut repositionner la pièce à chaque poste. Une barre qui est coupée, déplacée, poinçonnée, empilée, puis pliée peut accumuler de petites différences de position. Chaque poste peut être précis individuellement, mais la relation finale entre le trou et le pli peut néanmoins varier lorsque le bord de référence initial n’est pas conservé de manière constante.
Cela est particulièrement important lorsqu’un trou poinçonné doit s’aligner sur une borne de disjoncteur, un isolateur de support, une ouverture d’armoire ou une barre omnibus correspondante. Les retouches ne sont pas toujours causées par un outil imprécis. Elles peuvent résulter de l’interprétation d’un plan correct depuis des extrémités différentes de la barre, de la mesure d’une longueur de coupe à partir d’une bavure ou du réglage d’un pli après que la barre a déjà été tournée lors de la manutention.
Avec une machine CNC de traitement de barres omnibus 3-en-1, le programme de la pièce peut établir une séquence et une logique de référence avant le début du traitement. L’opérateur doit toujours charger correctement le matériau et confirmer le programme approprié, mais le processus ne dépend plus de la recréation des dimensions à chaque poste. Cela est particulièrement utile pour les pièces comportant plusieurs trous, des plis décalés et de courtes longueurs finies, pour lesquelles une petite erreur de réglage peut consommer une part importante de la pièce.
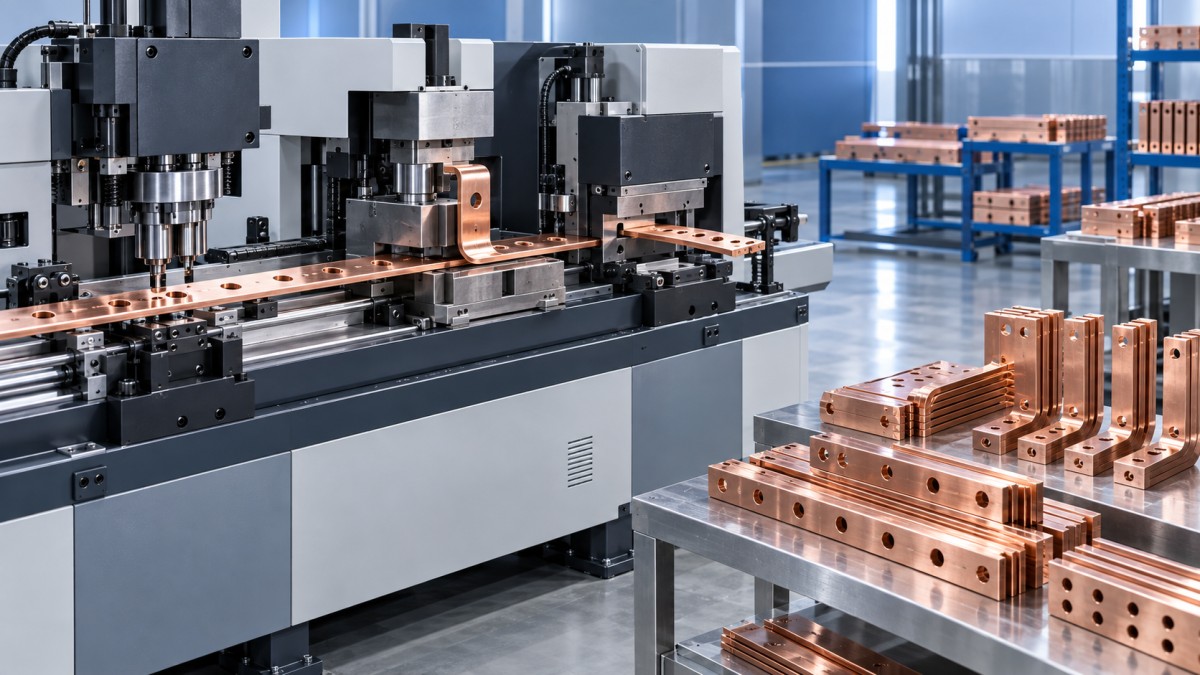
Conditions favorables à une machine CNC intégrée
Une machine intégrée tend à se justifier lorsque la production se caractérise par la diversité plutôt que par la fabrication ininterrompue d’une seule référence. Les ensembles de cellules, les armoires de distribution, les raccordements de transformateurs et les systèmes de commande électrique utilisent souvent des barres omnibus présentant des largeurs, des configurations de trous, des directions de pliage et des quantités variables. Les travaux peuvent arriver par ensembles plutôt que par longues séries. Dans ce contexte, le temps économisé entre les opérations peut dépasser l’avantage en temps de cycle d’un poste dédié à haut rendement.
- Changements fréquents : Un environnement de réglage unique réduit le nombre de montages, de réglages de butées et de mesures manuscrites à mettre à jour après une révision du plan.
- Espace au sol limité : Une cellule de traitement intégrée nécessite moins d’espace de circulation et moins de zones de stockage intermédiaire que trois machines séparées disposant chacune de leurs propres zones d’entrée et de sortie.
- Lots de production courts ou moyens : L’avantage est le plus marqué lorsque la rigueur du réglage est aussi importante que la vitesse de la presse.
- Pièces présentant des relations de position : L’espacement des trous par rapport aux plis, aux coupes d’extrémité et aux lignes centrales est plus facile à gérer lorsque les opérations suivent un même système de coordonnées contrôlé.
- Déplacements internes limités : La réduction des transferts diminue les risques de dommages de surface, de mélange entre les barres terminées et non terminées ou d’envoi d’une pièce au pliage avant que tous les trous ne soient réalisés.
La décision devient moins favorable si le poinçonnage, la coupe et le pliage sont chacun occupés en permanence par des produits différents. Dans une ligne stable à grand volume, des machines séparées permettent de travailler en parallèle. Un opérateur peut préparer le matériau au poste de coupe pendant qu’un autre s’occupe du poinçonnage et qu’un troisième gère le pliage. Une unité intégrée traite la pièce selon sa séquence ; son débit doit donc être évalué en fonction du mélange réel de pièces et non de la vitesse théorique de trois machines fonctionnant simultanément.
Comparez l’ensemble du flux, et non la capacité annoncée
La force nominale de la machine est souvent considérée comme un indicateur direct de son adéquation, mais elle ne répond qu’à une partie de la question. La capacité de poinçonnage dépend de l’épaisseur du matériau, du diamètre du trou, de l’état de l’outillage et de la profondeur de col disponible. La capacité de pliage dépend de la largeur et de l’épaisseur de la barre, de la géométrie du pli, du choix de la matrice et du rayon intérieur requis. Une valeur de capacité nominale ne confirme pas qu’une barre omnibus donnée peut être traitée sans marquage, fissuration, déformation ou retour élastique excessif.
Le cuivre et l’aluminium doivent également être considérés séparément. Leur comportement lors du poinçonnage et du pliage diffère, et l’état de surface est important. Le film protecteur, l’oxydation, les bavures issues d’une coupe précédente ou une épaisseur de barre irrégulière peuvent affecter l’alignement et la finition. Lorsque la barre omnibus en cuivre possède une surface polie ou plaquée, chaque point de transfert supplémentaire crée une nouvelle possibilité de rayure, ce qui peut être inacceptable dans les ensembles d’armoires visibles.
Ne confondez pas automatisation et intégration
Un système CNC est approprié lorsque les dimensions programmées, la répétabilité et le séquençage contrôlé constituent les principales contraintes. Une machine hydraulique intégrée et compacte peut être appropriée lorsque la charge de travail est plus faible, que l’installation est temporaire ou que le travail sur les barres omnibus doit être effectué à proximité de l’assemblage plutôt que dans une zone de fabrication dédiée. Il s’agit de besoins de production différents, même si les deux solutions combinent coupe, pliage et poinçonnage.
Par exemple, la DXJ-200A Portable Hydraulic Busbar Machine combine ces trois fonctions pour des barres de cuivre et d’aluminium jusqu’à 200 mm de largeur et de 3 à 12 mm d’épaisseur. Sa force de poinçonnage annoncée est de 35T, tandis que les forces de coupe et de pliage sont de 20T. Les matrices de poinçonnage standard couvrent des diamètres de 7 mm à 20.5 mm. Ces spécifications sont pertinentes pour comparer une configuration hydraulique mobile à des outils portables séparés, mais elles ne doivent pas être considérées comme un substitut au positionnement CNC lorsqu’une géométrie complexe et répétable est requise.
Cette distinction permet d’éviter une erreur d’achat courante : sélectionner une machine parce qu’elle possède trois postes, puis découvrir que le véritable goulot d’étranglement résidait dans le contrôle de la disposition, la gestion des programmes, le temps de changement d’outil ou le chargement du matériau. À l’inverse, spécifier une solution CNC simplement parce que la pièce comporte plusieurs opérations peut ajouter des coûts et de la complexité lorsqu’un petit nombre de barres simples est fabriqué de manière intermittente.
Évaluez le coût de la coordination
Les équipements séparés présentent généralement un risque moindre d’arrêt complet du processus, car un problème sur un poste ne désactive pas automatiquement les autres. Cet avantage doit être mis en balance avec la coordination nécessaire pour maintenir la circulation des matériaux. Des racks pour les travaux en cours, des étiquettes, des fiches de gamme et des points de contrôle deviennent nécessaires lorsque les barres sont traitées à différents endroits. Sans identification rigoureuse, des pièces en cuivre d’apparence similaire peuvent être mélangées après le poinçonnage, notamment lorsque des pliages à gauche et à droite sont programmés ultérieurement.
Une machine intégrée simplifie le flux, mais elle concentre la responsabilité de la maintenance. L’usure de l’outillage, l’état du système hydraulique, les guides, les brides, les capteurs et les données des programmes doivent être contrôlés comme un seul processus. Avant de sélectionner une unité, vérifiez l’accès autour de la machine pour le chargement des longues barres, le retrait des pièces finies, le changement des matrices, le nettoyage courant et les opérations d’entretien. L’encombrement réduit présenté dans une brochure ne tient pas compte du dégagement nécessaire pour tourner et soutenir le matériau en toute sécurité.
L’alimentation électrique et le support du matériau méritent la même attention. Les longues barres omnibus peuvent fléchir ou se tordre lorsqu’elles ne sont pas soutenues, ce qui produit une erreur de positionnement ressemblant à un problème de machine. La configuration du support doit être adaptée à la barre la plus longue, au poids prévu et au sens d’alimentation. La machine doit également être compatible avec la tension disponible et les conditions d’installation du site. Ces détails sont faciles à remettre à plus tard lors de l’achat et coûteux à corriger après la livraison.
Le meilleur choix dépend du mélange de pièces
Une machine CNC de traitement de barres omnibus 3-en-1 est particulièrement performante lorsque la production exige une géométrie constante sur des ensembles de barres omnibus variés, lorsque les transferts et les remesures provoquent des défauts évitables et lorsque l’espace au sol ne permet pas d’installer plusieurs cellules de travail indépendantes. Des équipements séparés restent justifiés lorsque la production est dominée par de longues séries stables qui maintiennent chaque poste dédié occupé en parallèle.
La comparaison finale doit s’appuyer sur les plans réels de la charge de travail actuelle : dimensions des matériaux, diamètres des trous, nombre de plis, quantités par lot, fréquence des révisions, tolérances sur les longueurs finies et distance parcourue par le matériau entre les processus. Ces facteurs permettent de déterminer si la contrainte réside dans la capacité de la presse ou dans la coordination du processus. Pour de nombreux travaux mixtes sur barres omnibus, la coordination constitue le problème le plus coûteux, et l’intégration est le moyen direct de l’éliminer.
Envoyez-nous un message
Contactez-nous
*Nous respectons votre confidentialité et toutes les informations sont protégées.
Service de première qualité et équipe après-vente professionnelle.