


Pourquoi des bavures apparaissent après le poinçonnage de jeux de barres et comment les éviter
Les bavures après le poinçonnage de jeux de barres sont bien plus qu’un défaut esthétique. Sur les conducteurs en cuivre et en aluminium, un bord relevé ou déchiré peut réduire les distances d’isolement, gêner l’empilage ou les assemblages boulonnés, créer des risques lors de la manipulation et introduire de la variabilité lors des opérations ultérieures de pliage ou d’assemblage. Un léger arrondi uniforme peut être acceptable lorsqu’il est retiré lors d’une étape de finition contrôlée. Des bavures tranchantes, irrégulières ou qui s’aggravent rapidement indiquent généralement que l’outillage, le jeu, le support du matériau ou le réglage de la machine nécessite une attention particulière.
Pour les équipes qualité et sécurité, la question utile n’est pas simplement de savoir si un trou poinçonné présente une bavure. Il s’agit de déterminer si l’état du bord reste conforme aux exigences de la pièce, s’il est reproductible sur l’ensemble du lot et s’il peut être maîtrisé avant que les opérateurs ne commencent à compenser par un ébavurage manuel. Dès lors que la finition manuelle devient habituelle, elle peut masquer une dégradation du procédé tout en ajoutant de la main-d’œuvre, une qualité de bord irrégulière et de nouveaux risques de coupure.
Comment un bord poinçonné net est censé se former
Le poinçonnage sépare le matériau par étapes. Le poinçon presse d’abord le jeu de barres dans l’ouverture de la matrice, le matériau se déforme plastiquement, des fissures se forment à partir des arêtes du poinçon et de la matrice, puis ces fissures se rejoignent pour achever la séparation. Un résultat net dépend du fait que les fissures se rejoignent dans la zone prévue.
Si le jeu entre le poinçon et la matrice est inadapté, si les arêtes de coupe sont usées ou si la barre se déplace pendant la course, le matériau est étiré et déchiré plutôt que nettement fracturé. La lèvre restante du côté de sortie devient la bavure. L’aspect du bord peut aider à identifier la cause : une bavure fine et régulière peut indiquer un problème de jeu ou de matériau, tandis qu’une bavure irrégulière concentrée sur un côté suggère souvent un désalignement, une usure inégale ou un mauvais serrage.
Le poinçonnage des trous et le cisaillage des profils nécessitent des contrôles distincts. Une machine de poinçonnage et de cisaillage de jeux de barres peut utiliser des postes et des outils différents pour chaque opération, mais un support insuffisant du matériau, des arêtes usées et un désalignement peuvent affecter les deux. Un trou poinçonné net ne prouve pas que le poste de cisaillage est correctement réglé, et un bon bord cisaillé ne confirme pas que l’ensemble poinçon-matrice présente le jeu approprié.
L’état de l’outillage est généralement le premier point à vérifier
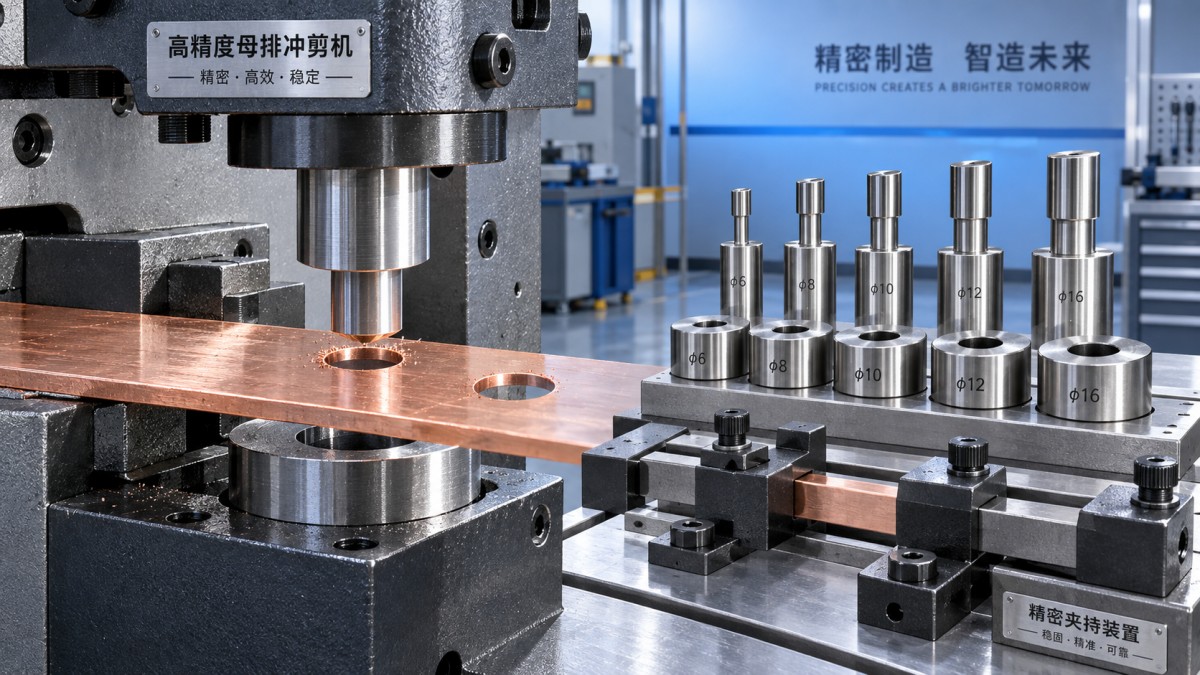
Des pointes de poinçon émoussées et des arêtes de matrice arrondies augmentent la force nécessaire pour séparer le jeu de barres. Au lieu de produire une rupture maîtrisée, l’outil comprime et entraîne le matériau. Il peut en résulter une bavure plus importante, une zone de déformation plus large ou une surface d’aspect déchiré autour du trou. Avec le cuivre, cela peut également laisser un bord brillant et étalé ; avec l’aluminium, la déchirure du bord peut devenir particulièrement visible selon l’alliage et l’état métallurgique.
L’usure des outils ne doit pas être évaluée uniquement au nombre de courses. Elle doit être contrôlée par rapport à la pièce finie. Une routine d’inspection utile compare la hauteur et l’emplacement des bavures, la dimension et la position des trous, ainsi que l’aspect des bords entre les premières pièces produites et les échantillons prélevés plus tard au cours de la production. Une tendance à l’augmentation des bavures est souvent plus informative qu’une mesure isolée.
Les dommages ne se limitent pas à un émoussement normal. De petits éclats, le grippage ou l’adhérence de matière sur le poinçon peuvent produire des bavures localisées même lorsque la majeure partie du bord semble acceptable. L’adhérence de matière est particulièrement importante lors de l’usinage de matériaux de jeux de barres plus souples. Elle modifie la géométrie effective du poinçon et peut créer des résultats irréguliers d’une course à l’autre.
Lorsqu’un outil doit être remplacé, le poinçon et la matrice doivent être associés comme une paire de travail. Remplacer un composant sans confirmer ses dimensions, son profil de coupe et le jeu prévu peut transformer une correction d’usure en problème de réglage. Pour les applications nécessitant un outillage de remplacement, unematrice de découpe correctement spécifiée doit être évaluée en fonction de son ajustement, de son alignement et de la qualité du bord produit, plutôt que d’être traitée comme un consommable générique.
Le jeu doit convenir au matériau, et pas seulement à la dimension nominale
Le jeu de matrice correspond à l’espace entre les arêtes de coupe du poinçon et de la matrice. Un jeu insuffisant peut entraîner un brunissage excessif, une force de poinçonnage élevée, une usure accélérée et d’éventuels dommages aux outils. Un jeu trop important permet au matériau de se déformer davantage avant rupture, ce qui augmente généralement l’arrondi et la formation de bavures. Aucune de ces situations ne peut être résolue de manière fiable en augmentant la pression hydraulique.
L’épaisseur nominale du jeu de barres ne suffit pas à elle seule pour régler le jeu. La nuance du matériau, l’état métallurgique, la tolérance d’épaisseur et l’opération sont également importants. Une barre de cuivre recuit souple et un alliage de cuivre plus dur de même épaisseur peuvent ne pas se comporter de la même manière. L’aluminium varie également de manière significative selon l’alliage et l’état métallurgique. Lorsqu’une ligne de production alterne entre différentes spécifications de barres, l’utilisation d’un seul réglage d’outillage inchangé peut produire des bords acceptables pour un travail et médiocres pour le suivant.
Pour une production maîtrisée, le réglage approuvé doit indiquer la spécification réelle du matériau et la plage d’épaisseurs qu’il couvre. Les enregistrements qualité qui identifient uniquement un « jeu de barres en cuivre » ou un « jeu de barres en aluminium » laissent trop de place à des variations de procédé non détectées.
Le désalignement et un support insuffisant créent des défauts asymétriques
Un poinçon et une matrice peuvent être individuellement affûtés tout en créant des bavures si leurs axes centraux ne coïncident pas. L’usure des guides, des fixations desserrées, une installation incorrecte de l’outil, un porte-outil endommagé ou une charge excentrée du coulisseau peuvent modifier la relation entre les arêtes de coupe. L’espace devient alors plus étroit d’un côté et plus large de l’autre. Cela produit fréquemment un motif de bavure unilatéral et peut également affecter le diamètre ou la circularité du trou.
Le mouvement du jeu de barres pendant la course crée un problème connexe. La pièce doit être plane, soutenue et serrée suffisamment près de l’opération. Une longue section non soutenue peut se soulever ou se déplacer sous l’effort. Les matériaux minces, les bandes étroites et les pièces poinçonnées près d’un bord sont plus sensibles, car la quantité de matériau environnant capable de résister à la déformation est moindre.
Les responsables de la sécurité doivent considérer le maintien instable de la pièce comme un problème allant au-delà de la qualité. Les opérateurs peuvent être tentés de retenir à la main une barre qui se déplace, de retirer les chutes avant le retour complet du coulisseau ou d’introduire la main dans la zone d’outillage pour dégager un bourrage. L’action corrective consiste à rétablir un positionnement, un support, des protections et des procédures de dégagement appropriés, et non à compter sur un placement manuel plus prudent.
Le matériau et la séquence des opérations peuvent modifier le résultat
Les barres pour jeux de barres peuvent présenter des variations d’épaisseur, des contraintes résiduelles, une contamination de surface ou des déformations dues à des manipulations antérieures. Une barre qui n’est pas plane peut entrer en contact de manière inégale avec l’outillage. Un film de protection, de l’oxydation ou des débris près de l’ouverture de la matrice peuvent également empêcher un positionnement régulier. Ces conditions sont faciles à négliger lorsque l’inspection se concentre uniquement sur le trou fini.
La séquence des opérations est importante lorsque le poinçonnage est combiné à la découpe et au pliage. Poinçonner trop près d’un bord récemment cisaillé, ou traiter une pièce déjà déformée par une opération antérieure, peut modifier la manière dont le matériau est soutenu. Si les bavures apparaissent uniquement à certaines positions de trous, comparez ces emplacements avec les plis, bords, fentes et dispositifs de serrage voisins avant de modifier tous les réglages d’outillage.
L’identification du matériau doit accompagner le travail. Lorsque des bords non conformes apparaissent, l’enquête nécessite le type de barre, l’épaisseur réelle, le jeu d’outils, le poste utilisé, le réglage effectué par l’opérateur et la séquence des opérations. Sans cette traçabilité, un défaut récurrent peut être attribué à la machine même lorsqu’il suit une condition particulière du matériau.
Intégrez le contrôle des bavures au processus d’inspection
L’inspection visuelle reste utile, mais elle doit être définie. L’expression « aucune bavure évidente » est subjective et entraîne des décisions d’acceptation différentes selon les équipes. Établissez les emplacements de bords critiques, la méthode d’inspection, la fréquence d’échantillonnage et le seuil d’acceptation pour l’assemblage concerné. Les pièces utilisées à proximité de barrières isolantes, de gaines, de laminages ou de faibles jeux peuvent nécessiter un contrôle plus strict que les pièces disposant d’un jeu important et d’une étape d’ébavurage validée.
- Inspectez les premières pièces après chaque changement d’outil, changement de matériau et ajustement significatif du réglage.
- Contrôlez les côtés d’entrée du poinçon et de sortie de la matrice, en particulier pour les trous proches des bords ou des plis.
- Enregistrez le sens et l’emplacement des bavures, et pas seulement leur présence.
- Retirez les copeaux et les débouchures en appliquant la procédure approuvée d’isolement et de dégagement avant qu’ils n’affectent le positionnement ou n’endommagent la matrice.
- Définissez un seuil de déclenchement de maintenance basé sur la dérive de l’état des bords, et non uniquement sur une panne ou une défaillance visible de l’outil.
L’ébavurage manuel peut être approprié lorsqu’il est spécifié, maîtrisé et suivi d’une inspection. Il ne doit pas devenir la réponse par défaut à un procédé produisant des bords dangereux ou irréguliers. Un limage manuel agressif peut modifier la géométrie du trou, amincir localement un bord, laisser des particules libres et exposer les opérateurs à des matériaux tranchants.
La séquence de prévention la plus fiable est pratique : confirmer le matériau, inspecter l’ensemble poinçon-matrice, vérifier le jeu et l’alignement, immobiliser le jeu de barres, puis surveiller le bord obtenu tout au long de la production. Les bavures constituent souvent un avertissement précoce indiquant que l’un de ces contrôles dérive. Traiter cet avertissement avant que les pièces n’atteignent l’assemblage protège à la fois la qualité des bords et les personnes manipulant les jeux de barres.
Envoyez-nous un message
Contactez-nous
*Nous respectons votre confidentialité et toutes les informations sont protégées.
Service de première qualité et équipe après-vente professionnelle.